
 EN
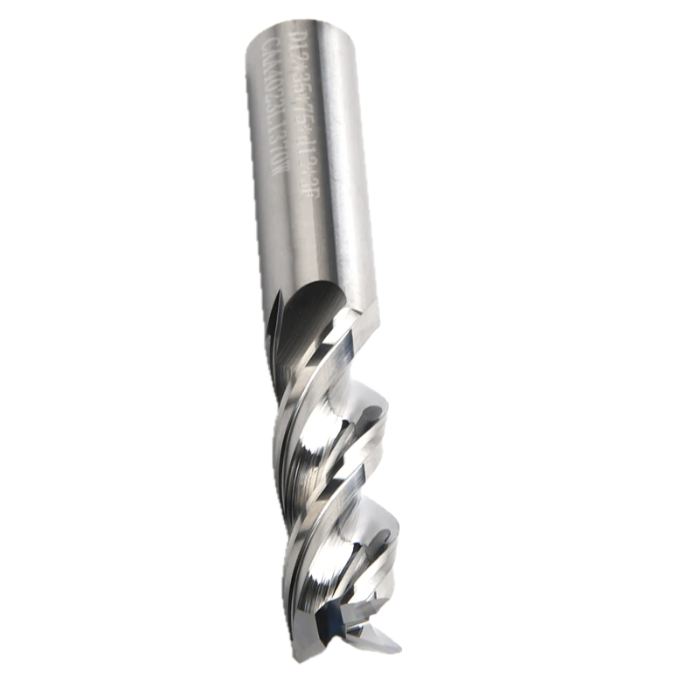
Att välja rätt Antal skär i spetsen på CNC-fräs är ett av de mest avgörande besluten en maskinist eller inköpsingenjör fattar innan en fräsoperation påbörjas. Antalet skär på en CNC-fräskling bestämmer hur aggressivt verktyget skär, hur väl spån transporteras bort och vilken ytkvalitet som kan uppnås. Många operatörer underskattar hur mycket antalet skär på en CNC-fräskling påverkar cykeltider, verktygslivslängd och totala bearbetningskostnader.

Oavsett om du arbetar med mjuka aluminiumlegeringar eller härdade verktygsstål kommer det antal skär på din CNC-fräskling att direkt påverka dina resultat. En felaktig matchning mellan antalet skär på en CNC-fräskling och arbetsstyckets material kan leda till dålig spånbortförsel, överdriven värmeutveckling, för tidig verktygsslitage eller en oacceptabel ytkvalitet. Att förstå hur man anpassar antalet skär på en CNC-fräskling till sitt specifika användningsområde är grunden för effektiv och exakt CNC-fräsning.
Hur antalet skär på en CNC-fräskling påverkar spånbortförseln
Rollen för skärgeometrin vid materialavtagning
Antalet skärkanaler på en CNC-fräs påverkar direkt utrymmet mellan varje skärande kant för avtagning av spån. När antalet skärkanaler på en CNC-fräs är lågt, till exempel en tvåkanalig fräs, är gullet mellan kanalerna större. Det större gullet gör att spånen kan lämna skärzonen mer fritt, vilket är särskilt viktigt vid bearbetning av mjuka, kladdiga eller material som genererar stora mängder spån. Ett lågt antal skärkanaler på en CNC-fräs förhindrar att spån återkantas, vilket annars skulle blockera verktyget och skada arbetsstycket.
Å andra sidan minskar ett högt antal skärblad på en CNC-fräs, till exempel en 4-skärblads- eller högre konfiguration, utrymmet mellan skärkanterna. Denna smalare skärgroov begränsar avfallsutrymmet, vilket gör att ett högt antal skärblad på en CNC-fräs är mindre lämpligt för material som ger långa, trådiga spån. Dock innebär den minskade skärgrooven också att fler skärkanter är i kontakt med materialet samtidigt, vilket möjliggör finare ytor och större styvhet. Att anpassa antalet skärblad på en CNC-fräs till spånlaster egenskaperna hos ditt material är avgörande för konsekvent prestanda.
Beräkning av spånlaster och antal skärblad
Spåntag per tand är omvänt proportionell mot antalet skär på en CNC-fräs när fördjupningshastigheten är konstant. När antalet skär på en CNC-fräs ökar minskar spåntaget per skär vid samma fördjupningshastighet. Detta innebär att operatörer som använder en CNC-fräs med ett högt antal skär ofta måste öka fördjupningshastigheten för att bibehålla en produktiv spåntjocklek, så att varje skär verkligen skär istället för att slita. Slitage utan skärande accelererar verktygsförslitningen och genererar överflödig värme, så det är avgörande att förstå hur antalet skär på en CNC-fräs samverkar med fördjupningshastigheten för både verktygslivslängd och delkvalitet.
Anpassa antalet skär på CNC-fräsen till materialtypen
Mjuka och icke-järnhalterande material
För aluminium, mässing, plast och andra icke-järn- eller mjuka material rekommenderas i allmänhet en CNC-fräs med 2 eller 3 skär. Den generösa spånutrymmet som erbjuds av en låg antal skär på en CNC-fräs förhindrar att spån fastnar, vilket är en vanlig felorsak vid fräsning av aluminium. Aluminium ger stora, mjuka spån som behöver utrymme för att lämna snabbt. En CNC-fräs med 2 skär ger varje spån tillräckligt med utrymme och möjliggör högre hastigheter utan värmeackumulering. Många högvolymsbearbetningsoperationer på aluminium bygger på detta antal skär på CNC-fräsen för att upprätthålla aggressiva materialavlämningshastigheter.
För sammansatta material och vissa plasttyper föredras ofta en CNC-fräs med två skär, eftersom dessa material kan delaminera eller smälta när för mycket värme uppkommer. Valet av antal skär på CNC-fräsen handlar här inte bara om spånutrymme utan också om hantering av termisk belastning vid skärkanten. Genom att använda rätt antal skär på CNC-fräsen förhindras ytskador och verktygets livslängd förlängs i dessa applikationer.
Hårda och järnhaltiga material
Vid bearbetning av stål, rostfritt stål, gjutjärn eller härdade legeringar är en CNC-fräs med fyra eller fler skär oftast det rätta valet. En högre antal skär på CNC-fräsen ger fler skärande kanter i kontakt med arbetsstycket, vilket fördelar skärkrafterna och minskar vibrationerna. Hårda material ger små, spröda spån som inte kräver den stora spåntanken som mjuka material behöver, så den smalare spånutrymmet hos en CNC-fräs med ett högt antal skär utgör inte någon begränsning. En CNC-fräs med fyra skär förbättrar också ytkvaliteten på järnbaserade delar eftersom fler skärgångar sker per varv.
Vid avslutningsoperationer på härdad stål kan en CNC-fräs med 5 eller 6 skär leverera extremt fin ytkvalitet. En högre antal skär på CNC-fräsen möjliggör lättare spånbelastning per tand vid höga spindelhastigheter, vilket minskar böjning och förbättrar dimensionsnoggrannheten. Precisionsskivor som tillverkar formhålor, stansverktyg eller luft- och rymdfartskomponenter väljer regelbundet en CNC-fräs med högt antal skär av detta skäl.
Användningsområden som avgör det bästa antalet skär
Grovarbeten jämfört med avslutningsoperationer
Vid grovarbeten, där målet är maximal materialavtagning, hålls antalet skär på CNC-fräsen ofta lågt för att säkerställa tillräcklig spånutrymme och möjliggöra aggressiva snittdjup. En CNC-fräs med 2 eller 3 skär hanterar de stora spänsvolymerna som genereras vid grovarbeten utan att blockeras. Den stora spångroovan på en CNC-fräs med lågt antal skär fungerar som en naturlig säkerhetsmarginal vid tunga snitt och ger spånen en tydlig väg bort från skärzonen.
För avslutande bearbetningspass där strikta toleranser och släta ytor krävs blir ett högre antal skär på en CNC-fräsverktyg fördelaktigt. Ett CNC-fräsverktyg med 4 skär är ett mångsidigt val för avslutande bearbetning av stål eftersom det ger en balans mellan spånutrymme och ytqualitet. För mycket fina ytor kan operatörer välja ett CNC-fräsverktyg med 5 eller 6 skär för att minimera ytjämnhet. Valet av antal skär på ett CNC-fräsverktyg för avslutande bearbetning bör alltid ta hänsyn till spindelhastighetskapaciteten, verktygets styvhet och hårdheten hos arbetsstycket.
Ristning och periferisk fräsning
Spårfräsning är en av de mest krävande applikationerna när det gäller valet av antal skär på en CNC-fräs för slutfräsning, eftersom spån måste avlägsnas från ett begränsat utrymme. Ett 2-skärigt CNC-slutfräs är ofta att föredra för djup spårfräsning i aluminium, medan ett 3- eller 4-skärigt CNC-slutfräs är lämpligt för mindre djupa spår i stål. Vid periferifräsning däremot kan spån avlägsnas lättare, så ett högre antal skär på CNC-slutfräsen kan användas utan risk för spånackumulering. Att förstå den specifika geometrin hos din bearbetning är lika viktigt som materialet när du väljer det bästa antalet skär på CNC-slutfräsen.
Vanliga frågor
Vilket är det vanligaste antalet skär på en CNC-slutfräs för allmän stålbearbetning?
Ett 4-skärigt CNC-slutfräs är det mest använda valet för allmän stålbearbetning. Det ger en bra balans mellan spånutrymme, ytkvalitet och verktygets styvhet över ett brett spektrum av stållegeringar och skärningsförhållanden.
Kan jag använda ett högt antal skär på en CNC-slutfräs vid bearbetning av aluminium?
Att använda en CNC-fräs med högt antal skär på aluminium rekommenderas i allmänhet inte, eftersom den minskade gulletrymden orsakar att spån packas och återkapslas, vilket leder till verktygsskada och dålig ytqualitet. En CNC-fräs med 2 eller 3 skär är långt bättre lämpad för bearbetning av aluminium.
Ger ett högre antal skär på en CNC-fräs alltid en bättre ytyta?
Ett högre antal skär på en CNC-fräs tenderar att förbättra ytytan på hårda material vid lämpliga snittparametrar, men det är inte universellt bättre. På mjuka eller kladdiga material kan ett högt antal skär försämra ytytan på grund av spånpackning. Det bästa antalet skär på en CNC-fräs för ytyta beror på materialet, snitthastigheten och snittdjupet tillsammans.
