
 EN
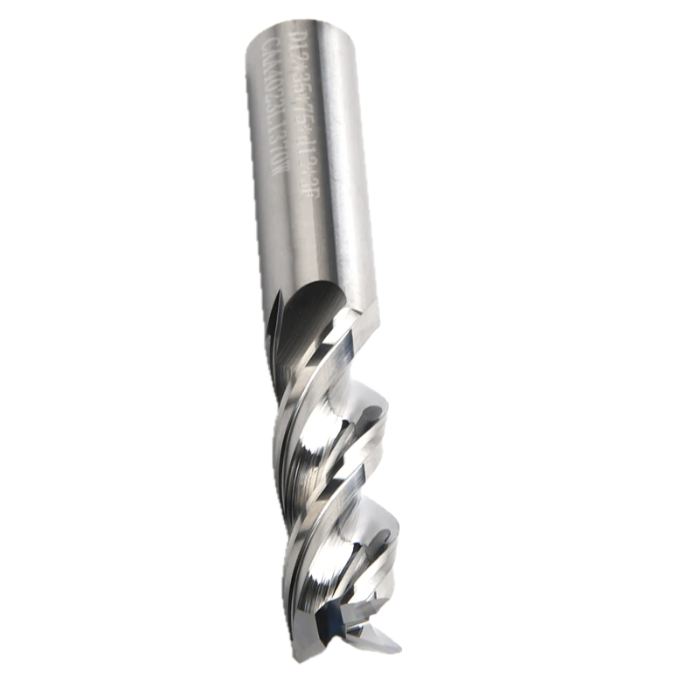
Selezionare il giusto Numero di taglienti della fresa CNC è una delle decisioni più importanti che un tornitore o un ingegnere addetto agli approvvigionamenti deve prendere prima di avviare un’operazione di fresatura. Il numero di taglienti della fresa CNC determina l’aggressività con cui l’utensile taglia, l’efficienza con cui i trucioli vengono evacuati e la qualità della finitura superficiale ottenibile. Molti operatori sottovalutano quanto il numero di taglienti della fresa CNC influisca sui tempi di ciclo, sulla durata dell’utensile e sui costi complessivi di lavorazione.

Che si stia lavorando leghe di alluminio morbide o acciai temprati, il numero di taglienti della fresa CNC scelto influenzerà direttamente i risultati ottenuti. Una scelta inadeguata del numero di taglienti rispetto al materiale del pezzo in lavorazione può causare un’insufficiente evacuazione dei trucioli, un eccessivo accumulo di calore, un’usura prematura dell’utensile o una finitura superficiale inaccettabile. Comprendere come abbinare correttamente il numero di taglienti della fresa CNC alla specifica applicazione rappresenta il fondamento di una fresatura CNC efficiente e precisa.
Come il numero di taglienti della fresa CNC influenza l’evacuazione dei trucioli
Il ruolo della geometria dei taglienti nella rimozione del materiale
Il numero di taglienti della fresa a fine CNC determina direttamente lo spazio disponibile tra ciascun tagliente per l’espulsione dei trucioli. Quando il numero di taglienti della fresa a fine CNC è basso, come nel caso di una fresa a 2 taglienti, l’incavo tra i taglienti è più ampio. Questo incavo più ampio consente ai trucioli di uscire dalla zona di taglio in modo più agevole, caratteristica particolarmente importante quando si lavorano materiali morbidi, gommosi o che generano un’elevata quantità di trucioli. Un numero ridotto di taglienti sulla fresa a fine CNC previene il ri-taglio dei trucioli, che altrimenti ostruirebbero l’utensile e danneggerebbero il pezzo in lavorazione.
Al contrario, un numero elevato di taglienti su una fresa per CNC, ad esempio una fresa a 4 taglienti o superiore, riduce lo spazio tra i bordi di taglio. Questa gola più stretta limita l’espulsione dei trucioli, rendendo una fresa per CNC con un numero elevato di taglienti meno adatta ai materiali che producono trucioli lunghi e filamentosi. Tuttavia, la gola ridotta comporta anche un maggior numero di taglienti in contatto simultaneo con il materiale, consentendo finiture più accurate e una maggiore rigidità. È essenziale abbinare il numero di taglienti della fresa per CNC alle caratteristiche di carico per truciolo del materiale lavorato per garantire prestazioni costanti.
Calcoli del carico per truciolo e numero di taglienti
Il carico di truciolo per dente è inversamente proporzionale al numero di taglienti della fresa CNC quando il regime di avanzamento rimane costante. All'aumentare del numero di taglienti della fresa CNC, il carico di truciolo per tagliente diminuisce allo stesso regime di avanzamento. Ciò significa che gli operatori che utilizzano una fresa CNC con un elevato numero di taglienti devono spesso aumentare il regime di avanzamento per mantenere uno spessore di truciolo produttivo, garantendo che ogni tagliente effettui un'operazione di taglio anziché di sfregamento. Lo sfregamento accelera l'usura e genera eccessivo calore; pertanto, comprendere come il numero di taglienti della fresa CNC interagisce con il regime di avanzamento è fondamentale sia per la durata dell'utensile sia per la qualità del pezzo.
Adattamento del numero di taglienti della fresa CNC al tipo di materiale
Materiali teneri e non ferrosi
Per l'alluminio, il ottone, le materie plastiche e altri materiali non ferrosi o morbidi, si raccomanda generalmente un numero di taglienti di 2 o 3 per le frese da CNC. L’ampio spazio per l’evacuazione dei trucioli offerto da un numero ridotto di taglienti nelle frese da CNC previene l’accumulo di trucioli, un guasto comune nella fresatura dell’alluminio. L’alluminio genera trucioli grandi e morbidi che necessitano di spazio sufficiente per essere evacuati rapidamente. Una fresa da CNC a 2 taglienti offre a ciascun truciolo lo spazio adeguato e consente velocità più elevate senza accumulo di calore. Molte operazioni di lavorazione dell’alluminio ad alto volume si basano su questo numero di taglienti delle frese da CNC per mantenere elevati tassi di asportazione del materiale.
Per i materiali compositi e alcune plastiche, viene spesso preferito un fresa CNC a 2 taglienti poiché questi materiali possono delaminarsi o fondere quando si accumula eccessivo calore. La scelta del numero di taglienti della fresa CNC in questo caso non riguarda soltanto l’espulsione dei trucioli, ma anche la gestione del carico termico sul tagliente. L’uso del numero corretto di taglienti della fresa CNC previene danni alla superficie e prolunga la vita utile dell’utensile in queste applicazioni.
Materiali duri e ferrosi
Durante la lavorazione di acciai, acciai inossidabili, ghise o leghe temprate, un fresa per CNC con 4 taglienti o più è generalmente la scelta più adatta. Un numero maggiore di taglienti sulla fresa per CNC consente di avere più spigoli di taglio a contatto con il pezzo in lavorazione, distribuendo così le forze di taglio e riducendo le vibrazioni. I materiali duri producono trucioli piccoli e fragili che non richiedono l’ampio vano di evacuazione del truciolo necessario per i materiali teneri; pertanto, lo spazio ridotto per l’evacuazione del truciolo offerto da una fresa per CNC con un numero elevato di taglienti non costituisce un limite. Inoltre, una fresa per CNC con 4 taglienti migliora la finitura superficiale dei componenti ferrosi, poiché si ottengono più passaggi di taglio per ogni giro.
Nelle operazioni di finitura su acciaio temprato, un fresa a fine lavorazione CNC con 5 o 6 taglienti consente di ottenere una qualità superficiale estremamente elevata. Un numero maggiore di taglienti sulla fresa a fine lavorazione CNC permette di ridurre il carico di truciolo per dente a elevate velocità di rotazione del mandrino, limitando la deformazione e migliorando l’accuratezza dimensionale. I laboratori di precisione che producono cavità per stampi, matrici o componenti aerospaziali scelgono abitualmente frese a fine lavorazione CNC con un numero elevato di taglienti per questo motivo.
Scenari applicativi che determinano il numero ottimale di taglienti
Operazioni di sgrossatura rispetto a quelle di finitura
Nelle passate di sgrossatura, dove l’obiettivo è la massima rimozione di materiale, il numero di taglienti della fresa a fine lavorazione CNC viene spesso mantenuto basso per garantire un’adeguata evacuazione dei trucioli e consentire profondità di taglio aggressive. Una fresa a fine lavorazione CNC con 2 o 3 taglienti gestisce efficacemente i grandi volumi di truciolo generati durante la sgrossatura, evitando intasamenti. L’ampio vano di evacuazione (gullet) di una fresa a fine lavorazione CNC con un numero ridotto di taglienti funge da margine di sicurezza naturale durante tagli pesanti, offrendo ai trucioli un percorso chiaro e privo di ostacoli lontano dalla zona di taglio.
Per le passate di finitura, in cui sono richieste tolleranze strette e superfici lisce, un numero maggiore di taglienti su una fresa frontale CNC risulta vantaggioso. Una fresa frontale CNC a 4 taglienti rappresenta una scelta versatile per le operazioni di finitura su acciaio, poiché garantisce un buon compromesso tra evacuazione dei trucioli e qualità della superficie. Per finiture estremamente fini, l’operatore può passare a una fresa frontale CNC a 5 o 6 taglienti, al fine di ridurre al minimo la rugosità superficiale. La scelta del numero di taglienti della fresa frontale CNC per le operazioni di finitura deve sempre tenere conto congiuntamente della velocità massima del mandrino, della rigidità dell’utensile e della durezza del materiale del pezzo.
Fresatura a tasca e fresatura periferica
La fresatura a scanalatura è una delle applicazioni più impegnative per la scelta del numero di taglienti di una fresa CNC, poiché i trucioli devono essere evacuati da uno spazio confinato. Una fresa CNC a 2 taglienti è spesso preferita per la fresatura profonda di scanalature in alluminio, mentre una fresa CNC a 3 o 4 taglienti è più adatta per scanalature meno profonde su acciaio. La fresatura periferica, al contrario, consente un’evacuazione più agevole dei trucioli, quindi è possibile utilizzare un numero maggiore di taglienti su una fresa CNC senza il rischio di intasamento. Comprendere la geometria specifica del taglio è altrettanto importante quanto il materiale nella scelta del numero ottimale di taglienti per la fresa CNC.
Domande frequenti
Qual è il numero di taglienti più comune per le frese CNC nella lavorazione generale dell’acciaio?
Una fresa CNC a 4 taglienti è la soluzione più diffusa per la lavorazione generale dell’acciaio. Offre un buon compromesso tra evacuazione dei trucioli, qualità della finitura superficiale e rigidità dell’utensile, risultando efficace su una vasta gamma di leghe di acciaio e condizioni di taglio.
Posso utilizzare una fresa CNC con un numero elevato di taglienti sull’alluminio?
L'utilizzo di una fresa CNC con un numero elevato di taglienti su alluminio non è generalmente consigliato, poiché lo spazio ridotto dei vani di evacuazione provoca l'accumulo e il ri-taglio dei trucioli, causando danni all'utensile e una scarsa qualità della superficie. Una fresa CNC a 2 o 3 taglienti è molto più adatta per lavorazioni su alluminio.
Un numero maggiore di taglienti sulla fresa CNC garantisce sempre una migliore finitura superficiale?
Un numero maggiore di taglienti sulla fresa CNC tende a migliorare la finitura superficiale sui materiali duri, purché i parametri di taglio siano adeguati; tuttavia, non è universalmente preferibile. Su materiali morbidi o gommosi, un numero elevato di taglienti può peggiorare la finitura a causa dell'accumulo dei trucioli. Il numero ottimale di taglienti sulla fresa CNC per ottenere una buona finitura superficiale dipende dal materiale, dalla velocità di taglio e dalla profondità di passata.
