
 EN
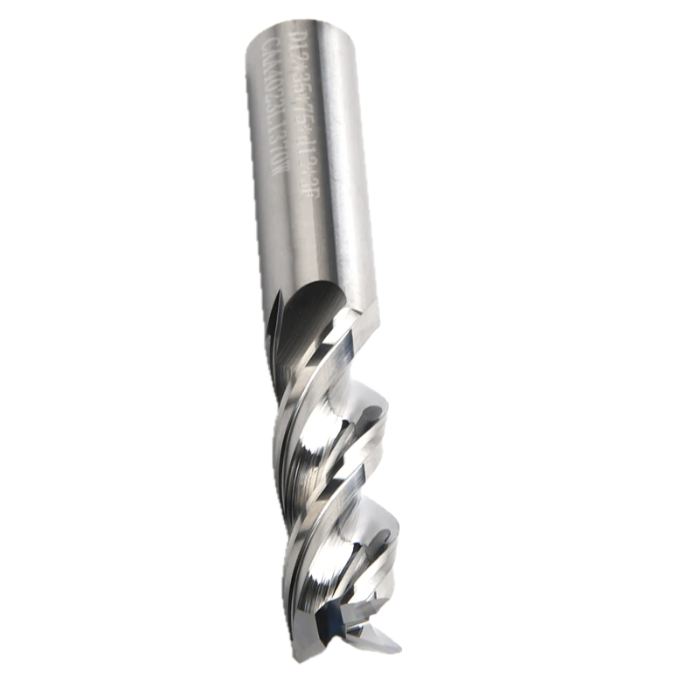
正しい選択 CNCエンドミルの溝数 フライス加工を開始する前に、機械加工技師や調達エンジニアが行う最も重要な判断の一つです。CNCエンドミルのフルート数(溝数)は、工具の切削能率、切屑の排出効率、および得られる表面粗さの品質を決定します。多くの作業者は、CNCエンドミルのフルート数が加工サイクル時間、工具寿命、および全体的な加工コストに与える影響の大きさを過小評価しています。

軟質アルミニウム合金から高硬度の工具鋼まで、加工対象材質が何であれ、選択するCNCエンドミルのフルート数は加工結果に直接影響を与えます。加工材質とCNCエンドミルのフルート数が不適合の場合、切屑の排出不良、過度な発熱、工具の早期摩耗、あるいは許容できない表面粗さといった問題が生じる可能性があります。自社の具体的な加工用途に応じて最適なCNCエンドミルのフルート数を選定する知識こそが、効率的かつ高精度なCNCフライス加工の基本です。
CNCエンドミルのフルート数が切屑排出に与える影響
フルート形状が材料除去に果たす役割
CNCエンドミルの溝数(フルーク数)は、各切削刃間でチップを排出するためのスペースを直接制御します。CNCエンドミルの溝数が少ない場合(例:2溝設計)、溝間のグルット(溝のくぼみ)が大きくなります。この大きなグルットにより、チップが切削領域からより自由に排出されるため、軟質・粘性・大量チップ発生材などの加工において特に重要です。溝数が少ないCNCエンドミルは、工具内にチップが詰まり、再切削を引き起こしてワークピースを損傷するのを防ぎます。
逆に、4枚刃以上などの高刃数CNCエンドミルは、切削刃間のスペースを狭めます。この狭いグルット(溝)により、切屑の排出が制限されるため、長く糸状の切屑を生成する材料には高刃数CNCエンドミルはあまり適していません。ただし、グルットが狭くなることで、同時に材料と接触する切削刃の数が増え、より精細な仕上げ面と高い剛性が得られます。CNCエンドミルの刃数を、加工材料の切屑荷重特性に合わせることが、安定した加工性能を実現するために不可欠です。
切屑荷重の計算と刃数
チップロード(歯当たりの切り屑量)は、送り速度が一定の場合、CNCエンドミルの溝数と逆比例関係にあります。CNCエンドミルの溝数が増加すると、同一の送り速度において各溝あたりのチップロードは減少します。つまり、溝数の多いCNCエンドミルを使用する際には、生産性の高い切り屑厚さを維持するために、しばしば送り速度を上げる必要があります。これは、各溝が「削り」ではなく「こすり」にならないようにするためです。「こすり」は工具の摩耗を加速させ、過剰な熱を発生させるため、CNCエンドミルの溝数と送り速度との相互作用を正しく理解することは、工具寿命および加工品質の両面で極めて重要です。
材料種別に応じたCNCエンドミルの溝数の選定
柔らかい材料および非鉄金属
アルミニウム、真鍮、プラスチックなどの非鉄金属や軟質材料の加工には、通常、2枚刃または3枚刃のCNCエンドミルが推奨されます。刃数が少ないCNCエンドミルは、切屑排出スペースが十分に確保されるため、アルミニウム加工時に頻発する「切屑詰まり」(一種の加工不良)を防ぐことができます。アルミニウムは大きくて柔らかい切屑を生成するため、素早く排出できる空間が必要です。2枚刃のCNCエンドミルでは、各切屑に十分な排出スペースが確保され、熱の蓄積を抑えてより高い回転速度での加工が可能です。多くの大量生産におけるアルミニウム加工工程では、この2枚刃のCNCエンドミルを用いて、積極的な材料除去率を維持しています。
複合材料および特定のプラスチックでは、2枚刃のCNCエンドミルがよく選ばれます。これは、これらの材料が過剰な熱が発生すると剥離したり溶けたりするためです。この場合のCNCエンドミルの刃数の選択は、切屑排出だけではなく、切削刃における熱負荷の管理にも関係しています。適切なCNCエンドミルの刃数を用いることで、加工面の損傷を防ぎ、工具の寿命を延ばすことができます。
硬質・鉄系材料
鋼、ステンレス鋼、鋳鉄、または焼入合金を加工する際には、通常、4枚刃以上のCNCエンドミルの刃数が適切な選択となります。刃数を増やすことで、ワークピースと接触する切削刃の数が増加し、切削力を分散させ、振動を低減できます。硬質材料は小さくもろいチップを生成するため、軟質材料に必要な大きなチップ溝(グルット)は不要であり、高刃数のCNCエンドミルにおける狭いチップ排出スペースは制約になりません。また、4枚刃のCNCエンドミルは、1回転あたりの切削パス数が増えるため、鉄系部品の表面仕上げ品質も向上します。
高硬度鋼の仕上げ加工では、5枚刃または6枚刃のCNCエンドミルを選択することで、極めて優れた表面粗さを実現できます。刃数が多いCNCエンドミルは、高回転数での使用時に歯当たりあたりの切屑量を小さく抑えられるため、工具のたわみを低減し、寸法精度を向上させます。金型キャビティ、ダイス、航空宇宙部品などを製造する高精度加工工場では、この理由から高刃数のCNCエンドミルが日常的に選ばれています。
最適な刃数を決定する応用シーン
荒削り加工と仕上げ加工
最大の材料除去を目的とした荒削り加工では、切屑排出を確保し、積極的な切り込み深さを可能にするために、CNCエンドミルの刃数を通常少なく設定します。2枚刃または3枚刃のCNCエンドミルは、荒削り時に発生する大量の切屑を詰まらせることなく処理できます。刃数が少ないCNCエンドミルは溝(グルット)が大きいため、重切削時の自然な安全余裕となり、切屑が切削領域から確実に排出される経路を確保します。
厳密な公差と滑らかな表面が要求される仕上げ加工では、CNCエンドミルの溝数が多いほど有利になります。鋼材の仕上げ加工においては、4溝のCNCエンドミルが汎用性に優れており、チップ排出性と表面品質のバランスを取っています。極めて高品位な仕上げを必要とする場合は、作業者は表面粗さを最小限に抑えるために5溝または6溝のCNCエンドミルを選択することがあります。仕上げ加工におけるCNCエンドミルの溝数選定にあたっては、常に主軸回転数能力、工具の剛性、および被削材の硬度を総合的に考慮する必要があります。
スロットミーリングおよび周辺ミーリング
スロットフライス加工は、切屑が閉じた空間から排出される必要があるため、CNCエンドミルの溝数(フルート数)を決定する上で最も厳しい応用の一つです。アルミニウムの深溝加工では、通常2溝のCNCエンドミルが好まれますが、鋼材の浅溝加工には3溝または4溝のCNCエンドミルが適しています。一方、周辺フライス加工では切屑の排出が容易であるため、切屑詰まりのリスクを伴わずに、より高い溝数のCNCエンドミルを使用できます。最適なCNCエンドミル溝数を選定する際には、加工対象材料と同様に、加工形状の具体的な幾何学的特徴を理解することが重要です。
よくあるご質問(FAQ)
一般鋼の機械加工で最も一般的に使用されるCNCエンドミルの溝数(フルート数)は何ですか?
一般鋼の機械加工では、4溝のCNCエンドミルが最も広く採用されています。これは、さまざまな鋼種および切削条件において、切屑排出性、表面仕上げ品質、工具剛性のバランスを効果的に保つためです。
アルミニウム加工に高溝数のCNCエンドミルを使用できますか?
アルミニウム加工において、高 flute 数(溝数)のCNCエンドミルを使用するのは一般的に推奨されません。これは、溝の容積(ギュレットスペース)が小さくなるため、切粉が詰まり再切断を起こし、工具の損傷や表面品質の低下を招くからです。アルミニウム加工には、2本溝または3本溝のCNCエンドミルの方がはるかに適しています。
CNCエンドミルの溝数が多いほど、必ずしも表面仕上げが良くなるのでしょうか?
硬質材料では、適切な切削条件のもとで、CNCエンドミルの溝数を増やすと表面仕上げが向上する傾向がありますが、常にそうなるわけではありません。軟質または粘性の高い材料では、溝数が多いと切粉の詰まりが生じ、逆に仕上げ面が悪化することがあります。表面仕上げにとって最適なCNCエンドミルの溝数は、加工材料、切削速度、および切り込み深さの組み合わせによって決まります。
