
 EN
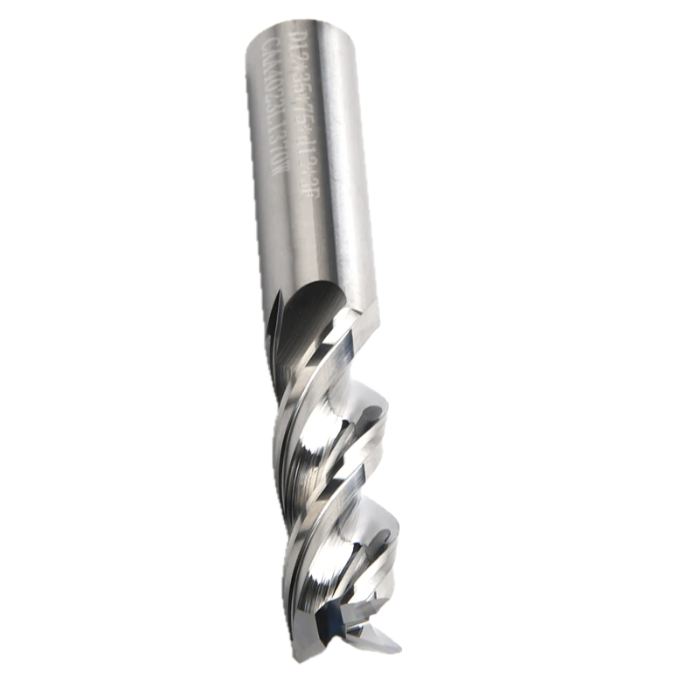
בחירת הנכון מספר השיניים במיל ה-CNC היא אחת ההחלטות החשובות ביותר שמכונאי או מהנדס רכש מקבלים לפני תחילת פעולת החיתוך. מספר השיניים של מברגה CNC קובע עד כמה אגרסיבית המברגה חותכת, עד כמה יעיל הוא הסילוק של הגרגרים, ואיזו איכות של גימור משטח אפשר להשיג. רבים מהמפעילים ממעיטים במשקל של ההשפעה של מספר השיניים של המברגה על זמני המחזור, על חיי הכלים ועל עלות התהליך בכלל.

אם אתם עובדים עם סגסוגות אלומיניום רכות או פלדות כלים מוקשות, מספר השיניים של המברגה שתבחרו ישפיע ישירות על התוצאות שלכם. אי התאמה בין מספר השיניים של המברגה לחומר החלק יכול לגרום לסילוק גרגרים לקוי, הצטברות יתרת חום, wearing מוקדם של הכלים או לסיום משטח בלתי מקובל. הבנת הדרך להתאים את מספר השיניים של המברגה ליישום הספציפי שלכם היא היסוד להפעלת חיתוך CNC יעילה ומדויקת.
איך מספר השיניים של מברגת CNC משפיע על סילוק הגרגרים
התפקיד של הגאומטריה של השיניים בהסרת החומר
מספר השיניות של מברג CNC משפיע ישירות על הנפח הזמין בין כל קצה חיתוך להסרת הגרגרים. כאשר מספר השיניות במברג CNC נמוך, למשל בעיצוב עם שתי שיניות, אז המרחק בין השיניות (הנקרא 'גאלט') הוא גדול יותר. מרחק זה הגדול יותר מאפשר לגרגרים לצאת מאזור החיתוך בצורה חופשית יותר, מה שחשוב במיוחד בחומרים רכים, דביקים או יוצרים כמויות גדולות של גרגרים. מספר נמוך של שיניות במברג CNC מונע את החיתוך מחדש של הגרגרים, אשר היו מסתמכים על הכלי ויכולים לפגוע בחלקה.
לעומת זאת, מספר חריצים גבוה של מברגה ל-CNC, כגון מברגה עם 4 חריצים או יותר, מפחית את המרחב בין קצות החיתוך. גולט צר זה מגביל את הסילוק של הגרגרים, מה שהופך מברגה עם מספר חריצים גבוה ל-CNC פחות מתאימה לחומרים שיוצרים גרגרים ארוכים ומחוברים. עם זאת, הגולט המצומצם גם אומר שיותר קצות חיתוך נוגעים בחומר בו זמנית, מה שמאפשר סיום עדין יותר וקשיחות רבה יותר. התאמת מספר החריצים של המברגה ל-CNC לאפיון עומס הגרגרים של החומר שלך היא חיונית לביצוע עקבי.
חישובי עומס גרגר ומספר חריצים
העומס על שן אחת של החצוץ הוא ביחס הפוך למספר השיניות של חצוץ ה-CNC כאשר קצב ההזנה נשאר קבוע. ככל שמספר השיניות של חצוץ ה-CNC עולה, העומס על כל שיניה יורד באותו קצב הזנה. כלומר, מפעילים המשתמשים בחצוץ בעל מספר שיניות גבוה של CNC חייבים לעתים קרובות להגביר את קצב ההזנה כדי לשמור על עובי ריתוך פרודוקטיבי, ולוודא שכל שיניה מבצעת חיתוך ולא חיכוך. החיכוך מאיץ את ההתבלה ויוצר חום עודף, ולכן הבנת האופן שבו מספר השיניות של חצוץ ה-CNC מתנגנת עם קצב ההזנה היא קריטית הן לתקופת חיים של הכלים והן לאיכות החלק.
התאמת מספר השיניות של חצוץ ה-CNC לסוג החומר
חומרים רכים וחומרים לא ברזליים
עבור אלומיניום, אבץ, פלסטיק וחומרים לא פריים או רכים אחרים, מומלץ בדרך כלל להשתמש במקצץ CNC בעל שני חריצים או שלושה חריצים. הסדרת החריצים הנרחבת שמאפשרת קצב ניקוז גבוה של הגרגרים מונעת הצטברות של גרגרים, אשר מהווה סיבת כשל נפוצה בעיבוד אלומיניום. האלומיניום מייצר גרגרים גדולים ורכים הדורשים מקום ליציאה מהירה. מקצץ CNC בעל שני חריצים מעניק לכל גרגר מספיק מקום ומאפשר מהירויות גבוהות יותר ללא הצטברות חום. תהליכי עיבוד אלומיניום בעלי נפח גבוה רבים מסתמכים על מקצץ CNC בעל שני חריצים כדי לשמור על קצב גבוה של הסרת חומר.
עבור חומרים מרוכבים ופלסטיות מסוימות, נפוץ לבחור במקלחת CNC עם שני חריצים, מכיוון שחומרים אלו עלולים להתנתק או להמס כאשר נוצרת חום רב מדי. בחירת מספר החריצים במקלחת CNC כאן אינה קשורה רק לניקוז הגרגרים אלא גם לניהול עומס החום בקצה החיתוך. שימוש במספר החריצים הנכון במקלחת CNC מונע נזק לפני השטח ומאריך את תוחלת החיים של הכלים ביישומים אלו.
חומרים קשיחים וחומרים פרוסיים
בעת עיבוד פלדה, פלדת אל חלד, ברזל יצוק או סגסוגות קשיחות, מספר תחנות של קצה עיבוד CNC עם 4 תחנות או יותר הוא בדרך כלל הבחירה הנכונה. מספר התחנות המוגבר של קצה עיבוד CNC מספק יותר שפות חיתוך במגע עם החלק המעובד, מפזר את כוחות החיתוך ומפחית רטט. חומרים קשיחים יוצרים פתיחות קטנות ושבירות שלא דורשות את המרחב הגדול לקליטת פתיחות שדרוש לחומרים רכים, ולכן המרחב המצומצם לאיסוף פתיחות בקצה עיבוד CNC בעל מספר תחנות גבוה אינו מגבלה. מספר תחנות של 4 בקצה עיבוד CNC משפר גם את איכות המשטח של חלקים פיריים, מכיוון שמספר מעברי החיתוך למחזור אחד עולה.
בפעולות גימור על פלדה מוקשה, מספר השיניים של מסרן CNC עם 5 או 6 שיניים יכול לספק איכות משטח יוצאת דופן. מספר השיניים הגבוה יותר של מסרן CNC מאפשר עומסים קלים יותר לשבירה בכל שן במהירויות ציר גבוהות, מה שמביא להפחתת סטייה ושיפור הדיוק הממדי. חנויות דיוק המייצאות חללים לתבניות, תבניות או רכיבי טיסות בוחרים באופן שגרתי במספר שיניים גבוה של מסרנים CNC מסיבה זו.
תרחישים יישומיים שמحدדים את מספר השיניים האופטימלי
גזרה גסה לעומת פעולות גימור
במעבר גס, שבו המטרה היא הסרת חומר מרבית, מספר השיניים של מסרן CNC נוטה להיות נמוך יותר כדי לשמור על ניקוז שavings טוב ולאפשר עומקים גדולים של חיתוך. מסרנים CNC עם 2 או 3 שיניים מתמודדים בכמות גדולה של שavings הנוצרת במהלך החיתוך הגס ללא סתימות. החלל הגדול בין השיניים (gullet) במסרנים עם מספר שיניים נמוך פועל כגבול בטיחות טבעי בעת חיתוכים כבדים, ונותן לשavings מסלול ברור להתרחק מאזור החיתוך.
למעבר סיום שבו נדרשים סיבובים צמודים ומשטחים חלקים, מספר השיניים הגבוה יותר של מיל CNC הופך ליתרון. מספר שיניים של 4 לשיננית CNC הוא בחירה רב-תכליתית לפעולות סיום על פלדה, מכיוון שהוא מאוזן בין ניקוז הגרגרים לאיכות המשטח. לסיומים עדינים במיוחד, הבודקים עלולים להגביר את מספר השיניים לשיננית CNC ל-5 או ל-6 כדי למזער את קשקשיות המשטח. בבחירת מספר השיניים של שיננית CNC לסיום יש תמיד לקחת בחשבון יחדיו את יכולת המהירות הסיבובית של הציר, את הקשיחות של הכלים ואת קשיות החומר של החלק המעובד.
מיחזור תעלות ומיחזור פריפריאלי
חיתוך חריצים הוא אחד היישומים המאתגרים ביותר להחלטה על כמות השיניים של קוצץ CNC, מכיוון שהפירים חייבים להתפנות ממרחב צמוד. לרוב נבחר קוצץ CNC עם שתי שיניים לחיתוך חריצים עמוקים באלומיניום, בעוד שקוצץ CNC עם שלוש או ארבע שיניים מתאים יותר לחיתוך חריצים רדודים בפלדה. לעומת זאת, בחיתוך פריפריאלי הפירים יכולים להתפנות בקלות רבה יותר, ולכן ניתן להשתמש בכמות גדולה יותר של שיניים בקוצץ CNC ללא סיכון לסגירה על ידי פירים.
שאלה נפוצה
מהי כמות השיניים הנפוצה ביותר של קוצץ CNC לעיבוד כללי של פלדה?
קוצץ CNC עם ארבע שיניים הוא הבחירה הנפוצה ביותר לעיבוד כללי של פלדה. הוא מאזן בצורה יעילה בין הסרת הפירים, איכות המראה המשטחי והקשיחות של הכלי לאורך טווח רחב של סגסוגות פלדה ותנאי חיתוך.
האם אפשר להשתמש בקוצץ CNC עם כמות גבוהה של שיניים על אלומיניום?
השתמש במברגה עם מספר חריצים גבוה ל-CNC על אלומיניום אינו מומלץ בדרך כלל, מכיוון ששטח הגולות המופחת גורם לתפירת הגרגרים ולחיתוך מחדש שלהם, מה שמוביל לפגם במברגה ולאיכות משטח נמוכה. מברגה עם 2 או 3 חריצים ל-CNC מתאימה הרבה יותר ליישומים על אלומיניום.
האם מספר חריצים גבוה יותר למברגת CNC תמיד נותן גימור משטח טוב יותר?
מספר חריצים גבוה יותר למברגת CNC מגביר את איכות הגימור על חומרים קשיחים בתנאי חיתוך מתאימים, אך לא תמיד זה עדיף. על חומרים רכים או דביקים, מספר חריצים גבוה למברגת CNC עלול לפגוע באיכות הגימור בגלל תפירת הגרגרים. מספר החריצים האופטימלי למברגת CNC עבור גימור משטח תלוי בחומר, במהירות החיתוך ובעומק החיתוך יחדיו.
