
 EN
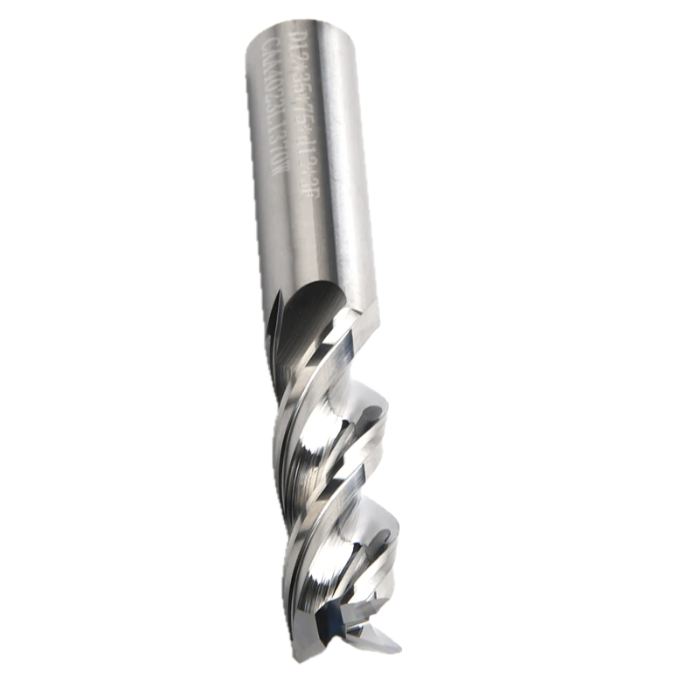
Επιλέγοντας το σωστό Αριθμός πτερυγίων κατόπτρινης ακροδακτυλίδας CNC είναι μία από τις πιο καθοριστικές αποφάσεις που λαμβάνει ένας μηχανικός ή ένας μηχανικός προμηθειών πριν από την έναρξη μιας εργασίας φρεζαρίσματος. Ο αριθμός των αυλακιών (flutes) της CNC κοπτικής ακμής καθορίζει με πόση επιθετικότητα θα κόβει το εργαλείο, πόσο καλά θα απομακρύνονται τα υλικά από την επιφάνεια κοπής (chips) και ποια ποιότητα επιφάνειας μπορεί να επιτευχθεί. Πολλοί χειριστές υποτιμούν το βαθμό στον οποίο ο αριθμός των αυλακιών της CNC κοπτικής ακμής επηρεάζει τους χρόνους κύκλου, τη διάρκεια ζωής του εργαλείου και το συνολικό κόστος κατεργασίας.

Είτε εργάζεστε με μαλακές κράματα αλουμινίου είτε με σκληρυμένα εργαλειομηχανικά χάλυβες, ο αριθμός των αυλακιών της CNC κοπτικής ακμής που επιλέγετε θα επηρεάσει άμεσα τα αποτελέσματά σας. Μία αντιστοιχία που δεν είναι κατάλληλη μεταξύ του αριθμού των αυλακιών της CNC κοπτικής ακμής και του υλικού του τεμαχίου εργασίας μπορεί να προκαλέσει κακή απομάκρυνση υλικών από την επιφάνεια κοπής, υπερβολική αύξηση της θερμοκρασίας, πρόωρη φθορά του εργαλείου ή ανεπαρκή ποιότητα επιφάνειας. Η κατανόηση του τρόπου με τον οποίο ευθυγραμμίζεται ο αριθμός των αυλακιών της CNC κοπτικής ακμής με τη συγκεκριμένη εφαρμογή σας αποτελεί το θεμέλιο αποτελεσματικού και ακριβούς φρεζαρίσματος CNC.
Πώς επηρεάζει ο αριθμός των αυλακιών της CNC κοπτικής ακμής την απομάκρυνση των υλικών από την επιφάνεια κοπής
Ο ρόλος της γεωμετρίας των αυλακιών στην αφαίρεση υλικού
Ο αριθμός των αυλακιών της κοπτικής φρέζας CNC καθορίζει απευθείας το διαθέσιμο χώρο μεταξύ κάθε κοπτικής ακμής για την αφαίρεση των σωματιδίων. Όταν ο αριθμός των αυλακιών της κοπτικής φρέζας CNC είναι χαμηλός, όπως σε μια φρέζα με 2 αυλάκια, το γκουλέτ (κοιλότητα) μεταξύ των αυλακιών είναι μεγαλύτερο. Αυτό το μεγαλύτερο γκουλέτ επιτρέπει στα σωματίδια να εξέρχονται ελεύθερα από τη ζώνη κοπής, γεγονός που είναι ιδιαίτερα σημαντικό κατά την επεξεργασία μαλακών, κολλώδους ή υλικών που παράγουν μεγάλο όγκο σωματιδίων. Ένας χαμηλός αριθμός αυλακιών στην κοπτική φρέζα CNC εμποδίζει την επανακοπή των σωματιδίων, τα οποία διαφορετικά θα προκαλούσαν φράξιμο του εργαλείου και θα ζημίωναν το εξάρτημα.
Αντιθέτως, ένας υψηλός αριθμός πτερυγίων (flutes) σε μια CNC κοπτική φρέζα, όπως μια τετραπτερή (4-flute) ή ακόμη υψηλότερη διάταξη, μειώνει τον χώρο μεταξύ των κοπτικών ακμών. Αυτή η στενότερη διατομή (gullet) περιορίζει την απόβλητη απόβλητο-απομάκρυνση (chip clearance), καθιστώντας έναν υψηλό αριθμό πτερυγίων λιγότερο κατάλληλο για υλικά που παράγουν μακριά, ινώδη απόβλητα. Ωστόσο, η μειωμένη διατομή σημαίνει επίσης ότι περισσότερες κοπτικές ακμές βρίσκονται σε επαφή με το υλικό ταυτόχρονα, επιτρέποντας εξαιρετικά λείες επιφάνειες και μεγαλύτερη ακαμψία. Η επιλογή του κατάλληλου αριθμού πτερυγίων της CNC κοπτικής φρέζας σύμφωνα με τα χαρακτηριστικά φόρτισης αποβλήτων (chip load) του υλικού σας είναι απαραίτητη για συνεπή απόδοση.
Υπολογισμοί Φόρτισης Αποβλήτων (Chip Load) και Αριθμός Πτερυγίων
Το πάχος αποκοπής ανά οδόντιο είναι αντιστρόφως ανάλογο με τον αριθμό των αυλακιών της κοπτικής κεφαλής CNC όταν η ταχύτητα προώθησης παραμένει σταθερή. Καθώς αυξάνεται ο αριθμός των αυλακιών της κοπτικής κεφαλής CNC, το πάχος αποκοπής ανά αυλάκιο μειώνεται στην ίδια ταχύτητα προώθησης. Αυτό σημαίνει ότι οι χειριστές που χρησιμοποιούν κοπτικές κεφαλές CNC με υψηλό αριθμό αυλακιών πρέπει συχνά να αυξάνουν την ταχύτητα προώθησης για να διατηρήσουν αποδοτικό πάχος αποκοπής, διασφαλίζοντας ότι κάθε αυλάκι κόβει και όχι τρίβει. Η τριβή επιταχύνει τη φθορά και παράγει περιττή θερμότητα, γεγονός που καθιστά κρίσιμη την κατανόηση του τρόπου με τον οποίο ο αριθμός των αυλακιών της κοπτικής κεφαλής CNC αλληλεπιδρά με την ταχύτητα προώθησης, τόσο για τη διάρκεια ζωής του εργαλείου όσο και για την ποιότητα του εξαρτήματος.
Προσαρμογή του αριθμού αυλακιών της κοπτικής κεφαλής CNC στον τύπο του υλικού
Μαλακά και μη σιδηρούχα υλικά
Για το αλουμίνιο, το ορείχαλκο, τα πλαστικά και άλλα μη σιδηρούχα ή μαλακά υλικά, συνιστάται γενικά ένα τρυπάνι CNC με 2 ή 3 πτερύγια. Ο ευρύς χώρος για την απομάκρυνση των σωματιδίων που προσφέρει ένα τρυπάνι CNC με λίγα πτερύγια αποτρέπει τη συσσώρευση σωματιδίων, η οποία αποτελεί μία συνήθη αιτία αστοχίας κατά την κατεργασία αλουμινίου. Το αλουμίνιο παράγει μεγάλα, μαλακά σωματίδια που χρειάζονται επαρκή χώρο για να απομακρυνθούν γρήγορα. Ένα τρυπάνι CNC με 2 πτερύγια προσφέρει επαρκή χώρο σε κάθε σωματίδιο και επιτρέπει υψηλότερες ταχύτητες χωρίς συσσώρευση θερμότητας. Πολλές εργασίες κατεργασίας αλουμινίου σε μεγάλη κλίμακα βασίζονται σε αυτόν τον αριθμό πτερυγίων τρυπανιού CNC για να διατηρούν επιθετικούς ρυθμούς αφαίρεσης υλικού.
Για σύνθετα υλικά και ορισμένα πλαστικά, προτιμάται συχνά επίσης το κατάλληλο πλήθος ακμών (2 ακμές) για την κατεργασία με CNC, καθώς αυτά τα υλικά μπορούν να αποκολληθούν ή να λιώσουν όταν συσσωρεύεται υπερβολική θερμότητα. Η επιλογή του πλήθους ακμών της κοπτικής λάμας CNC σε αυτήν την περίπτωση δεν αφορά απλώς την απόσυρση των σωματιδίων αλλά και τον έλεγχο του θερμικού φορτίου στην ακμή κοπής. Η χρήση του κατάλληλου πλήθους ακμών της κοπτικής λάμας CNC εμποδίζει την πρόκληση ζημιάς στην επιφάνεια και επεκτείνει τη διάρκεια ζωής του εργαλείου σε αυτές τις εφαρμογές.
Σκληρά και σιδηρούχα υλικά
Κατά την κατεργασία χαλύβων, ανοξείδωτων χαλύβων, χυτοσιδήρου ή επεξεργασμένων κραμάτων, η χρήση μύτης κοπής CNC με 4 ή περισσότερες αυλακώσεις αποτελεί συνήθως την κατάλληλη επιλογή. Ο αυξημένος αριθμός αυλακώσεων της μύτης κοπής CNC παρέχει περισσότερες ακμές κοπής σε επαφή με το εξάρτημα, κατανέμοντας έτσι τις δυνάμεις κοπής και μειώνοντας την ταλάντωση. Τα σκληρά υλικά παράγουν μικρά, εύθραυστα θραύσματα που δεν απαιτούν τη μεγάλη χωρητικότητα για θραύσματα που απαιτείται για μαλακά υλικά, επομένως η στενότερη διαδρομή απομάκρυνσης θραυσμάτων που προσφέρει η μύτη κοπής CNC με υψηλό αριθμό αυλακώσεων δεν αποτελεί περιορισμό. Η μύτη κοπής CNC με 4 αυλακώσεις βελτιώνει επίσης την επιφανειακή απόδοση σε σιδηρούχα εξαρτήματα, καθώς πραγματοποιούνται περισσότερες διερχόμενες κοπές ανά περιστροφή.
Κατά τις επεξεργασίες καταλήξεως σε ενισχυμένο χάλυβα, ο αριθμός πτερυγίων (φλούτων) ενός CNC τελικού μύλου 5 ή 6 πτερυγίων μπορεί να παράγει εξαιρετικά λεία επιφάνεια. Ο υψηλότερος αριθμός πτερυγίων ενός CNC τελικού μύλου επιτρέπει ελαφρύτερα φορτία από την κάθε δόντι σε υψηλές στροφές του άξονα, μειώνοντας την παραμόρφωση και βελτιώνοντας τη διαστασιακή ακρίβεια. Οι εργαστηριακές μονάδες ακριβείας που παράγουν κοίλα μήτρας, μήτρες ή αεροδιαστημικά εξαρτήματα επιλέγουν συνήθως έναν υψηλό αριθμό πτερυγίων για CNC τελικό μύλο γι’ αυτόν τον λόγο.
Σενάρια εφαρμογής που καθορίζουν τον καλύτερο αριθμό πτερυγίων
Εργασίες προκαταρκτικής κατεργασίας (roughing) έναντι εργασιών καταλήξεως (finishing)
Κατά τις προκαταρκτικές κατεργασίες (roughing), όπου ο στόχος είναι η μέγιστη αφαίρεση υλικού, ο αριθμός πτερυγίων ενός CNC τελικού μύλου διατηρείται συνήθως χαμηλός για να διασφαλίζεται η απομάκρυνση των σωματιδίων και να επιτρέπονται επιθετικά βάθη κοπής. Ένας CNC τελικός μύλος με 2 ή 3 πτερύγια αντέχει τους μεγάλους όγκους σωματιδίων που παράγονται κατά την προκαταρκτική κατεργασία χωρίς να προκαλεί φραξίματα. Η μεγάλη δεξαμενή (gullet) ενός CNC τελικού μύλου με χαμηλό αριθμό πτερυγίων λειτουργεί ως φυσικό περιθώριο ασφαλείας κατά τις βαριές κοπές, παρέχοντας στα σωματίδια σαφή διαδρομή απομάκρυνσης από τη ζώνη κοπής.
Για τελικές κατεργασίες όπου απαιτούνται αυστηρά επιτρεπόμενα όρια και λείες επιφάνειες, μεγαλύτερος αριθμός πτερυγίων σε κατακόρυφο τρυπάνι CNC αποδεικνύεται πλεονεκτικός. Ένα κατακόρυφο τρυπάνι CNC με 4 πτερύγια αποτελεί ευέλικτη επιλογή για τελικές κατεργασίες σε χάλυβα, καθώς εξασφαλίζει ισορροπία μεταξύ αποτελεσματικής απομάκρυνσης των υλικών και ποιότητας επιφάνειας. Για εξαιρετικά λεπτές επιφάνειες, οι χειριστές μπορούν να επιλέξουν κατακόρυφο τρυπάνι CNC με 5 ή 6 πτερύγια, προκειμένου να ελαχιστοποιηθεί η τραχύτητα της επιφάνειας. Η επιλογή του αριθμού πτερυγίων του κατακόρυφου τρυπανιού CNC για τελικές κατεργασίες πρέπει πάντα να λαμβάνει υπόψη την ικανότητα περιστροφής του άξονα, την ακαμψία του εργαλείου και τη σκληρότητα του υλικού του τεμαχίου εργασίας.
Κατεργασία εγκοπών και περιφερειακή κατεργασία
Η κατεργασία εγκοπών είναι μία από τις πιο απαιτητικές εφαρμογές όσον αφορά την επιλογή του αριθμού αυλακιών ενός τέλειου μύτης CNC, δεδομένου ότι τα υπολείμματα πρέπει να απομακρύνονται από έναν περιορισμένο χώρο. Ένας τέλειος μύτης CNC με 2 αυλακιές προτιμάται συχνά για βαθιές εγκοπές σε αλουμίνιο, ενώ ένας με 3 ή 4 αυλακιές είναι κατάλληλος για επιφανειακότερες εγκοπές σε χάλυβα. Αντιθέτως, η περιφερειακή κατεργασία επιτρέπει την ευκολότερη απομάκρυνση των υπολειμμάτων, επομένως μπορεί να χρησιμοποιηθεί μεγαλύτερος αριθμός αυλακιών σε τέλειο μύτης CNC χωρίς κίνδυνο συσσώρευσης υπολειμμάτων. Η κατανόηση της συγκεκριμένης γεωμετρίας της κοπής σας είναι εξίσου σημαντική με το υλικό κατά τη λήψη απόφασης για τον καλύτερο αριθμό αυλακιών τέλειου μύτης CNC.
Συχνές Ερωτήσεις
Ποιος είναι ο πιο συνηθισμένος αριθμός αυλακιών τέλειου μύτης CNC για τη γενική κατεργασία χάλυβα;
Ο αριθμός αυλακιών 4 σε τέλειο μύτης CNC είναι η πιο διαδεδομένη επιλογή για τη γενική κατεργασία χάλυβα. Ισορροπεί αποτελεσματικά την απόσταξη υπολειμμάτων, την ποιότητα της επιφανειακής επεξεργασίας και την ακαμψία του εργαλείου σε ευρύ φάσμα χαλυβδοκραμάτων και συνθηκών κοπής.
Μπορώ να χρησιμοποιήσω τέλειο μύτης CNC με υψηλό αριθμό αυλακιών σε αλουμίνιο;
Η χρήση κατακόρυφου τροχού κοπής CNC με υψηλό αριθμό πτερυγίων σε αλουμίνιο δεν συνιστάται γενικά, καθώς ο μικρότερος χώρος για την απόσυρση των σωματιδίων προκαλεί συσσώρευση και επανακοπή των σωματιδίων, με αποτέλεσμα βλάβη του εργαλείου και κακή ποιότητα επιφάνειας. Ένας κατακόρυφος τροχός κοπής CNC με 2 ή 3 πτερύγια είναι πολύ καλύτερα προσαρμοσμένος για εφαρμογές σε αλουμίνιο.
Ένας υψηλότερος αριθμός πτερυγίων σε κατακόρυφο τροχό κοπής CNC εξασφαλίζει πάντα καλύτερη επιφάνεια;
Ένας υψηλότερος αριθμός πτερυγίων σε κατακόρυφο τροχό κοπής CNC τείνει να βελτιώνει την ποιότητα της επιφάνειας σε σκληρά υλικά, όταν χρησιμοποιούνται κατάλληλες παράμετροι κοπής, αλλά δεν είναι πάντα καλύτερη επιλογή. Σε μαλακά ή «κολλώδη» υλικά, ένας υψηλός αριθμός πτερυγίων μπορεί να επιδεινώσει την ποιότητα της επιφάνειας λόγω συσσώρευσης των σωματιδίων. Ο καλύτερος αριθμός πτερυγίων σε κατακόρυφο τροχό κοπής CNC για την ποιότητα της επιφάνειας εξαρτάται από το υλικό, την ταχύτητα κοπής και το βάθος κοπής, σε συνδυασμό.
