
 EN
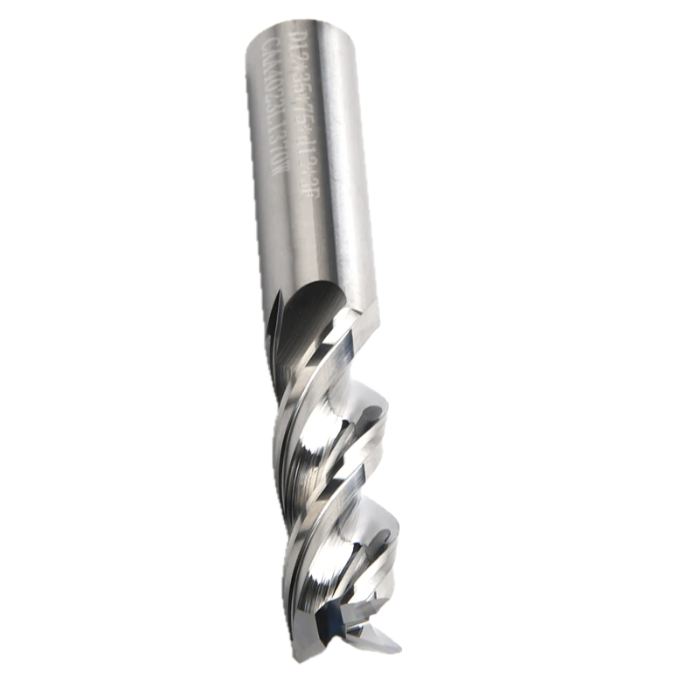
At vælge den rigtige Antal skær på CNC-fræser er en af de mest afgørende beslutninger, en drejebankoperatør eller indkøbsingeniør træffer, inden en fræseoperation påbegyndes. Antallet af skær på en CNC-fræser bestemmer, hvor aggressivt værktøjet fræser, hvor effektivt spånerne fjernes, og hvilken overfladekvalitet der kan opnås. Mange operatører undervurderer, hvor meget antallet af skær på en CNC-fræser påvirker cykeltider, værktøjsliv og samlede fremstillingomkostninger.

Uanset om du arbejder med bløde aluminiumlegeringer eller hærdede værktøjsstål påvirker antallet af skær på din CNC-fræser direkte dine resultater. En uoverensstemmelse mellem antallet af skær på din CNC-fræser og værkdelenes materiale kan føre til dårlig spålfjerning, overdreven varmeopbygning, for tidlig værktøjslidelighed eller en utilstrækkelig overfladekvalitet. At forstå, hvordan man justerer antallet af skær på en CNC-fræser til din specifikke anvendelse, er grundlaget for effektiv og præcis CNC-fræsning.
Hvordan antallet af skær på en CNC-fræser påvirker spålfjerning
Rollen af skærgeometri i materialefjerning
Antallet af skæreflader på en CNC-fræser bestemmer direkte den tilgængelige plads mellem hver skærekant til spånfjerning. Når antallet af skæreflader på en CNC-fræser er lavt, f.eks. ved en 2-flut-design, er gullet mellem fluterne større. Dette større guld giver spånene mere frihed til at forlade skærezonen, hvilket er særligt vigtigt ved bløde, klæbrige eller materialer med høj spånmængde. Et lavt antal skæreflader på en CNC-fræser forhindrer genbeskæring af spåne, som ellers ville tilstoppe værktøjet og beskadige arbejdsemnet.
Omvendt reducerer et stort antal skærekantfløjer på en CNC-fræser, f.eks. en 4-fløjers eller højere konfiguration, rummet mellem skærekanterne. Dette smallere kanalrum begrænser spålfriheden, hvilket gør et stort antal skærekantfløjer på en CNC-fræser mindre egnet til materialer, der danner lange, trådeformede spån. Imidlertid betyder det reducerede kanalrum også, at flere skærekanter er i kontakt med materialet samtidigt, hvilket muliggør finere overfladeafslutninger og større stivhed. Det er afgørende at afstemme antallet af skærekantfløjer på CNC-fræseren til spållastens egenskaber for dit materiale for at sikre konsekvent ydeevne.
Beregning af spållast og antal skærekantfløjer
Spåntag pr. tand er omvendt proportional med antallet af skærestål på CNC-fræseren, når fremføringshastigheden forbliver konstant. Når antallet af skærestål på CNC-fræseren øges, falder spåntag pr. skærestål ved samme fremføringshastighed. Dette betyder, at operatører, der bruger en CNC-fræser med mange skærestål, ofte må øge fremføringshastigheden for at opretholde en produktiv spåntykkelse og sikre, at hvert skærestål skærer i stedet for at gnide. Gnidning accelererer slid og genererer unødigt varmeudvikling, så det er afgørende at forstå, hvordan antallet af skærestål på CNC-fræseren interagerer med fremføringshastigheden – både for værktøjets levetid og for delens kvalitet.
Tilpasning af antal skærestål på CNC-fræser til materialetype
Bløde og ikke-jernholdige materialer
For aluminium, messing, plast og andre ikke-jernholdige eller bløde materialer anbefales der generelt en 2- eller 3-skåret CNC-fræser med skårfrekvens. Den generøse spårrum, som en lav skårfrekvens på en CNC-fræser giver, forhindrer spårsamling, hvilket er en almindelig fejltype ved fræsning af aluminium. Aluminium danner store, bløde spåner, der har brug for plads til hurtig udgang. En 2-skåret CNC-fræser giver hver spån tilstrækkelig plads og tillader højere hastigheder uden opbygning af varme. Mange højvolumen-aluminiumsbearbejdningsoperationer bygger på denne skårfrekvens for at opretholde aggressive materialefjerningshastigheder.
For sammensatte materialer og visse plasttyper foretrækkes en 2-fløjlet CNC-fræser ofte også, fordi disse materialer kan blive lagdelte eller smelte, når der opstår for meget varme. Valget af antal fløje på CNC-fræseren handler her ikke kun om spånhåndtering, men også om at styre den termiske belastning ved skærekanten. Ved at bruge det korrekte antal fløje på CNC-fræseren undgås overfladeskader og forlænges værktøjets levetid i disse anvendelser.
Hårde og jernholdige materialer
Ved bearbejdning af stål, rustfrit stål, støbejern eller hærdede legeringer er en 4-flutet eller højere CNC-fræser med flere fluter typisk det rigtige valg. En øget antal fluter på CNC-fræseren giver flere skærekanter i kontakt med værkdelen, hvilket fordeler skærekræfterne og reducerer vibrationer. Hårde materialer danner små, sprøde spåner, der ikke kræver den store spånrumsdybde, som bløde materialer kræver, så den smallere spånrumsdybde ved en CNC-fræser med mange fluter udgør ikke en begrænsning. Et 4-flutet CNC-fræseværktøj forbedrer også overfladekvaliteten på jernholdige dele, da der foretages flere skærepassager pr. omdrejning.
Ved afsluttende operationer på hærdet stål kan en CNC-fræser med 5 eller 6 skær levere en ekstremt fin overfladekvalitet. En højere antal skær på CNC-fræseren gør det muligt at anvende mindre spånlængde pr. tand ved høje spindelhastigheder, hvilket reducerer afbøjning og forbedrer dimensional nøjagtighed. Præcisionsskabe, der fremstiller formhulrum, støbeforme eller luftfartskomponenter, vælger rutinemæssigt en CNC-fræser med et højt antal skær af denne grund.
Anvendelsesscenarier, der afgør det optimale antal skær
Råfræsning versus afsluttende fræsning
Ved råfræsningspassager, hvor målet er maksimal materialeaftagelse, er antallet af skær på CNC-fræseren ofte lavere for at sikre tilstrækkelig spånafledning og tillade aggressive snitdybder. En CNC-fræser med 2 eller 3 skær håndterer de store spånmængder, der genereres ved råfræsning, uden at blive tilstoppet. Den store spålgroov på en CNC-fræser med et lavt antal skær fungerer som en naturlig sikkerhedsmargin ved tunge snit og giver spånen en tydelig bane væk fra skæreområdet.
Ved afsluttende operationer, hvor der kræves præcise tolerancer og glatte overflader, bliver et højere antal skær ved en CNC-fræser fordelagtigt. Et 4-skæret CNC-fræseværktøj er et alsidigt valg til afsluttende operationer på stål, da det balancerer spålfrihed med overfladekvalitet. For meget fine overflader kan operatører vælge at gå op til et 5-skæret eller 6-skæret CNC-fræseværktøj for at minimere overfladeruhed. Valget af antal skær ved en CNC-fræser til afsluttende operationer skal altid tage hensyn til spindelhastighedskapaciteten, værktøjets stivhed og arbejdsemnets hårdhed.
Nedskæring og periferfræsning
Spårgrovmilling er en af de mest krævende anvendelser, når det gælder at vælge antallet af skær på en CNC-fræse, da spånerne skal transporteres ud af en indsnævret zone. Et 2-skæret CNC-fræseværktøj foretrækkes ofte til dyb spårgrovmilling i aluminium, mens et 3- eller 4-skæret CNC-fræseværktøj egner sig bedst til mindre dybe spårgrover i stål. Ved perifermilling derimod kan spånerne afgives mere let, så et højere antal skær på CNC-fræseværktøjet kan anvendes uden risiko for spånpakning. At forstå den specifikke geometri af din fræseoperation er lige så vigtigt som materialet, når du vælger det optimale antal skær på dit CNC-fræseværktøj.
Ofte stillede spørgsmål
Hvad er det mest almindelige antal skær på et CNC-fræseværktøj til almindelig stålbearbejdning?
Et 4-skæret CNC-fræseværktøj er det mest udbredte valg til almindelig stålbearbejdning. Det giver en god balance mellem spånudførsel, overfladekvalitet og værktøjsstivhed over et bredt spektrum af stållegeringer og fræseforhold.
Kan jeg bruge et CNC-fræseværktøj med et højt antal skær på aluminium?
Brug af en CNC-fræser med et højt antal skær ved bearbejdning af aluminium anbefales generelt ikke, da den reducerede skårgulvplads får spånerne til at pakke sig sammen og blive genfræset, hvilket fører til værktøjsbeskadigelse og dårlig overfladekvalitet. En CNC-fræser med 2 eller 3 skær er langt bedre egnet til aluminiumsanvendelser.
Giver et højere antal skær på en CNC-fræser altid en bedre overfladefinish?
Et højere antal skær på en CNC-fræser har tendens til at forbedre overfladefinishen på hårde materialer ved passende fræseparametre, men det er ikke universelt bedre. På bløde eller gummiholdige materialer kan et højt antal skær forringe finishen på grund af spånopbygning. Det optimale antal skær på en CNC-fræser for overfladefinish afhænger af materialet, fræsehastigheden og fræsedybden i fællesbetragtning.
