
 EN
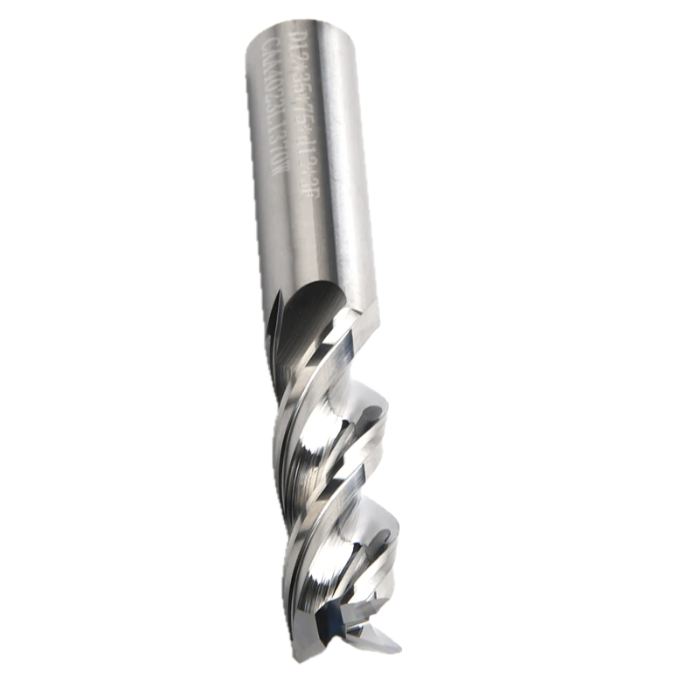
Odabir ispravnog Broj fluge CNC-a je jedna od najvažnijih odluka koje strojnjak ili inženjer nabave donosi prije početka obrade. Broj fljuta na CNC-u određuje koliko agresivno alat reže, koliko dobro se čipovi ispuštaju i kakva je kvaliteta površinske obrade. Mnogi operateri potcenjuju koliko broj fljuta CNC-a utječe na vrijeme ciklusa, životni vijek alata i ukupne troškove obrade.

Bez obzira na to radite li s mekanim aluminijumskim legurama ili tvrdim alatnim čelikovima, broj fljuta na CNC-u koji izaberete direktno će utjecati na vaše rezultate. Neusklađenost broja fluge CNC-a i materijala radnog dijela može uzrokovati slab razmak čipova, prekomjerno nakupljanje toplote, prijevremeno nošenje alata ili neprihvatljivu obuku površine. Razumijevanje kako usklađivati broj fljuta CNC završne mljine s vašom specifičnom aplikacijom temelj je učinkovite i precizne CNC freze.
Kako broj fljuta na CNC-u utječe na evakuaciju čipova
Uloga geometrije flaute u uklanjanju materijala
Broj fluge CNC-a direktno upravlja raspoloživim prostorom između svake rezne ivice za uklanjanje čipova. Kada je broj flauta na CNC završni mlinski niz, kao što je dizajn s 2 flaute, gutanje između flauta veće je. Ovaj veći gutnjak omogućuje čipovima da slobodnije izlaze iz zone rezanja, što je posebno važno u mekanim, gumenim ili materijalima s velikim volumenom čipova. Niski broj fljuta na CNC-u sprečava ponovno rezanje čipova koji bi inače začepili alat i oštetili radni dio.
S druge strane, visoki broj flauta CNC-a, kao što je konfiguracija s 4 flaute ili više, smanjuje prostor između rezačkih rubova. Ovaj uski gutnjak ograničava razmak čipova, što čini visoki broj fluge CNC-a manje prikladnim za materijale koji proizvode duge, žicaste čipove. Međutim, smanjena gutlja također znači da su više rezačkih ivica u kontaktu s materijalom istovremeno, što omogućuje finje završetke i veću krutost. U skladu s CNC završni mlin broj flaute na čip obremenom karakteristike vašeg materijala je od suštinskog značaja za dosljednu performanse.
Računi opterećenja čipova i broj flauta
U slučaju da se u skladu s člankom 3. točkom (a) ovog članka ne primjenjuje određeno ograničenje, to se može smatrati da je potrebno. S obzirom na to da se broj fluge CNC-a povećava, opterećenje čipova po flupi smanjuje se istom brzinom. To znači da operatori koji koriste visok broj fluge CNC završne mljine često moraju povećati brzinu unosa kako bi održali debljinu proizvodnog čipova, osiguravajući da svaka flauta reže umjesto trljanja. Trenje ubrzava habanje i stvara višak toplote, pa je razumijevanje kako broj fluge CNC završne mljine surađuje s brzinom ishrane ključno i za životni vijek alata i za kvalitetu dijela.
Uređivanje broja fluge CNC-a na vrstu materijala
Meki i neželjeni materijali
Za aluminij, mesing, plastiku i druge neželjezne ili mekane materijale općenito se preporučuje broj fluge CNC-a s 2 ili 3 flaute. S obzirom na to da je broj fluge na CNC-milu nizak, ne može se napraviti pakiranje čipova, što je uobičajeni način neuspjeha u frensiranju aluminija. Aluminijum proizvodi velike, mekane čipove koji trebaju prostor da brzo izađu. Dvostruko CNC brojanje fluge daje svakom čipu dovoljan prostor i omogućuje veće brzine bez akumulacije toplote. Mnoge velike količine obrada aluminijuma oslanjaju se na ovaj CNC broj fluge za održavanje agresivnih stopa uklanjanja materijala.
Za kompozitne materijale i određene plastike često se preferira i broj flauta CNC-a s 2 flaute, jer se ti materijali mogu delaminirati ili topliti kada se nakuplja prekomjerna toplota. CNC izbor broja flauta krajnjeg mlinova ovdje nije samo o čipova prostore, ali i o upravljanju toplinskim opterećenjem na ivici rezanja. Korisničkim brojem fluge na CNC-u se sprečava oštećenje površine i produžava životni vijek alata u tim aplikacijama.
Čvrsti i željezni materijali
Pri obradi čelika, nehrđajućeg čelika, lite željeze ili tvrđenih legura, broj četvorohodnih ili većih CNC-ovaca obično je pravi izbor. Povećan broj fljuta CNC-a omogućuje više rezačkih ivica u dodiru s radnim dijelom, raspodjeljujući sile rezanja i smanjuju vibracije. Čvrsti materijali proizvode male, krhke čipove koji ne zahtijevaju veliki gutnjak potreban za mekane materijale, tako da uski razmak čipova visokog broja fluge CNC-a nije ograničenje. Četverostruki CNC završni mlinski broj fluge također poboljšava površinsku završnu finisu željeznih dijelova jer se više rezanja događa po revoluciji.
U završnim radovima na tvrdom čeliku, broj flosa na CNC-milu od 5 ili 6 flosa može pružiti izuzetno fin kvalitet površine. Viši broj fluge CNC-a omogućuje lakše opterećenje čipova po zubu pri visokom brzinu vrtača, smanjujući deflekciju i poboljšavajući dimenzijsku točnost. Precizne radionice koje proizvode šupljine za kalup, obloge ili zrakoplovne komponente redovito odabiru visok broj fluge CNC završne mline iz tog razloga.
Scenariji primjene koji određuju najbolji broj flauta
U slučaju da se ne provede ispitivanje, potrebno je utvrditi:
U grubošću gdje je cilj maksimalno uklanjanje materijala, broj fluge CNC završne mline često se održava nižem kako bi se održao razmak čipova i omogućila agresivna dubina rezanja. S obzirom na to da je proizvodnja čipova u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. točkom (b) ovog članka, ne može se upotrebljavati za proizvodnju čipova. Veliki gutnjak niskog broja flauta CNC završne mljine djeluje kao prirodna sigurnosna margina tijekom teških rezova, pružajući čipovima jasan put od zone rezanja.
Za završne prolaze gdje su potrebne čvrste tolerancije i glatke površine, veći broj fluge CNC završne mlinske ploče postaje povoljno. Četverostruki CNC završni mlin broji fluge je svestran izbor za završne radove na čeliku jer uravnotežuje razmak čipova s kvalitetom površine. Za vrlo fine završetke, operatori mogu povećati broj fljuta na 5 ili 6 fljuta CNC završne mljine kako bi se minimizirala gruboća površine. U slučaju da se za proizvodnju čvrstih materijala koristi CNC-mlin, potrebno je uzeti u obzir i brzinu vrtača, krutost alata i tvrdoću materijala.
Sredstva za proizvodnju električnih vozila
Slomno frensiranje je jedna od najzahtjevnijih primjena za bilo koju odluku o broju fluge CNC-a, jer čipovi moraju da se evakuišu iz zatvorenog prostora. Za duboko slotting u aluminiju često se preferira broj flotta na CNC-u s 2 flaute, dok se broj flotta na CNC-u s 3 ili 4 flaute prilagođava plitkim slotovima u čeliku. S druge strane, periferno frensiranje omogućuje lakše izlazak čipova, tako da se može koristiti veći broj flutnih čipova na CNC-u bez rizika od pakiranja čipova. Razumijevanje specifične geometrije rez je jednako važno kao i materijal pri odlučivanju o najboljem broju fluge CNC-a.
Često se javljaju pitanja
Koje je najčešće CNC brojanje fluge za obradu čelika?
Četveroplozna CNC završna mlinska broja flauta najčešće se koristi za opću obradu čelika. U skladu s tim, sustav može učinkovito balansirati razmak čipova, kvalitetu površinske obrade i krutost alata u širokom spektru čeličnih legura i uvjetima rezanja.
Mogu li koristiti visoku CNC brojnost fluge na aluminiju?
Upotreba visokog broja fluge CNC-a na aluminijumu općenito se ne preporučuje jer smanjeni prostor u žlebovima uzrokuje pakiranje i ponovno rezanje čipova, što dovodi do oštećenja alata i lošeg kvaliteta površine. Za aluminijumske primjene mnogo je pogodniji broj flauta s 2 ili 3 flaute CNC završne mlinske ploče.
Da li veći broj fluge CNC-a uvijek daje bolju površinu?
Viši broj fluge CNC-a na kraju mlinova ima tendenciju poboljšati površinsku završnu finisu na tvrdim materijalima pri odgovarajućim parametrovima rezanja, ali nije univerzalno bolji. Na mekanim ili gumenim materijalima, visoki broj fluge CNC završne mlinske mašine može pogoršati završnu obuku zbog pakiranja čipova. Najbolji broj fluge za CNC završni mlinski stroj za završetak površine ovisi o materijalu, brzini rezanja i dubini rezanja.
