
 EN
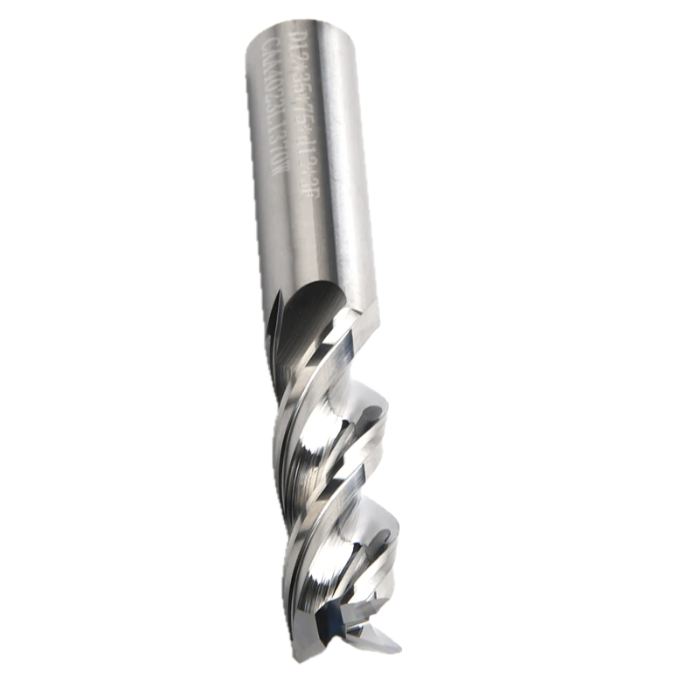
Die richtige Auswahl der Anzahl der Schneiden eines CNC-Fräser ist eine der folgenschwersten Entscheidungen, die ein Maschinenschlosser oder Einkaufsingenieur vor Beginn einer Fräsoperation trifft. Die Anzahl der Schneiden (Flutes) des CNC-Fräserstabs bestimmt, wie aggressiv das Werkzeug schneidet, wie gut die Späne abgeführt werden und welche Oberflächengüte erzielt werden kann. Viele Anwender unterschätzen, wie stark sich die Anzahl der Schneiden eines CNC-Fräserstabs auf Bearbeitungszeiten, Werkzeuglebensdauer und Gesamtkosten der Bearbeitung auswirkt.

Ob Sie mit weichen Aluminiumlegierungen oder gehärteten Werkzeugstählen arbeiten – die gewählte Anzahl der Schneiden (Flutes) des CNC-Fräserstabs beeinflusst Ihre Ergebnisse unmittelbar. Eine Fehlanpassung zwischen der Anzahl der Schneiden des CNC-Fräserstabs und dem Werkstoff des Werkstücks kann zu unzureichender Spanabfuhr, übermäßiger Wärmeentwicklung, vorzeitigem Werkzeugverschleiß oder einer inakzeptablen Oberflächengüte führen. Das Verständnis dafür, wie die Anzahl der Schneiden des CNC-Fräserstabs an Ihre spezifische Anwendung angepasst wird, bildet die Grundlage für eine effiziente und präzise CNC-Fräsbearbeitung.
Wie die Anzahl der Schneiden (Flutes) eines CNC-Fräserstabs die Spanabfuhr beeinflusst
Die Rolle der Nutgeometrie bei der Materialabtragung
Die Anzahl der Schneiden (Flutes) bei einer CNC-Fräsern bestimmt direkt den verfügbaren Raum zwischen den einzelnen Schneiden für den Spanabtransport. Bei einer geringen Anzahl von Schneiden – beispielsweise bei einem 2-Schneiden-Fräser – ist die Nut (Gullet) zwischen den Schneiden größer. Diese größere Nut ermöglicht einen freieren Abtransport der Späne aus der Schnittzone, was insbesondere bei weichen, zähen oder spanreichen Werkstoffen von großer Bedeutung ist. Eine geringe Anzahl von Schneiden bei CNC-Fräsern verhindert das erneute Zerspanen von Spänen, die andernfalls das Werkzeug verstopfen und das Werkstück beschädigen würden.
Umgekehrt reduziert eine hohe Schneidenanzahl bei CNC-Fräsern – beispielsweise eine Ausführung mit vier oder mehr Schneiden – den Abstand zwischen den Schneiden. Dieser schmalere Spanraum begrenzt die Spanabfuhr und macht Fräser mit einer hohen Schneidenanzahl weniger geeignet für Werkstoffe, die lange, fadenförmige Späne erzeugen. Allerdings bedeutet der kleinere Spanraum auch, dass mehr Schneiden gleichzeitig mit dem Werkstoff in Kontakt stehen, wodurch feinere Oberflächen und eine höhere Steifigkeit erreicht werden. Die Anpassung der Schneidenanzahl des CNC-Fräsers an die Spanlast-Eigenschaften Ihres Werkstoffs ist entscheidend für eine konsistente Leistung.
Spanlastberechnungen und Schneidenanzahl
Die Spandicke pro Zahn steht bei konstanter Vorschubgeschwindigkeit in umgekehrtem Verhältnis zur Anzahl der Schneiden des CNC-Fräser-Endschneiders. Wenn die Anzahl der Schneiden des CNC-Fräser-Endschneiders steigt, verringert sich die Spandicke pro Schneide bei derselben Vorschubgeschwindigkeit. Das bedeutet, dass Bediener, die einen CNC-Fräser-Endschneider mit hoher Schneidenanzahl verwenden, häufig die Vorschubgeschwindigkeit erhöhen müssen, um eine produktive Spandicke aufrechtzuerhalten und sicherzustellen, dass jede Schneide schneidet statt zu reiben. Reiben beschleunigt den Verschleiß und erzeugt übermäßige Wärme; daher ist das Verständnis der Wechselwirkung zwischen der Schneidenanzahl des CNC-Fräser-Endschneiders und der Vorschubgeschwindigkeit entscheidend sowohl für die Standzeit des Werkzeugs als auch für die Bauteilqualität.
Abstimmung der Schneidenanzahl des CNC-Fräser-Endschneiders auf den Werkstofftyp
Weiche und nichteisenhaltige Werkstoffe
Für Aluminium, Messing, Kunststoffe und andere Nichteisen- oder weiche Materialien wird im Allgemeinen eine 2- oder 3-Schneiden-CNC-Fräser-Flutanzahl empfohlen. Der großzügige Spanraum, den eine geringe CNC-Fräser-Flutanzahl bietet, verhindert das Spanstauen – eine häufige Ausfallursache beim Fräsen von Aluminium. Aluminium erzeugt große, weiche Späne, die schnell Platz zum Austritt benötigen. Eine 2-Schneiden-CNC-Fräser-Flutanzahl bietet jedem Span ausreichend Platz und ermöglicht höhere Drehzahlen, ohne dass sich Wärme anhäuft. Viele Hochvolumen-Aluminiumbearbeitungsprozesse setzen auf diese CNC-Fräser-Flutanzahl, um aggressive Materialabtragsraten aufrechtzuerhalten.
Bei Verbundwerkstoffen und bestimmten Kunststoffen wird häufig auch eine 2-Schneiden-CNC-Fräser-Schneidanzahl bevorzugt, da diese Materialien bei starker Wärmeentwicklung ausfransen oder schmelzen können. Die Wahl der CNC-Fräser-Schneidanzahl hängt hier nicht nur von der Spanabfuhr ab, sondern auch von der Steuerung der thermischen Belastung an der Schneidkante. Die Verwendung der richtigen CNC-Fräser-Schneidanzahl verhindert Oberflächenschäden und verlängert die Standzeit des Werkzeugs bei diesen Anwendungen.
Harte und eisenhaltige Werkstoffe
Bei der Bearbeitung von Stählen, rostfreien Stählen, Gusseisen oder gehärteten Legierungen ist in der Regel eine CNC-Fräser-Schneidenanzahl mit vier oder mehr Schneiden die richtige Wahl. Die erhöhte Schneidenanzahl des CNC-Fräser sorgt dafür, dass mehr Schneiden gleichzeitig mit dem Werkstück in Kontakt stehen, wodurch die Schnittkräfte verteilt und die Vibration reduziert werden. Hartes Material erzeugt kleine, spröde Späne, für die nicht der große Spanraum benötigt wird, der bei weichem Material erforderlich ist; daher stellt der geringere Spanraum bei einer hohen CNC-Fräser-Schneidenanzahl keine Einschränkung dar. Eine CNC-Fräser-Schneidenanzahl von vier verbessert zudem die Oberflächenqualität bei eisenhaltigen Werkstücken, da pro Umdrehung mehr Schnittpassagen erfolgen.
Bei der Endbearbeitung gehärteten Stahls kann eine CNC-Fräser mit 5 oder 6 Schneiden eine äußerst feine Oberflächenqualität liefern. Die höhere Anzahl an Schneiden eines CNC-Fräser ermöglicht geringere Spanlasten pro Zahn bei hohen Spindeldrehzahlen, wodurch die Verformung reduziert und die Maßgenauigkeit verbessert wird. Präzisionswerkstätten, die Formhohlräume, Werkzeuge oder Luft- und Raumfahrtkomponenten herstellen, wählen aus diesem Grund regelmäßig CNC-Fräser mit einer hohen Schneidenanzahl.
Anwendungsszenarien, die die optimale Schneidenanzahl bestimmen
Vorschub- vs. Endbearbeitungsoperationen
Bei Vorschubvorgängen, bei denen es auf eine maximale Materialabtragung ankommt, wird die Schneidenanzahl des CNC-Fräser häufig niedriger gewählt, um einen ausreichenden Spanraum zu gewährleisten und aggressive Schnitttiefen zu ermöglichen. Ein CNC-Fräser mit 2 oder 3 Schneiden bewältigt die großen Spanmengen, die bei der Vorschubbearbeitung entstehen, ohne zu verstopfen. Der große Spanraum eines CNC-Fräser mit niedriger Schneidenanzahl wirkt als natürliche Sicherheitsreserve bei schweren Schnitten und bietet den Spänen einen klaren Abtransportweg aus der Schnittzone.
Für Fertigbearbeitungsgänge, bei denen enge Toleranzen und glatte Oberflächen erforderlich sind, bietet sich eine höhere Schneidenanzahl bei CNC-Fräsern an. Eine Schneidenanzahl von 4 ist eine vielseitige Wahl für die Fertigbearbeitung von Stahl, da sie einen guten Kompromiss zwischen Späneabfuhr und Oberflächenqualität darstellt. Für besonders feine Oberflächen können Anwender auf Fräser mit 5 oder 6 Schneiden übergehen, um die Oberflächenrauheit zu minimieren. Bei der Auswahl der Schneidenanzahl eines CNC-Fräsers für die Fertigbearbeitung müssen stets die Drehzahlkapazität der Spindel, die Steifigkeit des Werkzeugs und die Härte des Werkstücks gemeinsam berücksichtigt werden.
Nutenfräsen und Umfangsfräsen
Nutenfräsen gehört zu den anspruchsvollsten Anwendungen bei der Wahl der Schneidenanzahl eines CNC-Fräser-Flutes, da die Späne aus einem eng begrenzten Raum abgeführt werden müssen. Für tiefes Nutenfräsen in Aluminium wird häufig ein CNC-Fräser mit 2 Schneiden bevorzugt, während für flachere Nuten in Stahl ein CNC-Fräser mit 3 oder 4 Schneiden besser geeignet ist. Beim Umfangsfräsen hingegen können die Späne leichter abgeführt werden, sodass eine höhere Schneidenanzahl beim CNC-Fräser ohne Risiko einer Späneverstopfung eingesetzt werden kann. Die Kenntnis der spezifischen Geometrie Ihres Schnitts ist bei der Entscheidung für die optimale Schneidenanzahl des CNC-Fräser-Flutes genauso wichtig wie das zu bearbeitende Material.
Häufig gestellte Fragen
Welche Schneidenanzahl eines CNC-Fräser-Flutes ist bei der allgemeinen Stahlbearbeitung am gebräuchlichsten?
Ein CNC-Fräser mit 4 Schneiden ist die am weitesten verbreitete Wahl für die allgemeine Stahlbearbeitung. Er bietet ein ausgewogenes Verhältnis zwischen Spanabfuhr, Oberflächenqualität und Werkzeugsteifigkeit für eine breite Palette von Stahllegierungen und Schnittbedingungen.
Kann ich einen CNC-Fräser mit hoher Schneidenanzahl für Aluminium verwenden?
Die Verwendung einer CNC-Fräser-Schneidenanzahl mit hoher Zähnezahl bei Aluminium wird im Allgemeinen nicht empfohlen, da der reduzierte Spanraum dazu führt, dass Späne sich stauen und erneut zerschnitten werden; dies kann zu Werkzeugbeschädigung und schlechter Oberflächenqualität führen. Eine CNC-Fräser-Schneidenanzahl mit zwei oder drei Schneiden ist für Aluminium-Anwendungen deutlich besser geeignet.
Führt eine höhere CNC-Fräser-Schneidenanzahl immer zu einer besseren Oberflächenqualität?
Eine höhere CNC-Fräser-Schneidenanzahl verbessert tendenziell die Oberflächenqualität bei harten Werkstoffen bei geeigneten Schnittparametern, ist jedoch nicht generell überlegen. Bei weichen oder klebrigen Werkstoffen kann eine hohe CNC-Fräser-Schneidenanzahl die Oberflächenqualität aufgrund von Spanstauung verschlechtern. Die optimale CNC-Fräser-Schneidenanzahl für die Oberflächenqualität hängt gemeinsam vom Werkstoff, der Schnittgeschwindigkeit und der Schnitttiefe ab.
