
 EN
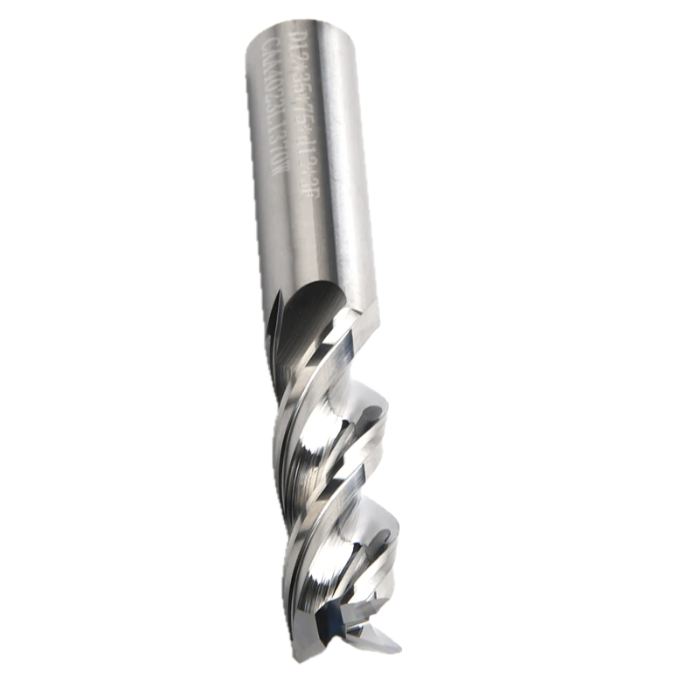
Selecteer de juiste Aantal snijvlakken van een CNC-frees is een van de meest belangrijke beslissingen die een machinist of inkoopengineer neemt voordat een freesbewerking wordt gestart. Het aantal snijkanten van de CNC-freesboren bepaalt hoe agressief het gereedschap snijdt, hoe goed de spaanders worden afgevoerd en welke kwaliteit van oppervlakteafwerking haalbaar is. Veel operators onderschatten in hoeverre het aantal snijkanten van de CNC-freesboren invloed heeft op de cyclustijden, de levensduur van het gereedschap en de totale bewerkingskosten.

Of u nu werkt met zachte aluminiumlegeringen of geharde gereedschapsstaalsoorten, het aantal snijkanten van de CNC-freesboren dat u kiest, heeft directe gevolgen voor uw resultaten. Een ongelijke combinatie tussen het aantal snijkanten van de CNC-freesboren en het werkstukmateriaal kan leiden tot slechte spaanafvoer, overmatige warmteopbouw, vroegtijdige slijtage van het gereedschap of een onaanvaardbare oppervlakteafwerking. Het begrijpen van hoe u het aantal snijkanten van de CNC-freesboren kunt afstemmen op uw specifieke toepassing, is de basis voor efficiënte en nauwkeurige CNC-freesbewerking.
Hoe het aantal snijkanten van de CNC-freesboren de spaanafvoer beïnvloedt
De rol van de snijkantgeometrie bij materiaalverwijdering
Het aantal freesspiralen van de CNC-frees bepaalt direct de beschikbare ruimte tussen elke snijkant voor het afvoeren van spaanders. Wanneer het aantal freesspiralen van de CNC-frees laag is, bijvoorbeeld bij een tweespiraalontwerp, is de groef tussen de spiralen groter. Deze grotere groef stelt spaanders in staat vrijer het snijgebied te verlaten, wat vooral belangrijk is bij zachte, kleverige of materiaalsoorten die veel spaanders vormen. Een laag aantal freesspiralen bij een CNC-frees voorkomt dat spaanders opnieuw worden afgevoerd, wat anders zou leiden tot verstopping van de tool en schade aan het werkstuk.
Omgekeerd leidt een hoog aantal freeskammen bij een CNC-freesbeitel, zoals een configuratie met 4 of meer kammen, tot minder ruimte tussen de snijkanten. Deze smaller gullet beperkt de spaanafvoer, waardoor een CNC-freesbeitel met veel kammen minder geschikt is voor materialen die lange, sliertvormige spanen produceren. De kleinere gullet betekent echter ook dat meer snijkanten tegelijkertijd in contact staan met het materiaal, wat fijnere afwerking en grotere stijfheid mogelijk maakt. Het kiezen van het juiste aantal freeskammen voor uw CNC-freesbeitel op basis van de spaanbelastingseigenschappen van uw materiaal is essentieel voor consistente prestaties.
Berekeningen van spaanbelasting en aantal freeskammen
De spaanbelasting per tand is omgekeerd evenredig met het aantal freestandjes van de CNC-freesbeitel wanneer de voedingssnelheid constant blijft. Naarmate het aantal freestandjes van de CNC-freesbeitel toeneemt, neemt de spaanbelasting per standje af bij dezelfde voedingssnelheid. Dit betekent dat operators die een CNC-freesbeitel met veel standjes gebruiken vaak de voedingssnelheid moeten verhogen om een productieve spaandikte te behouden, zodat elk standje daadwerkelijk snijdt in plaats van te wrijven. Wrijving versnelt slijtage en veroorzaakt overmatige warmteontwikkeling; het begrijpen van de wisselwerking tussen het aantal freestandjes van de CNC-freesbeitel en de voedingssnelheid is daarom cruciaal voor zowel de levensduur van de tool als de kwaliteit van het onderdeel.
Aanpassen van het aantal freestandjes van de CNC-freesbeitel aan het materiaaltype
Zachte en niet-ferro-metalen materialen
Voor aluminium, messing, kunststoffen en andere niet-ferro- of zachte materialen wordt over het algemeen een CNC-frees met 2 of 3 snijvlakken aanbevolen. De ruime spaanvrijheid die een lage aantal snijvlakken bij een CNC-frees biedt, voorkomt spaanverzameling, wat een veelvoorkomende oorzaak van storing is bij het frezen van aluminium. Aluminium produceert grote, zachte spaanen die snel ruimte nodig hebben om te ontsnappen. Een CNC-frees met 2 snijvlakken biedt elke spaan voldoende ruimte en maakt hogere snijsnelheden mogelijk zonder warmteopbouw. Veel productieprocessen met hoge volumes voor aluminiumbewerking vertrouwen op dit aantal snijvlakken bij een CNC-frees om agressieve materiaalafname te behouden.
Voor composietmaterialen en bepaalde kunststoffen wordt vaak ook een 2-spiraal CNC-frees met twee snijkanten verkozen, omdat deze materialen kunnen delamineren of smelten wanneer er te veel warmte ontstaat. De keuze voor het aantal spiralen van de CNC-frees hangt hier niet alleen af van de spaanafvoer, maar ook van het beheersen van de thermische belasting aan de snijkant. Het gebruik van het juiste aantal spiralen van de CNC-frees voorkomt oppervlakteschade en verlengt de levensduur van de tool in deze toepassingen.
Harde en ferro-magnetische materialen
Bij het bewerken van staal, roestvast staal, gietijzer of geharde legeringen is een CNC-frees met vier of meer snijkanten meestal de juiste keuze. Een hoger aantal snijkanten bij een CNC-frees zorgt voor meer snijkanten die tegelijkertijd in contact staan met het werkstuk, waardoor de snedekrachten worden verdeeld en trillingen worden verminderd. Harde materialen produceren kleine, brosse spaanders die geen grote spaanderkamer vereisen zoals zachte materialen, dus de kleinere spaanderkamer bij een CNC-frees met veel snijkanten vormt geen beperking. Een CNC-frees met vier snijkanten verbetert ook de oppervlakteafwerking van ferro-metalen onderdelen, omdat er per omwenteling meer snijpassen plaatsvinden.
Bij afwerkingsbewerkingen op gehard staal kan een CNC-frees met 5 of 6 snijkanten een uiterst fijne oppervlaktkwaliteit opleveren. Een hoger aantal snijkanten bij een CNC-frees maakt lichtere spaanbelasting per tand mogelijk bij hoge spindelsnelheden, waardoor de buiging wordt verminderd en de dimensionele nauwkeurigheid verbetert. Precisiebedrijven die matrijzenholten, stempels of luchtvaartcomponenten produceren, kiezen regelmatig voor een CNC-frees met een hoog aantal snijkanten om deze reden.
Toepassingsscenario’s die het optimale aantal snijkanten bepalen
Ruwbewerking versus afwerkingsbewerkingen
Bij ruwbewerkingen, waarbij het doel is om maximaal materiaal te verwijderen, wordt het aantal snijkanten van een CNC-frees vaak lager gehouden om voldoende spaanafvoer te garanderen en agressieve snedieptes toe te staan. Een CNC-frees met 2 of 3 snijkanten verwerkt de grote spaanvolumes die tijdens ruwbewerking worden gegenereerd, zonder dat deze verstopt raken. De grote spaanruimte van een CNC-frees met weinig snijkanten fungeert als een natuurlijke veiligheidsmarge bij zware bewerkingen en biedt spaan een duidelijk pad weg uit de snijzone.
Voor afwerkpassen waarbij nauwkeurige toleranties en gladde oppervlakken vereist zijn, wordt een hoger aantal snijkanten van de CNC-frees geschikt. Een CNC-frees met 4 snijkanten is een veelzijdige keuze voor afwerkoperaties op staal, omdat deze een evenwicht biedt tussen spaanafvoer en oppervlakkwaliteit. Voor zeer fijne afwerking kunnen operators overgaan op een CNC-frees met 5 of 6 snijkanten om de oppervlakteruwheid te minimaliseren. Bij de keuze van het aantal snijkanten van de CNC-frees voor afwerkoperaties moeten altijd de toerentalcapaciteit van de spindel, de stijfheid van de tool en de hardheid van het werkstukmateriaal gezamenlijk worden overwogen.
Groefbewerking en omtrekfrezen
Groefbewerking is een van de meest veeleisende toepassingen bij het kiezen van het aantal snijkanten van een CNC-freesbeitel, omdat de spaanders uit een beperkte ruimte moeten worden afgevoerd. Een freesbeitel met 2 snijkanten wordt vaak verkozen voor diepe groeven in aluminium, terwijl een freesbeitel met 3 of 4 snijkanten geschikt is voor minder diepe groeven in staal. Bij omtrekfrezen daarentegen kunnen de spaanders gemakkelijker worden afgevoerd, waardoor een hoger aantal snijkanten kan worden gebruikt zonder risico op spaanderopstopping. Het begrijpen van de specifieke geometrie van uw bewerking is even belangrijk als het materiaal bij het kiezen van het optimale aantal snijkanten van een CNC-freesbeitel.
Veelgestelde vragen
Wat is het meest gebruikte aantal snijkanten van een CNC-freesbeitel voor algemene staalbewerking?
Een CNC-freesbeitel met 4 snijkanten is de meest gebruikte keuze voor algemene staalbewerking. Het biedt een goede balans tussen spaanderafvoer, oppervlaktekwaliteit en gereedschapsstijfheid voor een brede waaier aan staallegeringen en snijomstandigheden.
Kan ik een CNC-freesbeitel met veel snijkanten gebruiken op aluminium?
Het gebruik van een CNC-freesgereedschap met een hoog aantal snijkanten op aluminium wordt over het algemeen niet aanbevolen, omdat de kleinere spoelruimte ervoor zorgt dat spaanders zich ophopen en opnieuw worden bewerkt, wat leidt tot gereedschadage en een slechte oppervlakkwaliteit. Een CNC-freesgereedschap met 2 of 3 snijkanten is veel beter geschikt voor toepassingen op aluminium.
Levert een hoger aantal snijkanten op een CNC-freesgereedschap altijd een betere oppervlakteafwerking op?
Een hoger aantal snijkanten op een CNC-freesgereedschap verbetert doorgaans de oppervlakteafwerking op harde materialen bij geschikte snijparameters, maar dit is niet universeel beter. Bij zachte of kleverige materialen kan een hoog aantal snijkanten de afwerking juist verergeren door spaanderopstopping. Het optimale aantal snijkanten op een CNC-freesgereedschap voor oppervlakteafwerking hangt af van het materiaal, de snijsnelheid en de snediepte.
