
 EN
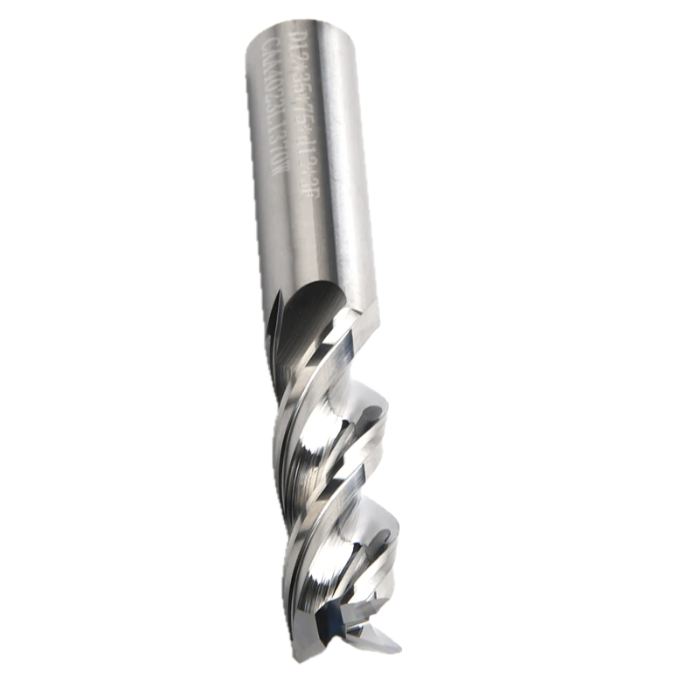
Velg den riktige Antall skjær på CNC-frase er en av de viktigste beslutningene en maskinist eller innkjøpsingeniør tar før en fresingsoperasjon starter. Antallet skjær på en CNC-freser bestemmer hvor aggressivt verktøyet skjærer, hvor godt spåna blir fjernet og hvilken overflatekvalitet som kan oppnås. Mange operatører undervurderer hvor mye antallet skjær på en CNC-freser påvirker syklustidene, verktøyets levetid og de totale maskineringskostnadene.

Uansett om du arbeider med myke aluminiumslegeringer eller herdet verktøystål vil antallet skjær på den CNC-freseren du velger direkte påvirke resultatene dine. En feilmatch mellom antallet skjær på en CNC-freser og arbeidsstykkets materiale kan føre til dårlig spåntransport, overdreven varmeutvikling, tidlig slitasje på verktøyet eller en uakseptabel overflatekvalitet. Å forstå hvordan man justerer antallet skjær på en CNC-freser til ditt spesifikke bruksområde er grunnlaget for effektiv og nøyaktig CNC-fresing.
Hvordan antallet skjær på en CNC-freser påvirker spåntransporten
Rollen til skjærgemetrien i materialefjerning
Antall skjærkanaler på en CNC-fræs er direkte avgjørende for hvor mye plass det er mellom hver skjære kant til avfelling av spåner. Når antallet skjærkanaler på en CNC-fræs er lavt, for eksempel ved en 2-kanals utforming, er gullet mellom kanalene større. Dette større gullet gjør at spåner kan forlate skjæresonen mer fritt, noe som er spesielt viktig ved myke, kleverige eller materialer som produserer store mengder spåner. Et lavt antall skjærkanaler på en CNC-fræs hindrer gjentatt skjæring av spåner, noe som ellers kan føre til tilstopping av verktøyet og skade på arbeidsstykket.
Omvendt reduserer et stort antall skjærkanaler på en CNC-fræser, for eksempel en 4-kanals eller høyere konfigurasjon, rommet mellom skjærekanalene. Den smalere rennen begrenser avføringen av spåner, noe som gjør en CNC-fræser med mange skjærkanaler mindre egnet for materialer som danner lange, trådaktige spåner. Imidlertid betyr den smalere rennen også at flere skjærekanaler er i kontakt med materialet samtidig, noe som muliggjør finere overflater og større stivhet. Det er avgjørende å tilpasse antallet skjærkanaler på CNC-fræseren til spånlasteregenskapene til materialet ditt for å oppnå konsekvent ytelse.
Beregning av spånlaster og antall skjærkanaler
Spånlengde per tenne er omvendt proporsjonal med antall skjærflater på CNC-fræsen når fremføringshastigheten holdes konstant. Når antall skjærflater på CNC-fræsen øker, reduseres spånlengden per skjærflate ved samme fremføringshastighet. Dette betyr at operatører som bruker en CNC-fræs med mange skjærflater ofte må øke fremføringshastigheten for å opprettholde en produktiv spåntykkelse, slik at hver skjærflate faktisk fræser i stedet for å gnir. Gning akselererer slitasje og genererer overflødig varme, så det er avgjørende å forstå hvordan antall skjærflater på CNC-fræsen samhandler med fremføringshastigheten – både for verktøyets levetid og delkvaliteten.
Tilpasse antall skjærflater på CNC-fræsen til materialetypen
Myke og ikke-jernholdige materialer
For aluminium, messing, plast og andre ikke-jernholdige eller myke materialer anbefales vanligvis en CNC-fræser med 2 eller 3 skjær. Den generøse spånrømheten som en CNC-fræser med lavt antall skjær gir, forhindrer spårpakking, som er en vanlig feiltype ved fræsing av aluminium. Aluminium produserer store, myke spån som trenger plass til å komme ut raskt. En CNC-fræser med 2 skjær gir hvert spån tilstrekkelig plass og tillater høyere hastigheter uten varmeopphopning. Mange høyvolumsfræseoperasjoner på aluminium bruker denne typen CNC-fræser for å opprettholde aggressive materialavfjerningshastigheter.
For sammensatte materialer og visse plasttyper foretrekkes ofte en 2-skåret CNC-fræser, fordi disse materialene kan løsne lagvis eller smelte når for mye varme bygges opp. Valget av antall skår på CNC-fræseren handler her ikke bare om avføring av spåner, men også om å styre den termiske belastningen ved skjærekanten. Ved å bruke riktig antall skår på CNC-fræseren unngås overflate-skader og verktøyets levetid utvides i disse anvendelsene.
Hardt og jernholdig materiale
Ved bearbeiding av stål, rustfritt stål, støpejern eller herdet legeringer er en CNC-fræser med fire eller flere skjærflater vanligvis det riktige valget. Økt antall skjærflater på CNC-fræseren gir flere skjærekanter i kontakt med arbeidsstykket, noe som fordeler skjærekreftene og reduserer vibrasjoner. Hardt materiale danner små, sprøe spåner som ikke krever den store spårrummet som myke materialer trenger, så det smalere spårrummet ved en CNC-fræser med høyt antall skjærflater utgjør ikke noen begrensning. En CNC-fræser med fire skjærflater forbedrer også overflatekvaliteten på jernholdige deler, siden flere skjæringsslag utføres per omdreining.
Ved avsluttningsoperasjoner på herdet stål kan en CNC-fræser med 5 eller 6 skår levere en svært fin overflatekvalitet. En høyere antall skår på CNC-fræseren gjør det mulig å bruke lettere spånlaster per tenne ved høye spindelhastigheter, noe som reduserer avvik og forbedrer målnøyaktighet. Presisjonsverksteder som produserer formhull, dører eller luftfartskomponenter velger ofte en CNC-fræser med høyt antall skår av denne grunnen.
Anvendelsesscenarier som avgjør det beste antallet skår
Grovarbeid versus avsluttningsoperasjoner
Ved grovarbeid, der målet er maksimal materialeavtagelse, holdes antallet skår på CNC-fræseren ofte lavt for å sikre god spånfrakt og tillate aggresive inngrepdybder. En CNC-fræser med 2 eller 3 skår håndterer de store spånvolumene som genereres under grovarbeid uten å bli tilstoppet. Den store spånhulen på en CNC-fræser med lavt antall skår fungerer som en naturlig sikkerhetsmargin ved kraftige inngrep og gir spåna en tydelig vei bort fra skjæringssonen.
For avsluttningspass der nøyaktige toleranser og glatte overflater er nødvendige, blir et høyere antall skjær på en CNC-fræser fordelen. Et 4-skjærs CNC-fræseskjær er et allsidig valg for avsluttningsoperasjoner på stål, siden det gir en god balanse mellom spånhåndtering og overflatekvalitet. For svært fine overflater kan operatører gå opp til et 5-skjærs eller 6-skjærs CNC-fræseskjær for å minimere overflateryghet. Ved valg av antall skjær på en CNC-fræser for avsluttningsoperasjoner må alltid spindelhastighetskapasitet, verktøyets stivhet og hardheten til arbeidsstykket tas i betraktning sammen.
Spårmilling og perifermilling
Spårfresing er en av de mest krevende applikasjonene når det gjelder valg av antall skjær på en CNC-endefreser, fordi spåna må avledes fra en begrenset plass. Et 2-skjæret CNC-endefreser er ofte foretrukket for dyp spårfresing i aluminium, mens en 3- eller 4-skjæret CNC-endefreser egner seg bedre til grunnlagere spår i stål. Ved periferifresing derimot kan spåna avledes mer lett, slik at et høyere antall skjær på CNC-endefreseren kan brukes uten risiko for spånpakking. Å forstå den spesifikke geometrien til ditt snitt er like viktig som materialet når du velger det beste antallet skjær på CNC-endefreseren.
Ofte stilte spørsmål
Hva er det vanligste antallet skjær på en CNC-endefreser for generell stålbearbeiding?
Et 4-skjæret CNC-endefreser er det mest brukte valget for generell stålbearbeiding. Det gir en god balanse mellom spånutslipp, overflatekvalitet og verktøyets stivhet over et bredt spekter av stållegeringer og skjæreforhold.
Kan jeg bruke en CNC-endefreser med høyt antall skjær på aluminium?
Bruk av en CNC-fraser med høy antall skjær på aluminium anbefales vanligvis ikke, fordi den reduserte gulletrommet fører til at spånene pakkes sammen og blir skåret på nytt, noe som kan føre til verktøy-skade og dårlig overflatekvalitet. En CNC-fraser med 2 eller 3 skjær er langt bedre egnet for aluminiumsapplikasjoner.
Gir alltid et høyere antall skjær på en CNC-fraser en bedre overflatefinish?
Et høyere antall skjær på en CNC-fraser tenderer til å forbedre overflatefinishen på harde materialer ved passende skjæreparametere, men det er ikke alltid bedre. På myke eller kleverige materialer kan et høyt antall skjær på en CNC-fraser forverre finishen på grunn av spånpakking. Det beste antallet skjær på en CNC-fraser for overflatefinish avhenger av materialet, skjærehastigheten og inngrepdybden sammen.
