
 EN
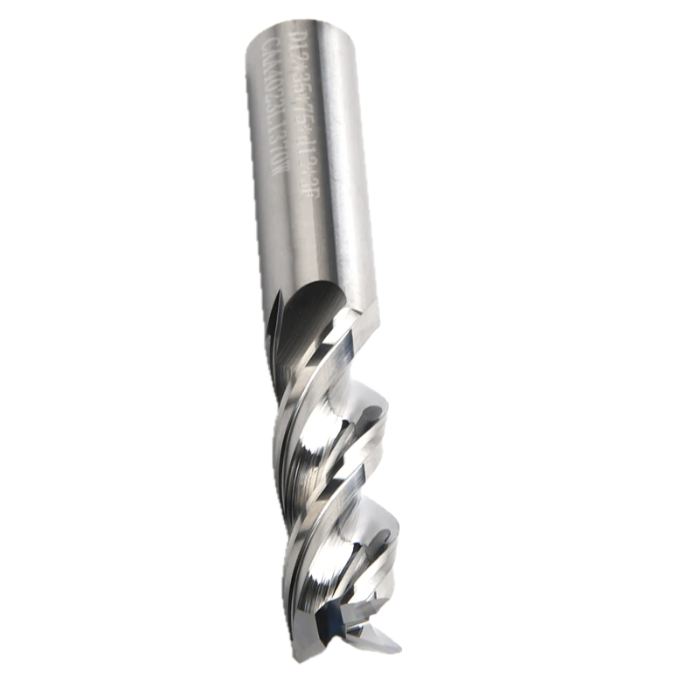
सही का चयन करना सीएनसी एंड मिल फ्लूट काउंट मिलिंग कार्य शुरू करने से पहले एक मशीनिस्ट या खरीद इंजीनियर द्वारा किए जाने वाले सबसे महत्वपूर्ण निर्णयों में से एक है। सीएनसी एंड मिल फ्लूट काउंट निर्धारित करता है कि औजार कितनी तीव्रता से काटता है, चिप्स कितनी अच्छी तरह से निकाली जाती हैं, और किस स्तर का सतह परिष्करण प्राप्त किया जा सकता है। कई ऑपरेटर यह अंदाजा लगाते हैं कि सीएनसी एंड मिल फ्लूट काउंट का चक्र समय, औजार के जीवनकाल और समग्र मशीनिंग लागत पर कितना प्रभाव पड़ता है।

चाहे आप मुलायम एल्यूमीनियम मिश्र धातुओं के साथ काम कर रहे हों या कठोर औजार इस्पात के साथ, आपके द्वारा चुने गए सीएनसी एंड मिल फ्लूट काउंट का प्रत्यक्ष प्रभाव आपके परिणामों पर पड़ेगा। सीएनसी एंड मिल फ्लूट काउंट और कार्य-टुकड़े के पदार्थ के बीच का असंगति खराब चिप निकास, अत्यधिक ऊष्मा निर्माण, उपकरण के शीघ्र घिसावट या अस्वीकार्य सतह समाप्ति का कारण बन सकती है। अपने विशिष्ट अनुप्रयोग के साथ सीएनसी एंड मिल फ्लूट काउंट को कैसे संरेखित करना है, इसकी समझ सीएनसी मिलिंग की कुशल और सटीकता की आधारशिला है।
सीएनसी एंड मिल फ्लूट काउंट का चिप निकास पर प्रभाव
पदार्थ निकास में फ्लूट ज्यामिति की भूमिका
सीएनसी एंड मिल के फ्लूट की संख्या प्रत्यक्ष रूप से प्रत्येक कटिंग एज के बीच चिप हटाने के लिए उपलब्ध स्थान को नियंत्रित करती है। जब सीएनसी एंड मिल के फ्लूट की संख्या कम होती है, जैसे कि 2-फ्लूट डिज़ाइन में, तो फ्लूट्स के बीच का गुलेट बड़ा होता है। यह बड़ा गुलेट चिप्स को कटिंग ज़ोन से अधिक स्वतंत्र रूप से बाहर निकलने की अनुमति देता है, जो नरम, चिपचिपे या उच्च-चिप-वॉल्यूम वाले सामग्री के लिए विशेष रूप से महत्वपूर्ण है। कम सीएनसी एंड मिल फ्लूट संख्या चिप्स के पुनः कटने को रोकती है, जो अन्यथा उपकरण को अवरुद्ध कर देगी और कार्य टुकड़े को क्षतिग्रस्त कर देगी।
इसके विपरीत, एक उच्च सीएनसी एंड मिल फ्लूट काउंट, जैसे कि 4-फ्लूट या उससे अधिक कॉन्फ़िगरेशन, कटिंग एजेज़ के बीच के स्थान को कम कर देता है। यह संकरा गलेट चिप क्लीयरेंस को सीमित कर देता है, जिससे उच्च सीएनसी एंड मिल फ्लूट काउंट उन सामग्रियों के लिए कम उपयुक्त हो जाता है जो लंबे, धागे जैसे चिप्स उत्पन्न करती हैं। हालाँकि, कम गलेट का यह अर्थ भी है कि सामग्री के साथ एक साथ अधिक कटिंग एजेज़ संपर्क में होते हैं, जिससे बेहतर सतह समाप्ति और अधिक कठोरता संभव हो जाती है। आपकी सामग्री के चिप लोड विशेषताओं के अनुसार सीएनसी एंड मिल फ्लूट काउंट को सुमेलित करना निरंतर प्रदर्शन के लिए आवश्यक है।
चिप लोड गणना और फ्लूट काउंट
प्रति दाँत चिप लोड, सीएनसी एंड मिल फ्लूट की संख्या के व्युत्क्रमानुपाती होता है जब फीड दर स्थिर रहती है। जब सीएनसी एंड मिल फ्लूट की संख्या बढ़ती है, तो समान फीड दर पर प्रति फ्लूट चिप लोड कम हो जाता है। इसका अर्थ है कि उच्च सीएनसी एंड मिल फ्लूट संख्या का उपयोग करने वाले ऑपरेटरों को उत्पादक चिप मोटाई बनाए रखने के लिए अक्सर फीड दर बढ़ानी होती है, ताकि प्रत्येक फ्लूट कटिंग करे, न कि रगड़े। रगड़ने से टूल का क्षरण तेजी से होता है और अतिरिक्त ऊष्मा उत्पन्न होती है; अतः सीएनसी एंड मिल फ्लूट संख्या और फीड दर के बीच अंतःक्रिया को समझना टूल के जीवनकाल और भाग की गुणवत्ता दोनों के लिए आवश्यक है।
सामग्री प्रकार के अनुसार सीएनसी एंड मिल फ्लूट संख्या का चयन
मृदु और अलौह धातु सामग्री
एल्यूमीनियम, पीतल, प्लास्टिक और अन्य गैर-लौह या मुलायम सामग्रियों के लिए, आमतौर पर 2-फ्लूट या 3-फ्लूट सीएनसी एंड मिल फ्लूट काउंट की अनुशंसा की जाती है। कम सीएनसी एंड मिल फ्लूट काउंट द्वारा प्रदान किया गया पर्याप्त चिप क्लीयरेंस चिप पैकिंग को रोकता है, जो एल्यूमीनियम मिलिंग में एक सामान्य विफलता मोड है। एल्यूमीनियम बड़े, मुलायम चिप्स उत्पन्न करता है जिन्हें त्वरित रूप से बाहर निकलने के लिए स्थान की आवश्यकता होती है। एक 2-फ्लूट सीएनसी एंड मिल फ्लूट काउंट प्रत्येक चिप को पर्याप्त स्थान प्रदान करता है और गर्मी के संचय के बिना उच्च गति की अनुमति देता है। कई उच्च-मात्रा वाले एल्यूमीनियम मशीनिंग ऑपरेशन आक्रामक सामग्री निकालने की दर को बनाए रखने के लिए इस सीएनसी एंड मिल फ्लूट काउंट पर निर्भर करते हैं।
संयोजित सामग्री और कुछ प्लास्टिक्स के लिए, 2-फ्लूट सीएनसी एंड मिल फ्लूट काउंट को भी अक्सर प्राथमिकता दी जाती है, क्योंकि इन सामग्रियों में अत्यधिक गर्मी बनने पर परतें अलग हो सकती हैं या वे पिघल सकती हैं। यहाँ सीएनसी एंड मिल फ्लूट काउंट का चयन केवल चिप के निकास के बारे में नहीं है, बल्कि काटने के किनारे पर तापीय भार को नियंत्रित करने के बारे में भी है। सही सीएनसी एंड मिल फ्लूट काउंट का उपयोग इन अनुप्रयोगों में सतह के क्षतिग्रस्त होने को रोकता है और उपकरण के सेवा जीवन को बढ़ाता है।
कठोर और लौह सामग्री
जब इस्पात, स्टेनलेस स्टील, कास्ट आयरन या कठोर मिश्र धातुओं के साथ मशीनिंग की जाती है, तो आमतौर पर 4-फ्लूट या उच्चतर सीएनसी एंड मिल फ्लूट संख्या सही विकल्प होती है। बढ़ी हुई सीएनसी एंड मिल फ्लूट संख्या से कार्य-टुकड़े के संपर्क में अधिक कटिंग किनारों की उपस्थिति होती है, जिससे कटिंग बलों का वितरण होता है और कंपन कम होता है। कठोर सामग्रियाँ छोटे, भंगुर चिप्स उत्पन्न करती हैं, जिन्हें नरम सामग्रियों के लिए आवश्यक बड़े गलट (gullet) की आवश्यकता नहीं होती है; अतः उच्च सीएनसी एंड मिल फ्लूट संख्या के कारण सीमित चिप क्लीयरेंस कोई सीमा नहीं है। एक 4-फ्लूट सीएनसी एंड मिल फ्लूट संख्या लौह भागों पर सतह के फिनिश को भी बेहतर बनाती है, क्योंकि प्रति चक्र अधिक कटिंग पास होते हैं।
कठोरित इस्पात पर समापन कार्यों में, एक 5-फ्लूट या 6-फ्लूट सीएनसी एंड मिल फ्लूट संख्या अत्यंत सूक्ष्म सतह की गुणवत्ता प्रदान कर सकती है। उच्च सीएनसी एंड मिल फ्लूट संख्या उच्च स्पिंडल गति पर प्रति दाँत छोटे चिप लोड की अनुमति देती है, जिससे विक्षेपण कम होता है और आयामिक शुद्धता में सुधार होता है। सटीकता के लिए जाने जाने वाले कार्यशालाएँ, जो मॉल्ड कैविटीज़, डाईज़ या एयरोस्पेस घटकों का उत्पादन करती हैं, इसी कारण से उच्च सीएनसी एंड मिल फ्लूट संख्या का चयन करती हैं।
सर्वोत्तम फ्लूट संख्या निर्धारित करने वाले अनुप्रयोग परिदृश्य
कच्चे कार्य बनाम समापन कार्य
उन कच्चे कार्यों में, जहाँ लक्ष्य अधिकतम सामग्री निकालना होता है, सीएनसी एंड मिल फ्लूट संख्या को अक्सर चिप निकासी बनाए रखने और आक्रामक कट की गहराई की अनुमति देने के लिए कम रखा जाता है। एक 2-फ्लूट या 3-फ्लूट सीएनसी एंड मिल फ्लूट संख्या कच्चे कार्य के दौरान उत्पन्न होने वाले उच्च चिप आयतन को बिना अवरोध के संभाल सकती है। कम सीएनसी एंड मिल फ्लूट संख्या का बड़ा गल्ट (गल्ट) भारी कट के दौरान एक प्राकृतिक सुरक्षा मार्जिन के रूप में कार्य करता है, जो चिप्स को कटिंग क्षेत्र से स्पष्ट रूप से दूर ले जाने का मार्ग प्रदान करता है।
उच्च परिशुद्धता और चिकनी सतहों की आवश्यकता वाले समापन पास के लिए, उच्च सीएनसी एंड मिल फ्लूट संख्या लाभदायक हो जाती है। स्टील पर समापन कार्यों के लिए 4-फ्लूट सीएनसी एंड मिल फ्लूट संख्या एक बहुमुखी विकल्प है, क्योंकि यह चिप निकासी और सतह की गुणवत्ता के बीच संतुलन बनाए रखती है। बहुत अत्यधिक समापन के लिए, ऑपरेटर सतह की खुरदुरापन को कम करने के लिए 5-फ्लूट या 6-फ्लूट सीएनसी एंड मिल फ्लूट संख्या का चयन कर सकते हैं। समापन के लिए सीएनसी एंड मिल फ्लूट संख्या का चयन हमेशा स्पिंडल गति क्षमता, औजार की कठोरता और कार्य-टुकड़े के पदार्थ की कठोरता को एक साथ ध्यान में रखकर किया जाना चाहिए।
स्लॉट मिलिंग और पेरिफेरल मिलिंग
स्लॉट मिलिंग किसी भी सीएनसी एंड मिल फ्लूट काउंट निर्णय के लिए सबसे चुनौतीपूर्ण अनुप्रयोगों में से एक है, क्योंकि चिप्स को एक सीमित स्थान से निकालना आवश्यक होता है। गहरी स्लॉटिंग के लिए एल्यूमीनियम में 2-फ्लूट सीएनसी एंड मिल फ्लूट काउंट को अक्सर प्राथमिकता दी जाती है, जबकि स्टील में उथले स्लॉट्स के लिए 3-फ्लूट या 4-फ्लूट सीएनसी एंड मिल फ्लूट काउंट उपयुक्त होता है। इसके विपरीत, पेरिफेरल मिलिंग में चिप्स को आसानी से बाहर निकलने की अनुमति होती है, इसलिए चिप पैकिंग के जोखिम के बिना उच्च सीएनसी एंड मिल फ्लूट काउंट का उपयोग किया जा सकता है। आपके कट की विशिष्ट ज्यामिति को समझना, सर्वोत्तम सीएनसी एंड मिल फ्लूट काउंट निर्धारित करते समय उपयोग किए जाने वाले पदार्थ के समान ही महत्वपूर्ण है।
अक्सर पूछे जाने वाले प्रश्न
सामान्य स्टील मशीनिंग के लिए सबसे आम सीएनसी एंड मिल फ्लूट काउंट क्या है?
सामान्य स्टील मशीनिंग के लिए 4-फ्लूट सीएनसी एंड मिल फ्लूट काउंट सबसे व्यापक रूप से उपयोग किया जाने वाला विकल्प है। यह विभिन्न स्टील मिश्र धातुओं और कटिंग स्थितियों की एक विस्तृत श्रृंखला में चिप निकासी, सतह के फिनिश की गुणवत्ता और औजार की दृढ़ता के बीच एक संतुलन स्थापित करता है।
क्या मैं एल्यूमीनियम पर उच्च सीएनसी एंड मिल फ्लूट काउंट का उपयोग कर सकता हूँ?
एल्यूमीनियम पर उच्च सीएनसी एंड मिल फ्लूट काउंट का उपयोग करना आमतौर पर अनुशंसित नहीं है, क्योंकि कम गलेट स्पेस के कारण चिप्स जम जाती हैं और दोबारा कट जाती हैं, जिससे टूल को नुकसान पहुँचता है और सतह की गुणवत्ता खराब हो जाती है। एल्यूमीनियम अनुप्रयोगों के लिए 2-फ्लूट या 3-फ्लूट की सीएनसी एंड मिल फ्लूट काउंट कहीं अधिक उपयुक्त है।
क्या उच्च सीएनसी एंड मिल फ्लूट काउंट हमेशा बेहतर सतह फिनिश प्रदान करता है?
उचित कटिंग पैरामीटर्स के साथ कठोर सामग्रियों पर उच्च सीएनसी एंड मिल फ्लूट काउंट सतह के फिनिश को सुधारने की प्रवृत्ति रखता है, लेकिन यह सार्वभौमिक रूप से बेहतर नहीं है। नरम या चिपचिपी सामग्रियों पर, चिप्स के जमा होने के कारण उच्च सीएनसी एंड मिल फ्लूट काउंट फिनिश को खराब कर सकता है। सतह के फिनिश के लिए सर्वोत्तम सीएनसी एंड मिल फ्लूट काउंट सामग्रि, कटिंग गति और कट की गहराई पर एक साथ निर्भर करता है।
