
 EN
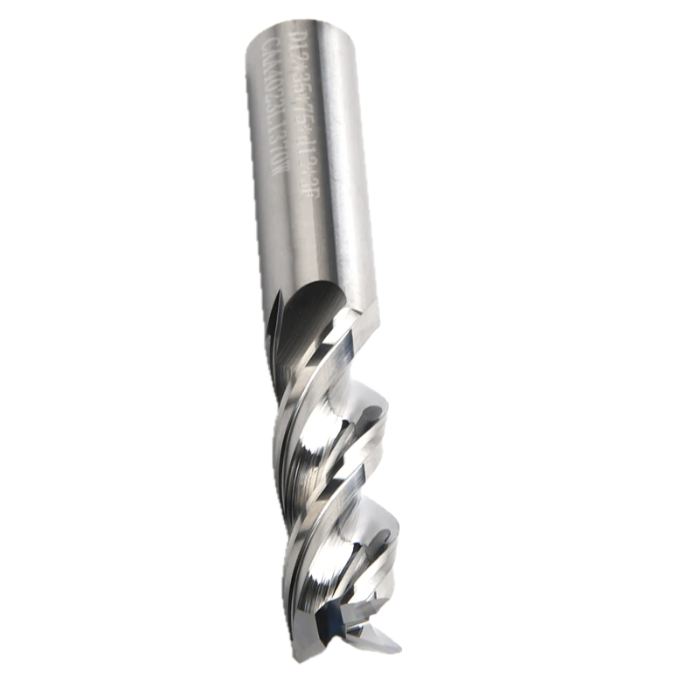
اختيار الصحيح عدد شفرات القاطعة CNC يُعَدُّ اختيار عدد الشفرات في قاطع الطحن العددي (CNC end mill) إحدى أكثر القرارات أهميةً التي يتخذها مُشغِّل الآلات أو مهندس المشتريات قبل البدء في عملية الطحن. فعدد شفرات قاطع الطحن العددي يحدد مدى عدوانية القطع، وكفاءة إخراج الرقائق المعدنية، وجودة النهاية السطحية التي يمكن تحقيقها. ويقلِّل العديد من المشغلين من شأن التأثير الكبير الذي يتركه عدد شفرات قاطع الطحن العددي على أوقات الدورة، وعمر الأداة، والتكلفة الإجمالية للتشغيل.

سواء كنت تعمل على سبائك الألومنيوم اللينة أو على فولاذ الأدوات المُصلَّب، فإن عدد شفرات قاطع الطحن العددي الذي تختاره سيؤثر مباشرةً على نتائجك. فالاختيار غير المناسب لعدد الشفرات بالنسبة لمادة القطعة المصنوعة يؤدي إلى ضعف إخراج الرقائق، وتراكم الحرارة الزائد، وارتداء الأداة المبكر، أو نهاية سطحية غير مقبولة. ولذلك فإن فهم كيفية مواءمة عدد شفرات قاطع الطحن العددي مع تطبيقك المحدَّد يشكِّل الأساس لتحقيق عمليات طحن رقمية فعَّالة ودقيقة.
كيف يؤثر عدد شفرات قواطع الطحن العددية على إخراج الرقائق
دور هندسة الشفرات في إزالة المادة
عدد شفرات المثقاب الرقمي (CNC) يؤثر مباشرةً على المساحة المتاحة بين كل حافة قطع لإخراج الرقائق. وعندما يكون عدد الشفرات في المثقاب الرقمي منخفضًا، مثل التصميم ذي الشفرتين، فإن الحيز الموجود بين الشفرات (المسمى بالحوض) يكون أكبر. ويتيح هذا الحوض الأكبر خروج الرقائق من منطقة القطع بحرية أكبر، وهي ميزةٌ بالغة الأهمية عند معالجة المواد اللينة أو اللزجة أو التي تُنتج كميات كبيرة من الرقائق. كما أن انخفاض عدد شفرات المثقاب الرقمي يمنع إعادة قطع الرقائق، التي قد تؤدي إلى انسداد الأداة وتلف القطعة المشغولة.
وعلى العكس من ذلك، فإن زيادة عدد الحواف القطعية (الفلوتات) في قاطع النهاية المستخدم في أنظمة التحكم العددي بالحاسوب (CNC)، مثل قاطع ذي أربع حواف أو أكثر، تؤدي إلى تقليل المسافة بين الحواف القطعية. وينتج عن هذا التقليل ضيق في القناة التي تتجمع فيها الرقائق (الغوليت)، ما يحد من قدرة القاطع على إخراج الرقائق، وبالتالي يصبح قاطع النهاية ذا عدد كبير من الحواف أقل ملاءمةً للمواد التي تُنتج رقائق طويلة ولزجة. ومع ذلك، فإن ضيق القناة يؤدي أيضاً إلى زيادة عدد الحواف القطعية المتلامسة مع المادة في الوقت نفسه، مما يسمح بتحقيق تشطيب دقيق أكثر وزيادة في الصلابة. ومن الضروري جداً مطابقة عدد الحواف القطعية في قاطع النهاية المستخدم في أنظمة التحكم العددي بالحاسوب مع خصائص حمل الرقائق الخاصة بالمادة المُعالَجة لضمان أداءٍ ثابت.
حسابات حمل الرقائق وعدد الحواف القطعية
يتناسب حمل الرقاقة لكل سن عكسياً مع عدد شفرات المثقاب الرقمي (CNC end mill) عندما تبقى سرعة التغذية ثابتة. وبزيادة عدد شفرات المثقاب الرقمي، يقل حمل الرقاقة لكل شفرة عند نفس سرعة التغذية. وهذا يعني أن المشغلين الذين يستخدمون مثاقب رقمية ذات عدد كبير من الشفرات يجب أن يزيدوا في كثيرٍ من الأحيان سرعة التغذية للحفاظ على سماكة رقاقة إنتاجية، مما يضمن أن تقوم كل شفرة بالقطع بدل الاحتكاك. ويؤدي الاحتكاك إلى تسريع التآكل وإنتاج حرارة زائدة، لذا فإن فهم كيفية تفاعل عدد شفرات المثقاب الرقمي مع سرعة التغذية أمرٌ جوهريٌّ لكفاءة عمر الأداة وجودة القطعة المصنَّعة.
مطابقة عدد شفرات المثقاب الرقمي مع نوع المادة
المواد اللينة وغير الحديدية
للمواد مثل الألومنيوم والنحاس الأصفر والبلاستيك وغيرها من المواد غير الحديدية أو اللينة، يُوصى عمومًا بعدد شفرات قليل (شفرتين أو ثلاث شفرات) لآلات الطحن باستخدام الحاسب الآلي (CNC end mill). ويوفّر عدد الشفرات القليل مساحة واسعة لإخراج الرقائق، ما يمنع تراكمها، وهي إحدى أسباب الفشل الشائعة في عمليات طحن الألومنيوم. فالألومنيوم يُنتج رقائق كبيرة وطرية تحتاج إلى مساحة كافية للخروج بسرعة. وباستخدام آلة طحن باستخدام الحاسب الآلي ذات شفرتين، تحصل كل رقيقة على مساحة كافية، مما يسمح بزيادة سرعة التشغيل دون تراكم الحرارة. وتعتمد العديد من عمليات تشغيل الألومنيوم عالية الإنتاجية على هذا العدد من الشفرات في آلات الطحن باستخدام الحاسب الآلي للحفاظ على معدلات إزالة المواد العالية.
بالنسبة للمواد المركبة وبعض أنواع البلاستيك، يُفضَّل عادةً استخدام قاطع طرف CNC ذي اثنين من الحواف (الشفاه) لأن هذه المواد قد تتقشَّر أو تذوب عند تراكم كمية كبيرة من الحرارة. وفي هذه الحالة، فإن اختيار عدد الحواف (الشفاه) في قاطع طرف CNC ليس متعلقًا فقط بإزالة الر Chips، بل أيضًا بإدارة الحمل الحراري عند حافة القطع. ويؤدي استخدام العدد المناسب من الحواف (الشفاه) في قاطع طرف CNC إلى منع التلف السطحي وزيادة عمر القاطع الافتراضي في هذه التطبيقات.
المواد الصلبة والمواد الحديدية
عند تشغيل الفولاذ أو الفولاذ المقاوم للصدأ أو الحديد الزهر أو السبائك المُصلبة، فإن استخدام مثقاب نهاية رقمي (CNC) ذي أربع شفرات أو أكثر يُعد عادةً الخيار الأنسب. فزيادة عدد الشفرات في مثقاب النهاية الرقمي تُوفِّر عددًا أكبر من الحواف القطعية المتلامسة مع قطعة العمل، ما يؤدي إلى توزيع قوى القطع وتقليل الاهتزاز. كما أن المواد الصلبة تُنتج رقائق صغيرة وهشة لا تتطلب وجود حيز كبير لتخزين الرقائق (مثلما هو الحال في المواد اللينة)، وبالتالي فإن المساحة الضيقة المخصصة لتخزين الرقائق في مثاقب النهاية الرقمية ذات العدد المرتفع من الشفرات ليست عائقًا. كما أن مثقاب النهاية الرقمي ذا الأربع شفرات يحسّن أيضًا جودة التشطيب السطحي للأجزاء الحديدية، لأن عدد عمليات القطع في كل دورة يزداد.
عند إجراء عمليات التشطيب على الفولاذ المُصلب، يمكن أن يُحقِّق قرص الطحن العددي (CNC end mill) ذا ٥ أو ٦ شفرات جودة سطحية دقيقة للغاية. ويعزِّز العدد الأعلى لشفرات قرص الطحن العددي القدرةَ على تحميل رقائق أخف لكل سنٍّ عند سرعات دوران عالية للمغزل، مما يقلل الانحراف ويزيد من دقة الأبعاد. ولذلك، تختار ورش الدقة التي تُصنِّع تجاويف القوالب أو القوالب أو مكونات الطيران عادةً قروص طحن عددية ذات عدد مرتفع من الشفرات.
سيناريوهات الاستخدام التي تحدد العدد الأمثل للشفرات
العمليات التمهيدية مقابل عمليات التشطيب
أما في العمليات التمهيدية، حيث يكون الهدف هو إزالة أقصى كمية ممكنة من المادة، فيُفضَّل عادةً الحفاظ على عدد أقل من شفرات قرص الطحن العددي لضمان تصريف الرقائق بكفاءة والسماح بعمق قطع جريء. ويتمكَّن قرص الطحن العددي ذا شفرتين أو ثلاث شفرات من التعامل مع كميات الرقائق الكبيرة الناتجة عن العمليات التمهيدية دون انسداد. كما أن الجيب الكبير في قرص الطحن العددي ذي العدد المنخفض من الشفرات يعمل كهامش أمان طبيعي أثناء القطع الثقيل، ما يوفِّر مسارًا واضحًا للرقائق بعيدًا عن منطقة القطع.
لعمليات التشطيب التي تتطلب تحملات ضيقة وأسطحًا ناعمة، يصبح عدد الشفرات الأعلى في ماكينات الطحن الرقمية (CNC) ميزةً مفيدة. ويُعَدّ استخدام قاطع طحن رقمي ذي ٤ شفرات خيارًا متعدد الاستخدامات لعمليات التشطيب على الفولاذ، لأنه يوازن بين إزالة الر Chips ونوعية السطح. أما للتشطيبات الدقيقة جدًّا، فقد يلجأ المشغّلون إلى قواطع طحن رقمية ذات ٥ أو ٦ شفرات لتقليل خشونة السطح إلى أدنى حدٍّ ممكن. ويجب أن يراعى عند اختيار عدد شفرات قاطع الطحن الرقمي لعمليات التشطيب دائمًا قدرة المحور الدوار على الدوران، وصلابة الأداة، وصلادة مادة القطعة المشغّلة معًا.
الطحن بالشقوق والطحن المحيطي
التحزيز بالفرز هو أحد أكثر التطبيقات تطلباً فيما يخص قرار عدد الحواف (الأسنان) في مثقاب التصنيع باستخدام الحاسوب (CNC end mill)، وذلك لأن الرقائق يجب أن تُطرد من فراغ ضيق. وغالباً ما يُفضَّل استخدام مثقاب تصنيع باستخدام الحاسوب ذي حافتين (2-flute) للتحزيز العميق في الألومنيوم، بينما يناسب مثاقب التصنيع باستخدام الحاسوب ذات ثلاث أو أربع حافات (3-flute أو 4-flute) التحزيز السطحي الأقل عمقاً في الفولاذ. أما التفريز المحيطي (Peripheral milling) فيسمح بخروج الرقائق بسهولة أكبر، لذا يمكن استخدام مثاقب تصنيع باستخدام الحاسوب ذات عدد أكبر من الحواف دون خطر انسدادها بالرقائق. ومن المهم بقدرٍ مماثلٍ معرفة الهندسة المحددة للقطع الذي تقوم به، شأنها شأن نوع المادة، عند اتخاذ القرار الأمثل بشأن عدد الحواف في مثقاب التصنيع باستخدام الحاسوب.
الأسئلة الشائعة
ما العدد الأكثر شيوعاً لحواف مثقاب التصنيع باستخدام الحاسوب (CNC end mill flute count) في عمليات تشغيل الفولاذ العامة؟
يُعد مثقاب التصنيع باستخدام الحاسوب ذا أربع حافات (4-flute CNC end mill flute count) الخيار الأوسع انتشاراً لتشغيل الفولاذ العام، إذ يوازن بشكل فعّال بين إخراج الرقائق وجودة النهاية السطحية وصلابة الأداة عبر مجموعة واسعة من سبائك الفولاذ وظروف القطع.
هل يمكنني استخدام مثقاب تصنيع باستخدام الحاسوب ذي عدد كبير من الحواف على الألومنيوم؟
استخدام عدد كبير من الحواف في مثقاب CNC عالي الدقة على الألومنيوم لا يُوصى به عمومًا، لأن المساحة المخصصة لتجميع الر Chips (الغولت) تقلّ، مما يؤدي إلى ازدحام الر Chips وإعادة قصها، ما يسبب تلف الأداة وجودة سطحية رديئة. وعدد حافتين أو ثلاث حافات في مثقاب CNC هو الأنسب بكثير لتطبيقات الألومنيوم.
هل يؤدي زيادة عدد الحواف في مثقاب CNC دائمًا إلى تحسين جودة السطح؟
يزيد عدد الحواف الأكبر في مثقاب CNC عادةً من جودة السطح عند معالجة المواد الصلبة ضمن معايير القطع المناسبة، لكنه ليس أفضل بشكل مطلق. أما في المواد اللينة أو اللزجة، فقد يؤدي العدد الكبير من الحواف إلى تدهور جودة السطح بسبب ازدحام الر Chips. وأفضل عدد من الحواف لمثقاب CNC من حيث جودة السطح يعتمد على نوع المادة وسرعة القطع وعمق القطع معًا.
