
 EN
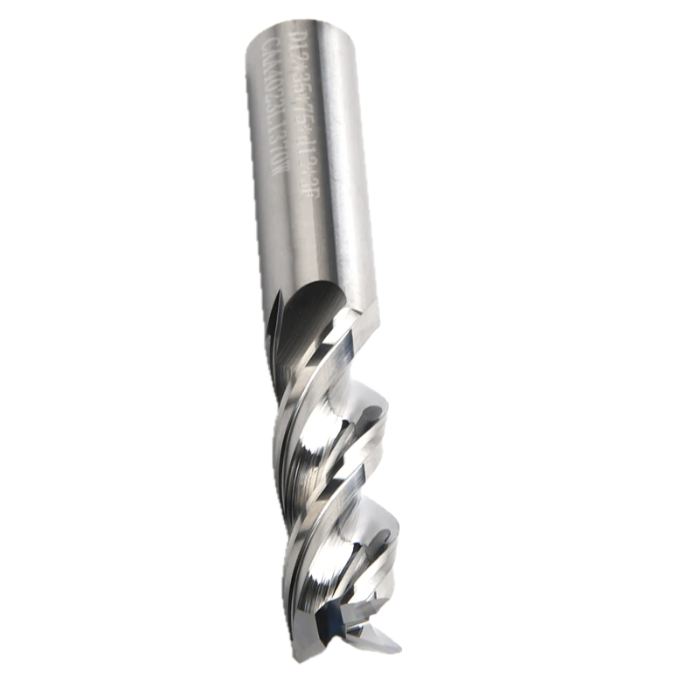
Seleccionar el correcte Nombre de canals d’una fresa CNC és una de les decisions més importants que pren un fresador o un enginyer d’adquisicions abans d’iniciar una operació de fresat. El nombre de canals d’una fresa CNC determina la intensitat amb què l’eina talla, l’eficàcia de l’evacuació de les cargoles i la qualitat del acabat superficial assolible. Molts operaris subestimen fins a quin punt el nombre de canals d’una fresa CNC influeix en els temps de cicle, la vida útil de l’eina i el cost total de mecanització.

Ja treballi amb aliatges d’alumini tous o amb acers per a eines endurits, el nombre de canals d’una fresa CNC que triï afectarà directament els resultats obtinguts. Una incompatibilitat entre el nombre de canals d’una fresa CNC i el material de la peça treballada pot provocar una evacuació inadequada de les cargoles, una acumulació excessiva de calor, un desgast prematur de l’eina o un acabat superficial inacceptable. Comprendre com alinear el nombre de canals d’una fresa CNC amb l’aplicació concreta és fonamental per aconseguir una fresadora CNC eficient i precisa.
Com afecta el nombre de canals d’una fresa CNC l’evacuació de les cargoles
El paper de la geometria dels canals en la retirada de material
El nombre de llaminis de la fresa CNC governa directament l'espai disponible entre cada aresta de tall per a l'extracció de les cargoles. Quan el nombre de llaminis de la fresa CNC és baix, com en un disseny de dos llaminis, la gola entre llaminis és més gran. Aquesta gola més gran permet que les cargoles surtin de la zona de tall amb més llibertat, fet especialment important en materials tous, gomosos o que generen grans volums de cargoles. Un nombre baix de llaminis en la fresa CNC evita que les cargoles es tornin a tallar, cosa que, d’altra manera, obstruiria l’eina i danys a la peça.
Per contra, un nombre elevat de flautats en una fresa CNC, com ara una de 4 flautats o més, redueix l'espai entre les vores de tall. Aquesta gola més estreta limita l'evacuació de les cargoles, fet que fa que una fresa CNC amb un nombre elevat de flautats sigui menys adequada per a materials que produeixen cargoles llargues i filiformes. No obstant això, la reducció de la gola també implica que hi ha més vores de tall en contacte simultani amb el material, cosa que permet acabats més fins i una major rigidesa. És essencial adaptar el nombre de flautats de la fresa CNC a les característiques de càrrega de cargoles del vostre material per garantir un rendiment constant.
Càlculs de càrrega de cargoles i nombre de flautats
La càrrega de tall per dents és inversament proporcional al nombre de canals de la fresa CNC quan la velocitat d’alimentació roman constant. A mesura que augmenta el nombre de canals de la fresa CNC, la càrrega de tall per canal disminueix a la mateixa velocitat d’alimentació. Això significa que els operaris que utilitzen una fresa CNC amb un elevat nombre de canals sovint han d’augmentar la velocitat d’alimentació per mantenir un gruix de cargol productiu, assegurant que cada canal estigui tallant i no fregant. El fregament accelera el desgast i genera exces de calor; per tant, comprendre com interacciona el nombre de canals de la fresa CNC amb la velocitat d’alimentació és fonamental tant per a la vida útil de l’eina com per a la qualitat de la peça.
Ajustar el nombre de canals de la fresa CNC al tipus de material
Materials tous i no ferrosos
Per a l'alumini, el llautó, els plàstics i altres materials no ferrosos o tous, generalment es recomana un nombre de canals de 2 o 3 per a les freses CNC. L’ample espai per a la sortida de virutes que ofereix un nombre baix de canals en una fresadora CNC evita l’empaquetament de virutes, que és un mode habitual de fallada en el fresat d’alumini. L’alumini genera virutes grans i toues que necessiten espai per sortir ràpidament. Un nombre de canals de 2 en una fresadora CNC proporciona a cada viruta un espai adequat i permet velocitats més elevades sense acumulació de calor. Moltes operacions de mecanitzat d’alumini a gran volum depenen d’aquest nombre de canals en les freses CNC per mantenir taxes agressives de retirada de material.
Per a materials compostos i certs plàstics, també es prefereix sovint una fresa de fresat CNC de 2 canals perquè aquests materials poden deslligar-se o fondre’s quan s’acumula massa calor. La tria del nombre de canals de la fresa de fresat CNC aquí no només depèn de l’extracció de cargols, sinó també de la gestió de la càrrega tèrmica a la punta de tall. L’ús del nombre adequat de canals de la fresa de fresat CNC evita danys a la superfície i allarga la vida útil de l’eina en aquestes aplicacions.
Materials durs i ferrosos
Quan es treballen acers, acers inoxidables, ferro fos o aliatges endurits, normalment és la millor opció utilitzar una fresa de fresat CNC de quatre canals o més. L’augment del nombre de canals de la fresa de fresat CNC proporciona més arestes de tall en contacte amb la peça de treball, cosa que distribueix les forces de tall i redueix les vibracions. Els materials durs produeixen cargols petits i fràgils que no necessiten la gran capacitat d’evacuació de cargols requerida pels materials tous, de manera que la menor capacitat d’evacuació de cargols d’una fresa de fresat CNC amb un nombre elevat de canals no constitueix una limitació. A més, una fresa de fresat CNC de quatre canals també millora l’acabat superficial de les peces ferroses, ja que es realitzen més passes de tall per revolució.
En les operacions d’acabat sobre acer endurit, un fresor CNC de punta amb 5 o 6 llaminetes pot oferir una qualitat superficial extremadament fina. Un major nombre de llaminetes en el fresor CNC permet càrregues de cargol més lleugeres per dent a altes velocitats de broca, reduint la desviació i millorant la precisió dimensional. Les fàbriques de precisió que fabriquen cavitats de motlles, matrius o components aeroespacials solen seleccionar habitualment un fresor CNC de punta amb un elevat nombre de llaminetes per aquesta raó.
Escenaris d’aplicació que determinen el nombre òptim de llaminetes
Operacions de desbastat versus d’acabat
En les passes de desbastat, on l’objectiu és eliminar la màxima quantitat de material, el nombre de llaminetes del fresor CNC sovint es manté baix per garantir l’evacuació adequada de les cargoles i permetre profunditats de tall agressives. Un fresor CNC de punta amb 2 o 3 llaminetes gestiona els elevats volums de cargoles generats durant el desbastat sense embussar-se. La gran gola d’un fresor CNC de punta amb un nombre baix de llaminetes actua com un marge de seguretat natural durant els talls pesats, proporcionant una trajectòria clara perquè les cargoles surtin de la zona de tall.
Per les passes d’acabat on es requereixen toleràncies estretes i superfícies llises, un nombre major de flautats en la fresa CNC resulta avantatjós. Un nombre de 4 flautats en la fresa CNC és una opció versàtil per a operacions d’acabat sobre acer, ja que equilibra l’evacuació de cargols amb la qualitat superficial. Per acabats molt fins, els operaris poden passar a una fresa CNC de 5 o 6 flautats per minimitzar la rugositat superficial. La selecció del nombre de flautats de la fresa CNC per a l’acabat sempre ha de tenir en compte, de forma conjunta, la capacitat de velocitat de l’eix portador, la rigidesa de l’eina i la duresa del material de la peça.
Fresat de ranures i fresat perifèric
El fresat de ranures és una de les aplicacions més exigents per a la decisió del nombre de llaminadors d’una fresa CNC, ja que les cargoles han d’evacuar-se d’un espai confinat. Normalment es prefereix una fresa CNC de 2 llaminadors per a ranures profundes en alumini, mentre que una fresa CNC de 3 o 4 llaminadors és adequada per a ranures més superficials en acer. En canvi, el fresat perifèric permet l’evacuació de les cargoles amb més facilitat, de manera que es pot utilitzar un nombre superior de llaminadors en una fresa CNC sense risc d’obstrucció per càrrega de cargoles. Comprendre la geometria específica del tall és tan important com el material quan es decideix el nombre òptim de llaminadors d’una fresa CNC.
FAQ
Quin és el nombre de llaminadors de fresa CNC més habitual per al mecanitzat general d’acer?
Una fresa CNC de 4 llaminadors és l’opció més utilitzada per al mecanitzat general d’acer. Aquesta configuració equilibra eficaçment l’evacuació de les cargoles, la qualitat de l’acabat superficial i la rigidesa de l’eina en una àmplia gamma d’aliatges d’acer i condicions de tall.
Es pot utilitzar una fresa CNC amb un nombre elevat de llaminadors en alumini?
Utilitzar una fresa de CNC amb un nombre elevat de canals en alumini generalment no es recomana, ja que l’espai reduït dels gullets fa que les cargoles s’empaquin i es tornin a tallar, provocant danys a l’eina i una mala qualitat superficial. Una fresa de CNC de 2 o 3 canals és molt més adequada per a aplicacions amb alumini.
Un nombre més elevat de canals en una fresa de CNC sempre proporciona un millor acabat superficial?
Un nombre més elevat de canals en una fresa de CNC tendeix a millorar l’acabat superficial en materials durs, sempre que es facin servir paràmetres de tall adequats, però no és universalment millor. En materials tous o gomosos, un nombre elevat de canals pot empitjorar l’acabat a causa de l’empaquetament de les cargoles. El nombre òptim de canals d’una fresa de CNC per a l’acabat superficial depèn conjuntament del material, de la velocitat de tall i de la profunditat de tall.
