
 EN
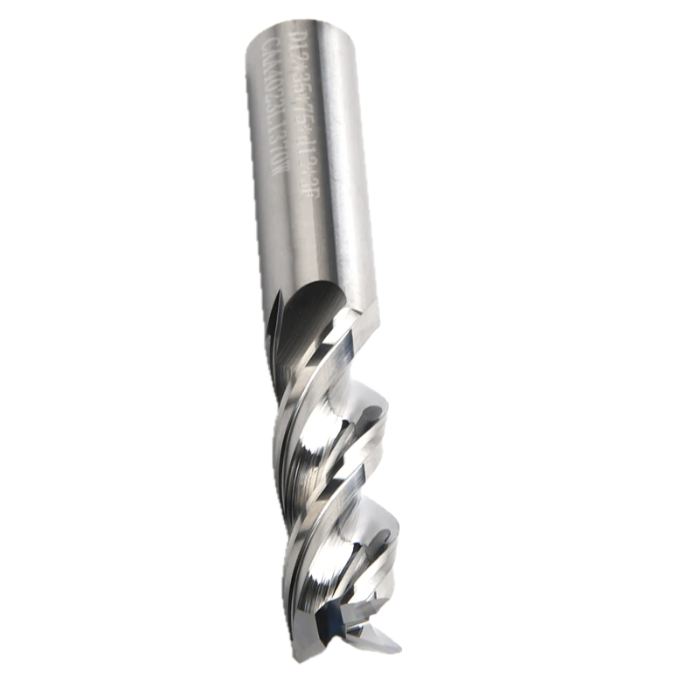
Oikean valitseminen CNC-päätytäytimen kärkien lukumäärä on yksi tärkeimmistä päätöksistä, jonka koneistaja tai hankintainsinööri tekee ennen jyrsintäoperaation aloittamista. CNC-päätyjyrsimen teräkäsien lukumäärä määrittää, kuinka kovakkaasti työkalu leikkaa, kuinka hyvin lastut poistetaan ja millainen pinnanlaatu saavutetaan. Monet käyttäjät aliarvioivat, kuinka paljon CNC-päätyjyrsimen teräkäsien lukumäärä vaikuttaa kierrosaikoihin, työkalun kestoon ja kokonaismuokkauskustannuksiin.

Riippumatta siitä, työskenteletkö pehmeiden alumiiniseosten vai kovennettujen työkaluterästen kanssa, valitsemasi CNC-päätyjyrsimen teräkäsien lukumäärä vaikuttaa suoraan tuloksiisi. Epäsovitteisuus CNC-päätyjyrsimen teräkäsien lukumäärän ja työkappaleen materiaalin välillä voi aiheuttaa huonon lastunpoiston, liiallisen lämpötilan nousun, ennenaikaisen työkalun kulumisen tai hyväksymättömän pinnanlaadun. Ymmärtäminen, miten CNC-päätyjyrsimen teräkäsien lukumäärä on sopeutettava tiettyyn sovellukseen, on tehokkaan ja tarkan CNC-jyrsinnän perusta.
Kuinka CNC-päätyjyrsimen teräkäsien lukumäärä vaikuttaa lastunpoistoon
Teräkäsgeometrian rooli materiaalin poistossa
CNC-päätyhakkaajan terälehtien lukumäärä määrittää suoraan jokaisen leikkuuterän välillä olevan tilan lastujen poistamiseen. Kun CNC-päätyhakkaajan terälehtien lukumäärä on alhainen, esimerkiksi kahden terälehtisen suunnittelun tapauksessa, uran leveys terälehtien välillä on suurempi. Tämä suurempi ura mahdollistaa lastujen vapaimman poistumisen leikkuualueelta, mikä on erityisen tärkeää pehmeissä, liukkaissa tai suuria lastumääriä tuottavissa materiaaleissa. Alhainen CNC-päätyhakkaajan terälehtien lukumäärä estää lastujen uudelleenleikkaamista, mikä muuten tukkisi työkalun ja vaurioittaisi työkappaleen.
Toisaalta korkea CNC-päätyhakkaajan terämaara, kuten 4-teräinen tai sitä korkeampi konfiguraatio, vähentää leikkuuterien välistä tilaa. Tämä kapeampi puristusaukko rajoittaa lastujen poistoa, mikä tekee korkeateräisen CNC-päätyhakkaajan vähemmän sopivaksi materiaaleihin, jotka tuottavat pitkiä ja kuidullisia lastuja. Kapeamman puristusaukon ansiosta kuitenkin useampi leikkuutera on yhtä aikaa kosketuksissa materiaalin kanssa, mikä mahdollistaa tarkemman pinnanlaadun ja suuremman jäykkyyden. CNC-päätyhakkaajan terämaaran sovittaminen käsiteltävän materiaalin lastukkuuden ominaisuuksiin on olennaista johdonmukaisen suorituskyvyn saavuttamiseksi.
Lastukkuuden laskelmat ja terämaara
Kunkin terän kipinän syvyys on kääntäen verrannollinen CNC-päätytäytteen teräslukumäärään, kun syöttönopeus pysyy vakiona. Kun CNC-päätytäytteen teräslukumäärä kasvaa, kunkin terän kipinän syvyys pienenee samalla syöttönopeudella. Tämä tarkoittaa, että käyttäjien, jotka käyttävät korkeateräistä CNC-päätytäytettä, on usein lisättävä syöttönopeutta säilyttääkseen tuottavan kipinän paksuuden ja varmistaakseen, että jokainen terä leikkaa eikä kitkaa. Kitka kiihdyttää kulumista ja aiheuttaa ylimääräistä lämpöä, joten CNC-päätytäytteen teräslukumäärän ja syöttönopeuden välisten vuorovaikutusten ymmärtäminen on ratkaisevan tärkeää sekä työkalun keston että osan laadun kannalta.
CNC-päätytäytteen teräslukumäärän sovittaminen materiaalilajiin
Pehmeät ja ei-rautaiset materiaalit
Alumiinille, messinkille, muoveille ja muille ei-ferromagneettisille tai pehmeille materiaaleille suositellaan yleensä 2- tai 3-sivuisia CNC-päätyporakärkiä. Alhainen CNC-päätyporakärjen sivumäärä tarjoaa riittävän suuren lastunpoiston tilan, mikä estää lastujen tiukkenemisen – yleisen vian ilmenemismuodon alumiinin porauksessa. Alumiini tuottaa suuria ja pehmeitä lastuja, jotka tarvitsevat nopeaa poistumistilaa. Kaksisivuinen CNC-päätyporakärki antaa jokaiselle lastulle riittävästi tilaa ja mahdollistaa korkeammat työnopeudet ilman lämmön kertymistä. Monet suuritehoiset alumiinin koneistusoperaatiot perustuvat tähän CNC-päätyporakärjen sivumäärään, jotta voidaan säilyttää kovatasoiset materiaalinpoiston nopeudet.
Yhdistelmäaineille ja tietyille muoveille suositellaan usein myös 2-sivuisia CNC-päätyporakoneita, koska nämä materiaalit voivat halkeilla kerroksittain tai sulaa, kun leikkausalueelle kertyy liikaa lämpöä. Tässä tapauksessa CNC-päätyporakoneen sivujen lukumäärän valinta ei liity ainoastaan lastunpoiston tehostamiseen, vaan myös leikkausreunan lämpökuorman hallintaan. Oikean CNC-päätyporakoneen sivujen lukumäärän käyttö estää pinnan vaurioitumisen ja pidentää työkalun käyttöikää näissä sovelluksissa.
Kovat ja rautapitoiset materiaalit
Kun työstetään teräksiä, ruostumattomia teräksiä, valurautaa tai kovennettuja seoksia, 4-sivuisen tai useamman sivun CNC-päätyporakärjen valinta on yleensä oikea. Suurempi CNC-päätyporakärjen sivumäärä tarjoaa enemmän leikkuureunoja, jotka ovat kosketuksissa työkappaleen kanssa, jolloin leikkuuvoimat jakautuvat ja värähtely vähenee. Kovan materiaalin leikkuuksissa muodostuvat pienet ja hauraat puristusjätteet eivät vaadi pehmeille materiaaleille tarkoitettua suurta puristusjätteen tilaa, joten korkean CNC-päätyporakärjen sivumäärän aiheuttama kapeampi puristusjätteen poistotila ei ole rajoitus. Nelisivuisen CNC-päätyporakärjen käyttö parantaa myös ferroksen osien pinnanlaatua, koska kierroksella tapahtuu enemmän leikkuukertoja.
Kovettuneen teräksen viimeistelyssä 5- tai 6-sivuisella CNC-päätyporakärjellä saavutetaan erinomainen pinnanlaatu. Korkeampi CNC-päätyporakärjen sivumäärä mahdollistaa kevyempien purkauksien käytön kunkin hammasvaiheen kohdalla korkeilla pyörintänopeuksilla, mikä vähentää taipumista ja parantaa mitallista tarkkuutta. Tarkkuustehdasten, jotka valmistavat muottityhjiöitä, muottikappaleita tai ilmailukomponentteja, valinta on usein korkea CNC-päätyporakärjen sivumäärä juuri tästä syystä.
Sovellustilanteet, jotka määrittävät optimaalisen sivumäärän
Karjaus vs. viimeistelyoperaatiot
Karjausvaiheissa, joissa tavoitteena on suurin mahdollinen materiaalin poisto, CNC-päätyporakärjen sivumäärä pidetään usein alhaisena varmistaakseen lastujen poistumisen ja mahdollistaakseen kovia leikkaussyviä. 2- tai 3-sivuisella CNC-päätyporakärjellä voidaan käsitellä karjausvaiheessa syntyviä suuria lastumääriä ilman tukkoitumisia. Alhaisen CNC-päätyporakärjen sivumäärän suuri lastunvarasto toimii luonnollisena turvavarmana kovissa leikkauksissa, tarjoamalla lastuille selkeän reitin pois leikkausalueelta.
Tarkkoja viimeistelykäyntejä, joissa vaaditaan tiukkoja toleransseja ja sileitä pintoja, korkeampi CNC-päätyporakärjen teräslukumäärä on edullinen. Neliteräinen CNC-päätyporakärki on monikäyttöinen vaihtoehto teräksen viimeistelyyn, koska se tasapainottaa lastun poistokykyä ja pintalaatua. Erittäin hienojen pintojen saavuttamiseksi käyttäjät voivat siirtyä viisi- tai kuusiteräiseen CNC-päätyporakärkeen, jotta pinnan karheus voidaan vähentää mahdollisimman pieneksi. Viimeistelyyn tarkoitetun CNC-päätyporakärjen teräslukumäärän valinnassa on aina otettava huomioon yhdessä käsittelykeskuksen pyörähdysnopeuden mahdollisuudet, työkalun jäykkyys ja työkappaleen materiaalin kovuus.
Uurien poraus ja reunaporaus
Uurien poraus on yksi vaativimmista sovelluksista, kun päätetään CNC-porakärjen terästen lukumäärästä, koska lastut on poistettava kapeasta tilasta. 2-teräinen CNC-porakärki on usein suositeltavin syvien urien poraukseen alumiinissa, kun taas 3- tai 4-teräinen CNC-porakärki soveltuu paremmin pienemmille urille teräksessä. Reunaporauksessa lastujen poistuminen on helpompaa, joten korkeampaa CNC-porakärjen terästen lukumäärää voidaan käyttää ilman lastujen tiukkenemisen riskiä. Tarkka leikkausgeometrian tunteminen on yhtä tärkeää kuin työstettävän materiaalin tunteminen, kun valitaan parhaiten sopiva CNC-porakärjen terästen lukumäärä.
UKK
Mikä on yleisin CNC-porakärjen terästen lukumäärä yleiseen teräksen koneistukseen?
4-teräinen CNC-porakärki on yleisimmin käytetty vaihtoehto yleiseen teräksen koneistukseen. Se tasapainottaa tehokkaasti lastujen poistoa, pinnanlaatua ja työkalun jäykkyyttä laajalla alueella eri teräslaatuja ja leikkausolosuhteita.
Voinko käyttää korkeaa CNC-porakärjen terästen lukumäärää alumiinissa?
Korkean CNC-päätyhakkaajan teräslukumäärän käyttö alumiinilla ei yleensä suositella, koska pienempi lastunvarastotila aiheuttaa lastujen puristumisen ja uudelleenleikkaamisen, mikä johtaa työkalun vaurioitumiseen ja huonoon pinnanlaatuun. 2- tai 3-teräinen CNC-päätyhakkaaja soveltuu paljon paremmin alumiinisovelluksiin.
Antaako aina korkeampi CNC-päätyhakkaajan teräslukumäärä paremman pinnanlaadun?
Korkeampi CNC-päätyhakkaajan teräslukumäärä parantaa yleensä pinnanlaatua kovilla materiaaleilla sopivilla leikkausparametreilla, mutta se ei ole yleisesti ottaen parempi ratkaisu. Pehmeillä tai kitkerillä materiaaleilla korkea CNC-päätyhakkaajan teräslukumäärä voi heikentää pinnanlaatua lastujen puristumisen vuoksi. Parhaan CNC-päätyhakkaajan teräslukumäärän valinta pinnanlaadun kannalta riippuu materiaalista, leikkausnopeudesta ja syvyysleikkauksesta yhdessä.
