
 EN
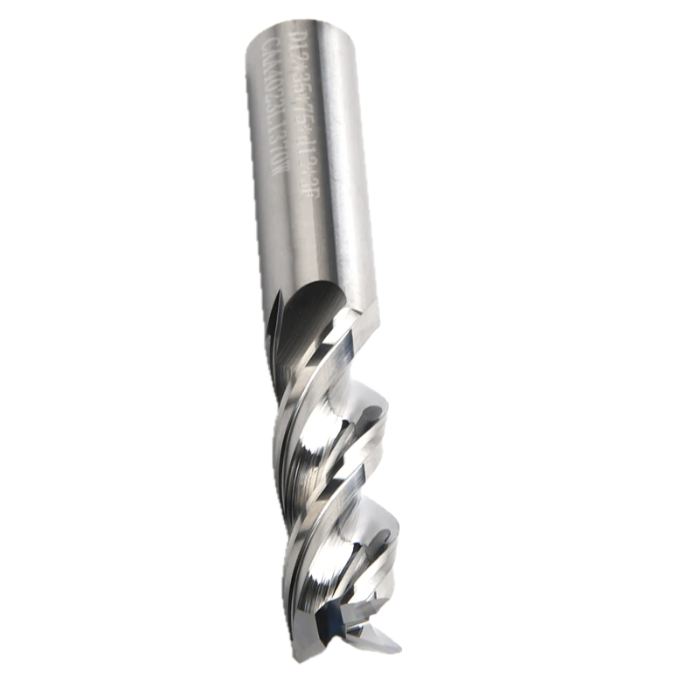
Memilih yang tepat Jumlah alur (flute count) mata pahat CNC merupakan salah satu keputusan paling penting yang diambil oleh seorang tukang mesin atau insinyur pengadaan sebelum memulai operasi frais. Jumlah alur (flute count) pada end mill CNC menentukan seberapa agresif alat tersebut memotong, seberapa baik serbuk hasil pemotongan (chip) dievakuasi, serta kualitas hasil akhir permukaan (surface finish) yang dapat dicapai. Banyak operator meremehkan seberapa besar pengaruh jumlah alur (flute count) end mill CNC terhadap waktu siklus, masa pakai alat, dan biaya keseluruhan proses pemesinan.

Baik Anda bekerja dengan paduan aluminium yang lunak maupun baja perkakas yang telah dikeraskan, jumlah alur (flute count) end mill CNC yang Anda pilih akan secara langsung memengaruhi hasil kerja Anda. Ketidaksesuaian antara jumlah alur (flute count) end mill CNC dan material benda kerja dapat menyebabkan evakuasi serbuk hasil pemotongan (chip) yang buruk, penumpukan panas berlebih, keausan alat yang prematur, atau hasil akhir permukaan (surface finish) yang tidak dapat diterima. Memahami cara menyesuaikan jumlah alur (flute count) end mill CNC dengan aplikasi spesifik Anda merupakan dasar bagi pemesinan CNC yang efisien dan presisi.
Bagaimana Jumlah Alur (Flute Count) End Mill CNC Mempengaruhi Evakuasi Serbuk Hasil Pemotongan (Chip)
Peran Geometri Alur (Flute Geometry) dalam Penghilangan Material
Jumlah alur (flute) pada mata bor CNC secara langsung mengatur ruang yang tersedia di antara masing-masing tepi pemotong untuk pengeluaran serbuk potong (chip). Ketika jumlah alur pada mata bor CNC rendah—misalnya desain ber-alur dua (2-flute)—maka lekukan (gullet) di antara alur menjadi lebih besar. Lekukan yang lebih besar ini memungkinkan serbuk potong keluar dari zona pemotongan secara lebih bebas, yang terutama penting saat memproses bahan lunak, lengket, atau bahan yang menghasilkan volume serbuk potong tinggi. Jumlah alur yang rendah pada mata bor CNC mencegah terjadinya pemotongan ulang terhadap serbuk potong, yang jika tidak dicegah dapat menyumbat alat dan merusak benda kerja.
Sebaliknya, jumlah alur (flute) pada end mill CNC yang tinggi, seperti konfigurasi 4 alur atau lebih, mengurangi ruang antar tepi pemotong. Alur (gullet) yang lebih sempit ini membatasi kapasitas pengeluaran serpihan (chip), sehingga end mill CNC dengan jumlah alur tinggi menjadi kurang cocok untuk bahan-bahan yang menghasilkan serpihan panjang dan lentur. Namun, alur yang lebih sempit juga berarti lebih banyak tepi pemotong bersentuhan secara bersamaan dengan bahan, sehingga menghasilkan permukaan akhir yang lebih halus dan kekakuan yang lebih besar. Menyesuaikan jumlah alur end mill CNC dengan karakteristik beban serpihan (chip load) dari bahan yang digunakan sangat penting untuk mencapai kinerja yang konsisten.
Perhitungan Beban Serpihan (Chip Load) dan Jumlah Alur (Flute Count)
Beban chip per gigi berbanding terbalik dengan jumlah alur (flute) pada end mill CNC ketika laju pemakanan (feed rate) tetap konstan. Semakin tinggi jumlah alur (flute) pada end mill CNC, semakin kecil beban chip per alur pada laju pemakanan yang sama. Artinya, operator yang menggunakan end mill CNC dengan jumlah alur (flute) tinggi sering kali harus meningkatkan laju pemakanan untuk mempertahankan ketebalan chip yang produktif, sehingga setiap alur benar-benar melakukan pemotongan alih-alih menggosok. Menggosok mempercepat keausan dan menghasilkan panas berlebih, sehingga memahami interaksi antara jumlah alur (flute) end mill CNC dan laju pemakanan sangat penting baik untuk umur alat maupun kualitas komponen.
Menyesuaikan Jumlah Alur (Flute) End Mill CNC dengan Jenis Material
Material Lunak dan Non-Besi
Untuk aluminium, kuningan, plastik, dan bahan non-ferro atau lunak lainnya, jumlah alur (flute) pada freis ujung CNC dua atau tiga alur umumnya direkomendasikan. Ruang pembuangan serbuk potong (chip clearance) yang luas yang ditawarkan oleh freis ujung CNC berjumlah alur rendah mencegah penumpukan serbuk potong—yang merupakan salah satu modus kegagalan umum dalam proses frais aluminium. Aluminium menghasilkan serbuk potong berukuran besar dan lunak yang memerlukan ruang cukup untuk keluar secara cepat. Freis ujung CNC dua alur memberikan ruang yang memadai bagi setiap serbuk potong serta memungkinkan penggunaan kecepatan pemotongan lebih tinggi tanpa akumulasi panas. Banyak operasi permesinan aluminium bervolume tinggi mengandalkan jumlah alur freis ujung CNC ini untuk mempertahankan laju penghilangan material yang agresif.
Untuk bahan komposit dan beberapa jenis plastik, jumlah flute (alur) pada mata bor CNC berjenis end mill dengan 2 flute juga sering dipilih karena bahan-bahan ini dapat mengalami delaminasi atau meleleh ketika panas berlebih terakumulasi. Pemilihan jumlah flute pada mata bor CNC di sini bukan hanya terkait dengan pengeluaran serpihan (chip clearance), tetapi juga terkait dengan pengelolaan beban termal di tepi pemotong. Penggunaan jumlah flute yang tepat pada mata bor CNC mencegah kerusakan permukaan dan memperpanjang masa pakai alat dalam aplikasi-aplikasi ini.
Bahan Keras dan Ferro
Saat mengolah baja, baja tahan karat, besi cor, atau paduan keras, jumlah alur (flute) pada mata bor CNC empat alur atau lebih umumnya merupakan pilihan yang tepat. Jumlah alur (flute) yang lebih tinggi pada mata bor CNC memberikan lebih banyak tepi pemotong yang bersentuhan dengan benda kerja, sehingga mendistribusikan gaya pemotongan dan mengurangi getaran. Bahan-bahan keras menghasilkan serpihan kecil dan rapuh yang tidak memerlukan ruang pembuangan serpihan (gullet) besar seperti pada bahan lunak; oleh karena itu, ruang pembuangan serpihan yang lebih sempit pada mata bor CNC berjumlah alur (flute) tinggi bukanlah suatu keterbatasan. Jumlah alur (flute) empat pada mata bor CNC juga meningkatkan hasil akhir permukaan pada komponen ferrous karena jumlah lintasan pemotongan per putaran menjadi lebih banyak.
Dalam operasi finishing pada baja keras, jumlah flute (alur) pada end mill CNC dengan 5 atau 6 flute dapat menghasilkan kualitas permukaan yang sangat halus. Jumlah flute end mill CNC yang lebih tinggi memungkinkan beban chip per gigi yang lebih ringan pada kecepatan spindle tinggi, sehingga mengurangi lendutan dan meningkatkan akurasi dimensi. Bengkel presisi yang memproduksi rongga cetakan, die, atau komponen aerospace secara rutin memilih end mill CNC dengan jumlah flute tinggi karena alasan ini.
Skenario Aplikasi yang Menentukan Jumlah Flute Terbaik
Operasi Roughing versus Finishing
Pada operasi roughing, di mana tujuannya adalah penghilangan material maksimal, jumlah flute end mill CNC umumnya dibuat lebih rendah untuk menjaga kelancaran pembuangan chip serta memungkinkan kedalaman pemotongan yang agresif. End mill CNC dengan 2 atau 3 flute mampu menangani volume chip tinggi yang dihasilkan selama proses roughing tanpa tersumbat. Ruang gullet (rongga chip) yang besar pada end mill CNC dengan jumlah flute rendah berfungsi sebagai margin keamanan alami selama pemotongan berat, memberikan jalur yang jelas bagi chip untuk keluar dari zona pemotongan.
Untuk proses akhir di mana toleransi ketat dan permukaan halus diperlukan, jumlah alur (flute) pada end mill CNC yang lebih tinggi menjadi menguntungkan. Jumlah alur (flute) end mill CNC 4-alur merupakan pilihan serba guna untuk operasi finishing pada baja karena menyeimbangkan pengeluaran tatal (chip clearance) dengan kualitas permukaan. Untuk hasil akhir yang sangat halus, operator dapat beralih ke end mill CNC dengan jumlah alur (flute) 5 atau 6 untuk meminimalkan kekasaran permukaan. Pemilihan jumlah alur (flute) end mill CNC untuk operasi finishing harus selalu mempertimbangkan secara bersamaan kemampuan kecepatan spindle, kekakuan alat, dan kekerasan bahan benda kerja.
Pembuatan Alur (Slot Milling) dan Pembuatan Permukaan Samping (Peripheral Milling)
Penggurdi alur merupakan salah satu aplikasi paling menuntut dalam menentukan jumlah flute pada mata bor CNC karena serbuk harus dievakuasi dari ruang terbatas. Jumlah flute mata bor CNC 2-flute sering dipilih untuk penggurdi alur dalam pada aluminium, sedangkan jumlah flute 3-flute atau 4-flute lebih cocok untuk alur dangkal pada baja. Sebaliknya, penggurdi perifer memungkinkan serbuk keluar lebih mudah, sehingga jumlah flute mata bor CNC yang lebih tinggi dapat digunakan tanpa risiko penumpukan serbuk. Memahami geometri spesifik dari pemotongan Anda sama pentingnya dengan bahan yang diproses saat memilih jumlah flute mata bor CNC yang paling tepat.
Pertanyaan yang Sering Diajukan
Berapa jumlah flute mata bor CNC yang paling umum digunakan untuk pemesinan baja secara umum?
Jumlah flute mata bor CNC 4-flute merupakan pilihan yang paling banyak digunakan untuk pemesinan baja secara umum. Jenis ini menyeimbangkan dengan efektif antara kemampuan evakuasi serbuk, kualitas hasil permukaan, dan kekakuan alat di berbagai jenis paduan baja serta kondisi pemotongan.
Apakah saya boleh menggunakan jumlah flute mata bor CNC yang tinggi pada aluminium?
Menggunakan freis ujung CNC dengan jumlah alur (flute) tinggi pada aluminium umumnya tidak direkomendasikan karena ruang gullet yang lebih kecil menyebabkan serbuk terkumpul dan terpotong ulang, sehingga menimbulkan kerusakan alat dan kualitas permukaan yang buruk. Freis ujung CNC dengan jumlah alur 2 atau 3 jauh lebih cocok untuk aplikasi pada aluminium.
Apakah jumlah alur (flute) freis ujung CNC yang lebih tinggi selalu menghasilkan hasil permukaan yang lebih baik?
Jumlah alur (flute) freis ujung CNC yang lebih tinggi cenderung memperbaiki hasil permukaan pada material keras dengan parameter pemotongan yang tepat, namun hal ini tidak berlaku secara universal. Pada material lunak atau lengket, jumlah alur freis ujung CNC yang tinggi justru dapat memburuk hasil permukaan akibat penumpukan serbuk. Jumlah alur freis ujung CNC terbaik untuk hasil permukaan bergantung pada jenis material, kecepatan pemotongan, dan kedalaman pemotongan secara bersamaan.
