
 EN
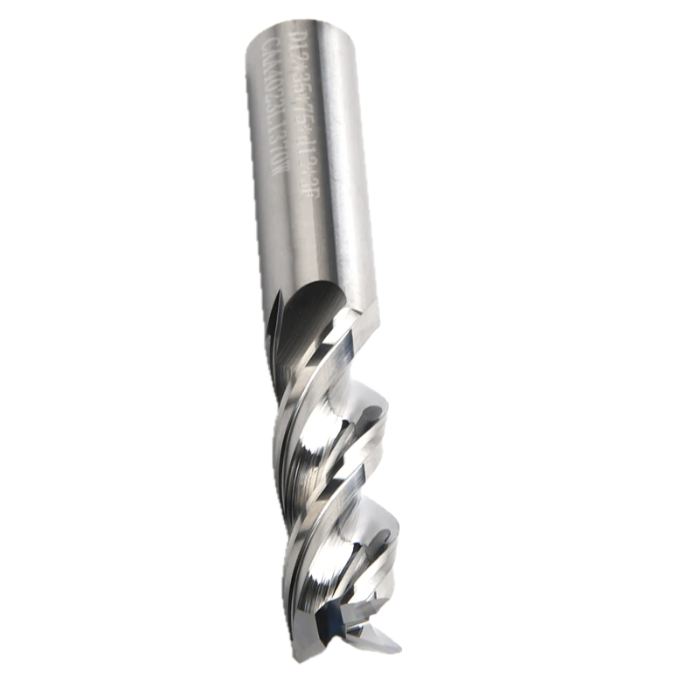
Избор на правилния Брой канали на CNC фреза е едно от най-важните решения, които един фрезист или инженер по набавки взема преди започване на фрезова операция. Броят на канавките на CNC фрезата определя колко агресивно инструментът ряза, колко добре се извършва отвеждането на стружката и какво качество на повърхностния финиш може да се постигне. Много оператори недооценяват колко силно броят на канавките на CNC фрезата влияе върху цикълното време, живота на инструмента и общата себестойност на обработката.

Независимо дали работите с меки алуминиеви сплави или с твърди инструментални стомани, избраният от вас брой на канавките на CNC фрезата ще повлияе директно върху резултатите. Несъответствието между броя на канавките на CNC фрезата и материала на заготовката може да доведе до лошо отвеждане на стружката, излишно натрупване на топлина, преждевременно износване на инструмента или неприемлив повърхностен финиш. Разбирането как да съгласувате броя на канавките на CNC фрезата с конкретното приложение е основата на ефективното и прецизно CNC фрезоване.
Как броят на канавките на CNC фрезата влияе върху отвеждането на стружката
Ролята на геометрията на канавките при отнемане на материал
Броят на канавките на фрезата с ЧПУ директно определя пространството, налично между всяка режеща ръб за отвеждане на стружките. Когато броят на канавките на фрезата с ЧПУ е нисък, например при конструкция с 2 канавки, гърлото между канавките е по-голямо. Това по-голямо гърло позволява на стружките да напускат зоната на рязане по-свободно, което е особено важно при меки, лепкави или материали с висок обем на стружките. Ниският брой канавки на фрезата с ЧПУ предотвратява повторното рязане на стружките, които иначе биха запушили инструмента и повредили заготовката.
Обратно, голям брой резци на фрезата за ЧПУ, като например 4-рязка или по-висока конфигурация, намалява пространството между резците. Това по-тясно канавче ограничава отвеждането на стружките, поради което фрезата за ЧПУ с голям брой резци е по-малко подходяща за материали, които образуват дълги и влакнести стружки. Въпреки това по-тясното канавче означава, че повече резци са в контакт с материала едновременно, което позволява по-фини повърхности и по-голяма устойчивост. Изборът на броя резци на фрезата за ЧПУ според характеристиките на стружката за вашия материал е от съществено значение за последователна производителност.
Изчисления на стружката и брой резци
Натоварването на фрезата на зъб е обратно пропорционално на броя на канавките на фрезата за ЧПУ при постоянна скорост на подаване. Когато броят на канавките на фрезата за ЧПУ се увеличава, натоварването на фрезата на канавка намалява при една и съща скорост на подаване. Това означава, че операторите, използващи фрези за ЧПУ с голям брой канавки, често трябва да увеличат скоростта на подаване, за да запазят продуктивна дебелина на стружката и да гарантират, че всяка канавка ряза, а не трие. Триенето ускорява износването и генерира излишно топлинно напрежение, затова разбирането как броят на канавките на фрезата за ЧПУ взаимодейства със скоростта на подаване е от критично значение както за продължителността на живота на инструмента, така и за качеството на детайлите.
Съгласуване на броя на канавките на фрезата за ЧПУ с типа материал
Меки и немагнитни материали
За алуминий, латун и пластмаси, както и за други немагнитни или меки материали, обикновено се препоръчва брой на фрезите за CNC с 2 или 3 реза. Обилното пространство за отвеждане на стружките, което осигурява нисък брой резове на фрезата за CNC, предотвратява натрупването на стружки – често срещан режим на повреда при фрезоване на алуминий. Алуминият образува големи и меки стружки, които изискват достатъчно място за бързо извеждане. Фрезата за CNC с 2 реза предоставя на всяка стружка достатъчно пространство и позволява по-високи скорости без натрупване на топлина. Много операции по машинна обработка на алуминий в голям обем разчитат на този брой резове на фрезата за CNC, за да поддържат агресивни темпове на премахване на материал.
За композитни материали и определени пластмаси често се предпочита фреза за ЧПУ с 2 резца, тъй като тези материали могат да се разслоят или да се стопят при натрупване на излишна топлина. Изборът на броя резци на фрезата за ЧПУ в този случай не е свързан само с отвеждането на стружките, но и с управлението на термичната нагрузка в зоната на рязане. Използването на фреза за ЧПУ с подходящ брой резци предотвратява повреди по повърхността и удължава срока на експлоатация на инструмента в тези приложения.
Твърди и феритни материали
При обработката на стомани, неръждаеми стомани, чугун или твърди сплави обикновено е подходящ избор фреза за ЧПУ с 4 или повече резци. Увеличеният брой резци на фрезата за ЧПУ осигурява повече режещи ръбове в контакт с заготовката, което разпределя режещите сили и намалява вибрациите. Твърдите материали образуват малки и крехки стружки, които не изискват големи канали за отвеждане на стружките, необходими при обработка на меки материали; затова по-тясното пространство за отвеждане на стружките при фреза за ЧПУ с по-висок брой резци не е ограничение. Фрезата за ЧПУ с 4 резци също подобрява повърхностната шлифовка на феритни детайли, тъй като на всяка оборотна единица се извършват повече режещи прохода.
При завършващи операции върху закалена стомана броят на фрезите на CNC фреза с 5 или 6 фрези може да осигури изключително фината повърхностна качество. По-високият брой фрези на CNC фреза позволява по-леки стружкови натоварвания на зъб при високи скорости на шпиндела, което намалява отклонението и подобрява размерната точност. Прецизните цехове, които произвеждат форми за кухини, матрици или аерокосмически компоненти, редовно избират CNC фрези с висок брой фрези поради тази причина.
Сценарии на приложение, които определят най-подходящия брой фрези
Груба обработка срещу завършваща обработка
При грубите проходи, когато целта е максималното премахване на материал, броят на фрезите на CNC фреза често се поддържа по-нисък, за да се осигури добра отводняване на стружката и да се позволят агресивни дълбочини на рязане. CNC фреза с 2 или 3 фрези успешно справя големите обеми стружка, генерирани по време на грубата обработка, без да се запушва. Голямата стружкова камера при CNC фреза с нисък брой фрези действа като естествена мярка за безопасност при тежки резове, като осигурява ясна пътека за отвеждане на стружката от зоната на рязане.
За завършващите проходи, при които са необходими тесни допуски и гладки повърхности, по-голям брой фрезови зъбци на CNC фреза става предимство. Фреза с 4 зъбца е универсален избор за завършващи операции върху стомана, тъй като осигурява баланс между отвеждането на стружката и качеството на повърхността. За много фини завършващи обработки операторите могат да използват фреза с 5 или 6 зъбца, за да се минимизира неравността на повърхността. При избора на броя зъбци на CNC фреза за завършващи операции винаги трябва да се вземат предвид заедно възможностите на шпиндела по отношение на скоростта, жесткостта на инструмента и твърдостта на обработваната заготовка.
Фрезоване на пазове и периферно фрезоване
Фрезоването на пазове е едно от най-изискващите приложения за вземане на решение относно броя на резците на фрезата за ЧПУ, тъй като стружките трябва да се извеждат от ограничено пространство. За дълбоко фрезоване на пазове в алуминий често се предпочита фреза за ЧПУ с 2 резци, докато за по-плитки пазове в стомана са подходящи фрези за ЧПУ с 3 или 4 резци. При периферното фрезоване, напротив, стружките могат да се извеждат по-лесно, така че може да се използва фреза за ЧПУ с по-висок брой резци, без риск от задръстване със стружки. Разбирането на конкретната геометрия на вашата резка е толкова важно, колкото и материала, когато се взема решение за оптималния брой резци на фрезата за ЧПУ.
Често задавани въпроси
Какъв е най-често срещаният брой резци на фреза за ЧПУ за обща обработка на стомана?
Фрезата за ЧПУ с 4 резци е най-широко използваният вариант за обща обработка на стомана. Тя осигурява добър баланс между отвеждане на стружките, качество на повърхността и устойчивост на инструмента при широк спектър от стоманени сплави и режими на рязане.
Мога ли да използвам фреза за ЧПУ с висок брой резци за обработка на алуминий?
Използването на фреза с висок брой резци за CNC обработка на алуминий обикновено не се препоръчва, тъй като намаленото пространство за отвеждане на стружката води до натрупване и повторно рязане на стружката, което предизвиква повреда на инструмента и лошо качество на повърхността. Фреза с 2 или 3 резци за CNC обработка е значително по-подходяща за обработка на алуминий.
По-високият брой резци на CNC фрезата винаги ли осигурява по-добра крайна повърхност?
По-високият брой резци на CNC фрезата обикновено подобрява крайната повърхност при обработка на твърди материали при подходящи режещи параметри, но не е универсално по-добър. При меки или лепкави материали по-високият брой резци може да влоши крайната повърхност поради натрупване на стружката. Оптималният брой резци на CNC фрезата за постигане на добра крайна повърхност зависи от материала, скоростта на рязане и дълбочината на рязане.
