
 EN
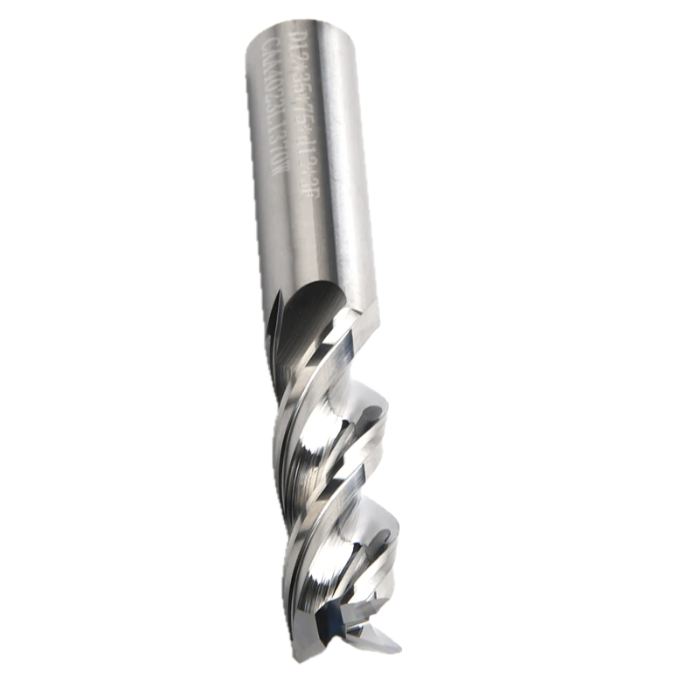
Wybór właściwego Liczba rowków freza CNC jest jednym z najważniejszych decyzji, jakie podejmuje frezarka lub inżynier ds. zakupów przed rozpoczęciem operacji frezowania. Liczba rowków freza CNC określa, jak intensywnie narzędzie skrawa, jak dobrze usuwane są wióry oraz jakiej jakości powierzchni można osiągnąć. Wielu operatorów nie docenia wpływu liczby rowków freza CNC na czas cyklu, trwałość narzędzia oraz ogólny koszt obróbki.

Nie ma znaczenia, czy pracujesz z miękkimi stopami aluminium, czy ze stali narzędziowej w stanie hartowanym – liczba rowków wybranego freza CNC będzie miała bezpośredni wpływ na uzyskane rezultaty. Niezgodność między liczbą rowków freza CNC a materiałem obrabianego przedmiotu może prowadzić do złej eliminacji wiórów, nadmiernego nagrzewania się, przyspieszonego zużycia narzędzia lub nieakceptowalnej jakości powierzchni. Zrozumienie, jak dopasować liczbę rowków freza CNC do konkretnego zastosowania, stanowi podstawę efektywnego i precyzyjnego frezowania CNC.
Wpływ liczby rowków freza CNC na usuwanie wiórów
Rola geometrii rowków w usuwaniu materiału
Liczba rowków frezarki CNC bezpośrednio określa przestrzeń dostępną pomiędzy poszczególnymi krawędziami skrawającymi do usuwania wiórków. Gdy liczba rowków frezarki CNC jest niska, np. w przypadku frezarki dwurównowej, żłóbek między rowkami jest większy. Ten większy żłóbek umożliwia swobodniejsze odprowadzanie wiórków ze strefy skrawania, co ma szczególne znaczenie przy obróbce miękkich, lepkich lub generujących duże ilości wiórków materiałów. Niska liczba rowków frezarki CNC zapobiega ponownemu skrawaniu wiórków, które w przeciwnym razie mogłyby zablokować narzędzie i uszkodzić przedmiot obrabiany.
Z drugiej strony duża liczba ostrzy frezarki CNC, np. 4 lub więcej, zmniejsza przestrzeń między krawędziami tnącymi. Węższy żłobek ogranicza odprowadzanie wiórków, przez co frezarka CNC o dużej liczbie ostrzy jest mniej odpowiednia do obróbki materiałów generujących długie, ciągliwe wiórki. Jednak mniejszy żłobek oznacza również, że większa liczba krawędzi tnących znajduje się jednocześnie w kontakcie z materiałem, co umożliwia uzyskanie wyższej jakości powierzchni oraz zwiększa sztywność narzędzia. Dostosowanie liczby ostrzy frezarki CNC do charakterystyki obciążenia wiórkami danego materiału jest kluczowe dla uzyskania spójnych wyników.
Obliczenia obciążenia wiórkami i liczba ostrzy
Obciążenie frezarki na ząbek jest odwrotnie proporcjonalne do liczby łopatek frezarki CNC przy stałej prędkości posuwu. Wraz ze wzrostem liczby łopatek frezarki CNC obciążenie na każdą łopatkę maleje przy tej samej prędkości posuwu. Oznacza to, że operatorzy korzystający z frezarek CNC o dużej liczbie łopatek muszą często zwiększać prędkość posuwu, aby utrzymać produktywną grubość wiórków, zapewniając, że każda łopatka tnąca rzeczywiście cięła, a nie tarcie. Tarcie przyspiesza zużycie narzędzia i generuje nadmiar ciepła, dlatego zrozumienie, jak liczba łopatek frezarki CNC oddziałuje na prędkość posuwu, jest kluczowe zarówno dla trwałości narzędzia, jak i jakości obrabianych części.
Dobór liczby łopatek frezarki CNC do rodzaju materiału
Materiały miękkie i nieżelazne
Dla aluminium, mosiądzu, tworzyw sztucznych oraz innych materiałów nieżelaznych lub miękkich zalecana jest ogólnie frezarka CNC z 2 lub 3 ostrzami. Obfita przestrzeń na wiórkę zapewniana przez niską liczbę ostrzy frezarki CNC zapobiega zatkania się frezarki – najczęstszemu powodowi uszkodzenia podczas frezowania aluminium. Aluminium generuje duże, miękkie wiórki, które wymagają wystarczającej przestrzeni do szybkiego odprowadzania. Frezarka CNC z 2 ostrzami zapewnia każdemu wiórkowi odpowiednią przestrzeń i umożliwia stosowanie wyższych prędkości bez nagromadzania ciepła. Wielu producentów przemysłowych wykonujących masowe obróbki aluminium polega na tej liczbie ostrzy frezarki CNC, aby utrzymać wysokie tempo usuwania materiału.
Dla materiałów kompozytowych oraz niektórych tworzyw sztucznych preferuje się również frez do obróbki CNC z dwoma ostrzami, ponieważ materiały te mogą ulec odwarstwieniu lub stopieniu w wyniku nadmiernego nagrzewania. Wybór liczby ostrzy freza do obróbki CNC nie dotyczy tu wyłącznie usuwania wiórków, lecz także zarządzania obciążeniem cieplnym na krawędzi skrawającej. Zastosowanie odpowiedniej liczby ostrzy freza do obróbki CNC zapobiega uszkodzeniom powierzchni i wydłuża żywotność narzędzia w tych zastosowaniach.
Materiały twarde i żelazne
Podczas obróbki stali, stali nierdzewnej, żeliwa lub stopów hartowanych odpowiednim wyborem jest zwykle frez do CNC z czterema lub większą liczbą ostrzy. Zwiększenie liczby ostrzy frezu do CNC zapewnia więcej krawędzi skrawających w kontakcie z przedmiotem obrabianym, co rozprasza siły skrawania i zmniejsza wibracje. Twarde materiały generują małe, kruche wióry, które nie wymagają dużych komór wiórowych potrzebnych przy miękkich materiałach, dlatego mniejsza przestrzeń na wióry przy frezach do CNC o dużej liczbie ostrzy nie stanowi ograniczenia. Frez do CNC z czterema ostrzami poprawia również jakość powierzchni części żelaznych, ponieważ na jednym obrocie występuje więcej przejść skrawających.
W operacjach wykańczających na stali hartowanej liczba łopatek frezów czołowych CNC wynosząca 5 lub 6 zapewnia wyjątkowo wysoką jakość powierzchni. Większa liczba łopatek frezu czołowego CNC pozwala na mniejsze obciążenie wiórkowe każdego zęba przy wysokich prędkościach wrzeciona, co zmniejsza ugięcie narzędzia i poprawia dokładność wymiarową. Przedsiebiorstwa precyzyjne produkujące wnęki form, matryce lub elementy do przemysłu lotniczego wybierają zazwyczaj frezy o dużej liczbie łopatek właśnie z tego powodu.
Scenariusze zastosowania decydujące o optymalnej liczbie łopatek
Operacje roughing (obróbka wstępna) vs. operacje finishing (obróbka wykańczająca)
W przebiegach roughing, których celem jest maksymalne usuwanie materiału, liczba łopatek frezu czołowego CNC jest zwykle utrzymywana na niskim poziomie, aby zapewnić skuteczną odprowadzanie wiórków oraz umożliwić agresywne głębokości skrawania. Frez czołowy CNC o 2 lub 3 łopatkach radzi sobie z dużymi objętościami wiórków generowanymi podczas obróbki wstępnej, nie ulegając zatkanie. Duża objętość kieszeni wiórkowej przy frezach o małej liczbie łopatek stanowi naturalny margines bezpieczeństwa podczas ciężkich skrawań, zapewniając wiórkowi bezbarierowy przepływ z obszaru skrawania.
W przypadku przebiegów wykańczających, w których wymagane są ścisłe допуски i gładkie powierzchnie, większa liczba ostrzy frezarki CNC staje się korzystna. Frez czteroostrzowy jest uniwersalnym wyborem do operacji wykańczania na stali, ponieważ zapewnia odpowiedni balans między odprowadzaniem wiórków a jakością powierzchni. W przypadku bardzo precyzyjnych wykańczań operatorzy mogą zastosować frez pięcio- lub sześcioostrzowy, aby zminimalizować chropowatość powierzchni. Dobór liczby ostrzy frezarki CNC do operacji wykańczania powinien zawsze uwzględniać zdolność obrotową wrzeciona, sztywność narzędzia oraz twardość materiału obrabianego.
Frezowanie rowków i frezowanie obwodowe
Frezowanie rowków jest jednym z najbardziej wymagających zastosowań pod względem wyboru liczby ostrzy freza frezarki CNC, ponieważ wiórkę należy usuwać z ograniczonej przestrzeni. Dla głębokiego frezowania rowków w aluminium najczęściej wybiera się frez CNC o 2 ostrzach, podczas gdy dla płytszych rowków w stali lepsze są frezy CNC o 3 lub 4 ostrzach. Frezowanie obwodowe, w przeciwieństwie do frezowania rowków, umożliwia łatwiejsze odprowadzanie wiórków, więc można stosować frezy CNC o większej liczbie ostrzy bez ryzyka zapychania się frezu wiórkami. Zrozumienie konkretnej geometrii wykonywanego cięcia jest równie ważne jak rodzaj materiału przy podejmowaniu decyzji dotyczącej optymalnej liczby ostrzy freza frezarki CNC.
Często zadawane pytania
Jaka jest najbardziej popularna liczba ostrzy freza frezarki CNC do ogólnego frezowania stali?
Frez CNC o 4 ostrzach jest najbardziej powszechnie stosowanym rozwiązaniem do ogólnego frezowania stali. Zapewnia on odpowiednią równowagę między odprowadzaniem wiórków, jakością powierzchni po frezowaniu oraz sztywnością narzędzia w szerokim zakresie stopów stali i warunków skrawania.
Czy mogę używać freza CNC o dużej liczbie ostrzy do frezowania aluminium?
Używanie frezów frezarskich CNC o dużej liczbie ostrzy do obróbki aluminium jest zazwyczaj niezalecane, ponieważ mniejsza przestrzeń na wióry powoduje ich gromadzenie się i ponowne przecinanie, co prowadzi do uszkodzenia narzędzia oraz pogorszenia jakości powierzchni. Frezy frezarskie CNC o 2 lub 3 ostrzach są znacznie lepiej dopasowane do zastosowań w aluminium.
Czy większa liczba ostrzy freza frezarskiego CNC zawsze zapewnia lepszą jakość powierzchni?
Większa liczba ostrzy freza frezarskiego CNC zazwyczaj poprawia jakość powierzchni przy obróbce twardych materiałów przy odpowiednich parametrach cięcia, ale nie zawsze zapewnia lepsze wyniki. W przypadku miękkich lub lepkich materiałów duża liczba ostrzy freza frezarskiego CNC może pogorszyć jakość powierzchni z powodu gromadzenia się wiórów. Optymalna liczba ostrzy freza frezarskiego CNC dla jakości powierzchni zależy od rodzaju materiału, prędkości skrawania oraz głębokości skrawania.
