
 EN
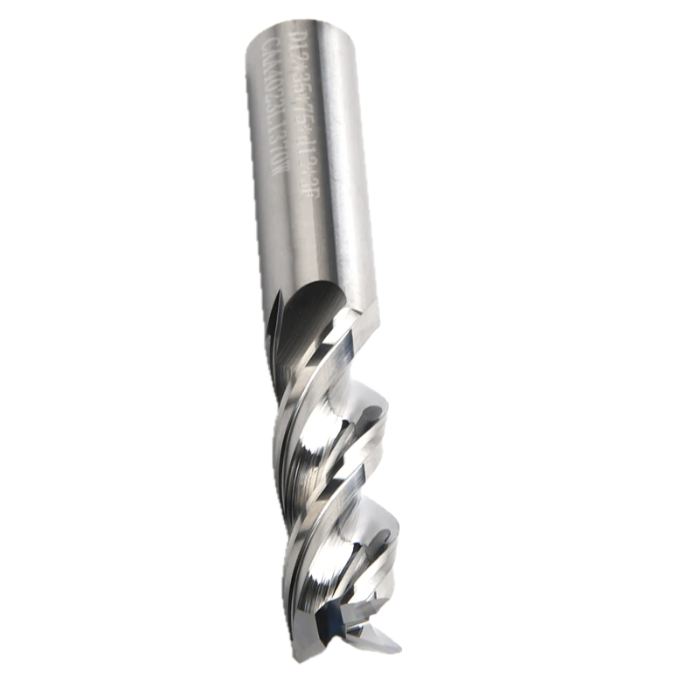
Seleccionando el correcto Número de ranuras (flutes) de la fresa CNC es una de las decisiones más trascendentales que toma un operario de máquinas herramienta o un ingeniero de compras antes de iniciar una operación de fresado. El número de ranuras (flutes) de la fresa de CNC determina la agresividad con la que la herramienta corta, la eficacia con la que se evacuan las virutas y la calidad del acabado superficial que se puede lograr. Muchos operarios subestiman en qué medida el número de ranuras (flutes) de la fresa de CNC influye en los tiempos de ciclo, la vida útil de la herramienta y el costo total de mecanizado.

Ya sea que trabaje con aleaciones de aluminio blandas o con aceros para herramientas endurecidos, el número de ranuras (flutes) de la fresa de CNC que elija afectará directamente sus resultados. Una inadecuada coincidencia entre el número de ranuras (flutes) de la fresa de CNC y el material de la pieza de trabajo puede provocar una evacuación deficiente de virutas, una acumulación excesiva de calor, desgaste prematuro de la herramienta o un acabado superficial inaceptable. Comprender cómo alinear el número de ranuras (flutes) de la fresa de CNC con su aplicación específica constituye la base de un fresado CNC eficiente y preciso.
Cómo afecta el número de ranuras (flutes) de la fresa de CNC la evacuación de virutas
El papel de la geometría de las ranuras (flutes) en la eliminación de material
El número de ranuras de la fresa de fresado CNC determina directamente el espacio disponible entre cada borde de corte para la evacuación de virutas. Cuando el número de ranuras de la fresa de fresado CNC es bajo, como en un diseño de dos ranuras, la garganta entre las ranuras es mayor. Esta garganta más amplia permite que las virutas salgan de la zona de corte con mayor libertad, lo cual es especialmente importante en materiales blandos, pegajosos o que generan grandes volúmenes de viruta. Un número bajo de ranuras en la fresa de fresado CNC evita el re-corte de virutas, lo que de otro modo obstruiría la herramienta y dañaría la pieza de trabajo.
Por el contrario, un número elevado de ranuras en una fresa de extremo CNC, como una configuración de 4 ranuras o más, reduce el espacio entre los filos de corte. Esta garganta más estrecha limita la evacuación de virutas, lo que hace que una fresa de extremo CNC con un número elevado de ranuras sea menos adecuada para materiales que generan virutas largas y filamentosa. Sin embargo, la garganta reducida también significa que hay más filos de corte en contacto simultáneo con el material, lo que permite acabados más finos y mayor rigidez. Ajustar el número de ranuras de la fresa de extremo CNC a las características de carga por viruta del material es esencial para lograr un rendimiento constante.
Cálculos de carga por viruta y número de ranuras
La carga de viruta por diente es inversamente proporcional al número de ranuras de la fresa CNC cuando la velocidad de avance se mantiene constante. A medida que aumenta el número de ranuras de la fresa CNC, la carga de viruta por ranura disminuye a la misma velocidad de avance. Esto significa que los operadores que utilizan una fresa CNC con un elevado número de ranuras deben aumentar frecuentemente la velocidad de avance para mantener un espesor de viruta productivo, asegurando así que cada ranura corte y no frote. El rozamiento acelera el desgaste y genera exceso de calor; por lo tanto, comprender cómo interactúa el número de ranuras de la fresa CNC con la velocidad de avance es fundamental tanto para la vida útil de la herramienta como para la calidad de la pieza.
Ajuste del número de ranuras de la fresa CNC al tipo de material
Materiales blandos y no ferrosos
Para el aluminio, el latón, los plásticos y otros materiales no ferrosos o blandos, generalmente se recomienda una fresa de extremo CNC con 2 o 3 ranuras. La generosa capacidad de evacuación de virutas que ofrece una fresa de extremo CNC con bajo número de ranuras evita la acumulación de virutas, un modo de fallo común en el fresado de aluminio. El aluminio genera virutas grandes y blandas que necesitan espacio para salir rápidamente. Una fresa de extremo CNC con 2 ranuras proporciona a cada viruta suficiente espacio y permite velocidades más altas sin acumulación de calor. Muchas operaciones de mecanizado de aluminio a gran volumen dependen de este número de ranuras en la fresa de extremo CNC para mantener tasas agresivas de eliminación de material.
Para materiales compuestos y ciertos plásticos, también se prefiere con frecuencia una fresa de fresado CNC de 2 ranuras, ya que estos materiales pueden deslaminarse o fundirse cuando se acumula exceso de calor. La elección del número de ranuras de la fresa de fresado CNC no se basa únicamente en la evacuación de virutas, sino también en la gestión de la carga térmica en el borde de corte. Utilizar el número adecuado de ranuras en la fresa de fresado CNC evita daños superficiales y prolonga la vida útil de la herramienta en estas aplicaciones.
Materiales duros y ferrosos
Al mecanizar aceros, aceros inoxidables, fundición gris o aleaciones endurecidas, normalmente es la opción adecuada una fresa de extremo CNC con cuatro o más ranuras. Un mayor número de ranuras en la fresa de extremo CNC proporciona más filos de corte en contacto con la pieza de trabajo, lo que distribuye las fuerzas de corte y reduce las vibraciones. Los materiales duros generan virutas pequeñas y frágiles que no requieren el gran espacio para virutas necesario en los materiales blandos; por tanto, la menor capacidad de evacuación de virutas asociada a un mayor número de ranuras en la fresa de extremo CNC no constituye una limitación. Asimismo, una fresa de extremo CNC de cuatro ranuras mejora el acabado superficial de piezas ferrosas, ya que se realizan más pasadas de corte por cada revolución.
En operaciones de acabado sobre acero endurecido, un fresa de extremo CNC con 5 o 6 ranuras puede ofrecer una calidad superficial extremadamente fina. Un mayor número de ranuras en la fresa de extremo CNC permite cargas de viruta más ligeras por diente a altas velocidades del husillo, reduciendo la flexión y mejorando la precisión dimensional. Los talleres de precisión que fabrican cavidades de moldes, matrices o componentes aeroespaciales suelen seleccionar habitualmente una fresa de extremo CNC con un elevado número de ranuras por este motivo.
Escenarios de aplicación que determinan el número óptimo de ranuras
Operaciones de desbaste frente a operaciones de acabado
En pasadas de desbaste, donde el objetivo es la máxima eliminación de material, el número de ranuras de la fresa de extremo CNC suele mantenerse bajo para garantizar la evacuación adecuada de virutas y permitir profundidades de corte agresivas. Una fresa de extremo CNC con 2 o 3 ranuras maneja adecuadamente los elevados volúmenes de viruta generados durante el desbaste sin obstruirse. La gran capacidad de la garganta de una fresa de extremo CNC con bajo número de ranuras actúa como un margen de seguridad natural durante cortes intensos, proporcionando a las virutas un recorrido claro fuera de la zona de corte.
Para los pasos de acabado donde se requieren tolerancias ajustadas y superficies lisas, un mayor número de ranuras en la fresa CNC resulta ventajoso. Una fresa CNC de 4 ranuras es una opción versátil para operaciones de acabado en acero, ya que equilibra la evacuación de virutas con la calidad superficial. Para acabados muy finos, los operadores pueden optar por fresas CNC de 5 o 6 ranuras para minimizar la rugosidad superficial. La selección del número de ranuras de la fresa CNC para acabado debe considerar siempre, de forma conjunta, la capacidad de velocidad del husillo, la rigidez de la herramienta y la dureza del material de la pieza.
Fresado de ranuras y fresado periférico
El fresado de ranuras es una de las aplicaciones más exigentes para la elección del número de dientes de una fresa de extremo CNC, ya que las virutas deben evacuarse desde un espacio confinado. Un número de dientes de 2 en una fresa de extremo CNC suele ser preferido para ranurado profundo en aluminio, mientras que un número de dientes de 3 o 4 resulta adecuado para ranuras más superficiales en acero. Por el contrario, en el fresado periférico las virutas pueden salir con mayor facilidad, por lo que se puede utilizar un número mayor de dientes en la fresa de extremo CNC sin riesgo de obstrucción por virutas. Comprender la geometría específica de su corte es tan importante como el material a la hora de decidir el número óptimo de dientes de la fresa de extremo CNC.
Preguntas frecuentes
¿Cuál es el número de dientes de fresa de extremo CNC más común para el mecanizado general de acero?
Un número de dientes de 4 en una fresa de extremo CNC es la opción más utilizada para el mecanizado general de acero. Ofrece un equilibrio eficaz entre evacuación de virutas, calidad del acabado superficial y rigidez de la herramienta en una amplia gama de aleaciones de acero y condiciones de corte.
¿Puedo utilizar un número elevado de dientes en una fresa de extremo CNC para aluminio?
Usar una fresa de CNC con un alto número de ranuras en aluminio generalmente no se recomienda, ya que el espacio reducido entre las ranuras provoca que las virutas se acumulen y se recorten, lo que conduce a daños en la herramienta y a una mala calidad superficial.
¿Un mayor número de ranuras en una fresa de CNC siempre proporciona un mejor acabado superficial?
Un mayor número de ranuras en una fresa de CNC tiende a mejorar el acabado superficial en materiales duros cuando se utilizan parámetros de corte adecuados, pero no es universalmente superior. En materiales blandos o pegajosos, un alto número de ranuras puede empeorar el acabado debido a la acumulación de virutas. El número óptimo de ranuras en una fresa de CNC para lograr un buen acabado superficial depende del material, la velocidad de corte y la profundidad de pasada, considerados conjuntamente.
