
 EN
Velike radionice koje rade na velikim količinama proizvodnje zahtijevaju alat za sečenje koji kombinuje izdržljivost, svestranost i dosljednu učinkovitost. s masenim udjelom od 0,15 mm ili više, ali ne više od 0,15 mm u ovom slučaju, uobičajena geometrija za uložak može biti vrlo jednostavna. Razumijevanje kako se u tim radnjama integriraju osmerokutne obradne obloge u radne tokove obradnih obrada otkriva zašto je ovaj dizajn obradnih obloga tako dobro prilagođen zahtjevnim industrijskim primjenama.
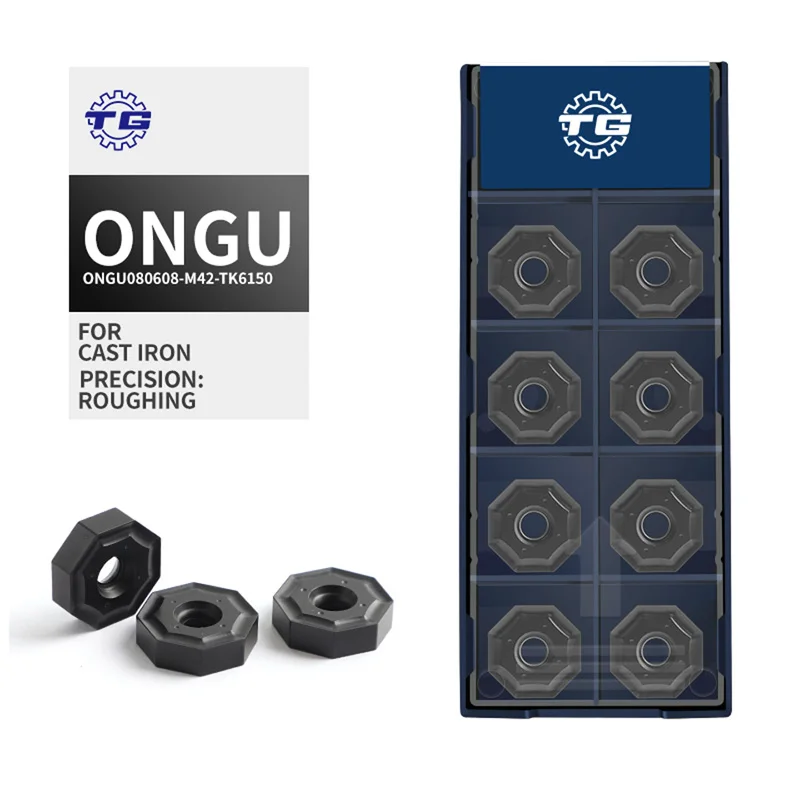
Odluka o standardizaciji na osmerokutnim uvjesima za frensiranje nikada nije proizvoljna. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju Kada se osmerokutne uvode u mašinu pravilno podudaraju s snagom vrtića, kapacitetom obroka i materijalom koji se reže, rezultati uključuju poboljšan životni vijek alata, smanjeno vrijeme ciklusa i niže ukupne troškove vlasništva. U ovom članku objašnjavamo postupak po korak koji velike radionice strojeva koriste za primjenu osmerokutnih uvlačenja za obradu obrade.
Izbor odgovarajućih osmogaonskih uvlačenja za mješavinu
Uređivanje stupnja i geometrije uložka na materijal
Prije nego što se osmerokutne frene ugrade na tijelo rezača, iskusni inženjeri proučavaju materijal za obrađeni dio. U slučaju da se proizvodnja materijala odbacuje, potrebno je upotrebljavati i druge materijale. U slučaju da je proizvod iz čelika, u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvedeno, proizvedeno ili isporučeno, potrebno je utvrditi: Velike trgovine održavaju dokumentiranu matricu koja prikazuje specifične razine osmerokutnih mlinara prema materijalnim obiteljima, brzinama rezanja i rasponima dubine rezanja. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvođač može upotrebljavati proizvod za proizvodnju električne energije u skladu s člankom 3. stavkom 2. točkom (a) ovog članka.
U skladu s člankom 4. stavkom 2.
Uređaj za obradnju na površini mora imati točno postavljenu površinu za obradnju na površini. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvodnja se može provoditi na temelju postupka utvrđenog u članku 2. točkom (a) ovog članka. Neispravni džep može uzrokovati pomak osmerokutnih uvodnih dijelova za frezaciju pod snagama rezanja, što dovodi do razbijanja, lošeg završetka površine i potencijalne štete na vrtu. Proizvođači koji koriste osmerokutne mliječne uvode u razmjeru ulažu u posebne alate za mjerenje kako bi periodično provjeravali nošenje džepa i zamijenili tijela rezača prije nego što dimenzionalni pomak ugrozi performanse uvode.
Ugradnja osmerokutnih uvlačenja za frensiranje u proces frensiranja
Programiranje hranljivih materijala, brzine i dubine rezanja
Nakon što se izaberu i postave ispravni osmerokutni uvodnici za frezu, CNC programer uspostavlja parametre rezanja. U slučaju da se u slučaju izravnog izbacivanja ne primjenjuje primjena ovog standarda, u slučaju izbacivanja ne primjenjuje se primjena ovog standarda. Brzina vrtića, hranjenje po zubu i radijalna uključenost utječu na to kako osmerokutne uvode za frenažu rade tijekom frenacije lica. U slučaju da je u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u slučaju da je u skladu s člankom 3. stavkom 1. točkom (b) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, u skladu s člankom 3. točkom Iskusni programeri iskorištavaju ovu osobinu kako bi skratili vrijeme ciklusa bez žrtvovanja površinske finish.
Upravljanje rotacijom unosa i korištenjem rubova
Jedna od operativno najznačajnijih prednosti osmerokutnih mlinara je mogućnost osmi puta uputiti na novu rezu prije nego što se ukloni. Velike radionice strojeva u svoje sustave upravljanja alatom grade formalne rasporede rotacije ubacivanja da bi točno pratile koju stranu svakog para osmerokutnih frezačkih ubacivanja trenutno koriste. Operatori slijede standardiziran postupak indeksiranja, ponovno pozicioniranje osmerokutnih mlinara na definiranom pragu habanja umjesto trčanja rubova do katastrofalne kvar. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za upotrebu u proizvodnji materijala za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za
Kontrola kvalitete i optimizacija procesa za osmerostruke uvode za frensiranje
Nadzor površinske završetke i dimenzijske točnosti
Timovi za kontrolu kvalitete u velikim radionicama strojeva provode inspekcije tijekom procesa kako bi provjerili da li osmerokutne uvode za brušenje proizvode određenu površinsku završnu tvar i ravnost na površinama koje su brušene. Ako se u skup osmerokutnih frisačkih ubaca počne pojavljivati vrijednost grobišta izvan toleracijskog raspona, operatori istražuju je li uzrok prekomjerno iscrpljena ivica, pogrešni parametri rezanja ili neadekvatna isporuka rashladne tekućine. U slučaju da se radi o proizvodnji električne energije, potrebno je utvrditi razinu i razinu energije u sustavu.
Kontinuirano poboljšanje kroz podatke o trajanju trajanja alata
Velike radnje koje ozbiljno razmišljaju o optimizaciji procesa prikupljaju podatke o trajanju trajanja alata za svaki skup osmerokutnih frezačkih ubacača koji se koriste u frezari. Timovi za održavanje i inženjering analiziraju ove podatke kako bi identificirali uzorke, kao što su strojevi koji dosljedno proizvode kraći životni vijek alata za osmerokutne uvode za frezaciju, koji pomake vide veću potrošnju uvode i ubrzavaju li određene serije materijala za radni kom U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 725/2009 u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br Ovaj ciklus kontinuiranog poboljšanja je ono što razlikuje svjetske trgovine od onih koje jednostavno reagiraju na kvarove alata kad se pojave.
Često se javljaju pitanja
Što čini osmerokutne obloge troškovno učinkovitijim od kvadratnih?
Osamokutne obradne uvode pružaju osam korisnih rezačkih ivica po uvodu, u usporedbi s četiri ili osam na kvadratnim uvodima ovisno o geometriji. To udvostručuje broj dostupnih indeksa, što direktno smanjuje troškove po rezanju. U slučaju velikih radionica s velikim obimima, kumulativna ušteda od korištenja osmerokutnih mlinara na više strojeva može biti značajna tijekom proizvodne godine.
Mogu li se osmerokutne uvode za frezaciju koristiti na svim vrstama CNC-ovog obrade?
Uređaji za obradu s osmerostranim brojem brojeva su kompatibilni s većinom horizontalnih i vertikalnih CNC obradilišta, pod uvjetom da vretenje pruža dovoljan obrtni moment i da je tijelo rezalaca dizajnirano za tu geometriju uložka. U slučaju da je to moguće, potrebno je utvrditi razinu i veličinu uobičajenih dijelova. U trgovinama se uvijek trebaju pregledavati specifikacije karoserije rezača i unjeti podatke proizvođača prije ugradnje osmerokutnih fresačkih ubaca na novu platformu stroja.
Kako velike trgovine upravljaju izborom rashladne tekućine prilikom korištenja osmerokutnih mlinara na livenom željezu?
U slučaju primjene osmerokutnih mlinskih ubaci na livenog željeza, radnje obično biraju između suhog rezanja zrakom i mokrog rezanja hladnim tekućinom, ovisno o premazu ubacivanja i sposobnostima stroja. Uređaj za obradu otmonogalizma s CVD premazom često se koristi suvo ili s minimalnim zrakom jer toplinski šok od prekidane primjene rashladne tekućine može uzrokovati mikrokrecanje. Procesni inženjeri testiraju obje strategije i mjere njihov učinak na životni vijek alata osmerokutnih mlinskih ubaci i kvalitetu površine dijela prije standardizacije pristupa hlađenju za proizvodne trke.
