
 EN
Grote machinebedrijven die werken met hoge productievolumes hebben behoefte aan snijgereedschappen die duurzaamheid, veelzijdigheid en consistente prestaties combineren. achthoekige freesplaten zijn in deze omgevingen een favoriete keuze geworden, omdat hun acht snijkanten een aanzienlijk kostenvoordeel per snijkant bieden ten opzichte van conventionele plaatgeometrieën. Het begrijpen van de manier waarop deze bedrijven achthoekige freesplaten integreren in vlakfreesprocessen laat zien waarom dit plaatontwerp zo goed geschikt is voor veeleisende industriële toepassingen.
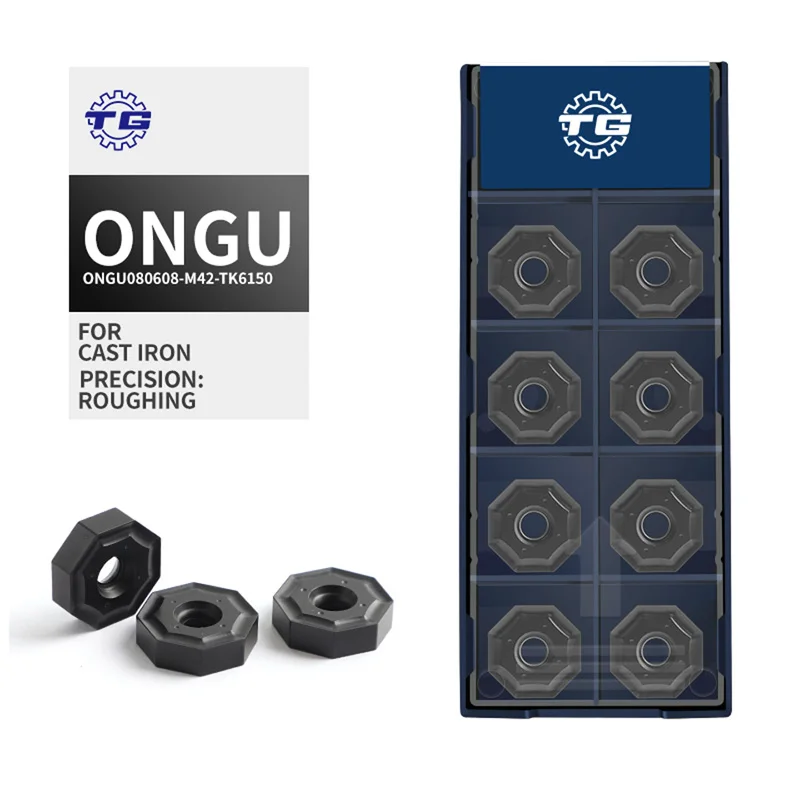
Het besluit om over te stappen op achthoekige freesinvoegstukken is nooit willekeurig. Werkplaatsmanagers en procesingenieurs beoordelen de vormgeometrie van de invoegstukken, het substraatmateriaal, het type coating en de compatibiliteit met het freesgereedschapslichaam voordat zij zich vastleggen op een gereedschapsstrategie. Wanneer achthoekige freesinvoegstukken correct worden afgestemd op het spindelvermogen van de machine, de voedingssnelheid en het te bewerken werkstukmateriaal, leidt dit tot een verbeterde gereedschapslevensduur, kortere cyclustijden en een lagere totale eigendomskosten. In dit artikel wordt stap voor stap uitgelegd hoe grote gereedschapswerkplaatsen achthoekige freesinvoegstukken toepassen bij vlakfreesbewerkingen.
De juiste achthoekige freesinvoegstukken kiezen voor de toepassing
Invoegstukkwaliteit en -geometrie afstemmen op het materiaal
Voordat achthoekige freesinzetstukken ooit op een freeslichaam worden gemonteerd, bestuderen ervaren procesingenieurs het werkstukmateriaal. Gietijzeronderdelen vereisen bijvoorbeeld achthoekige freesinzetstukken met CVD-coatings die bestand zijn tegen de abrasieve slijtage die kenmerkend is voor dat materiaal. Staalonderdelen kunnen een andere substraathardheid en een andere snijkantafwerking vereisen. Grote bedrijven houden een gedocumenteerde matrix bij waarin specifieke kwaliteiten achthoekige freesinzetstukken worden gekoppeld aan materiaalfamilies, snijsnelheden en bereiken van de snediepte. Dit gestructureerde selectieproces voorkomt vroegtijdig inzetstukverval en zorgt ervoor dat achthoekige freesinzetstukken voorspelbare prestaties leveren tijdens grote productiebatchen.
Beoordelen van compatibiliteit met het freeslichaam
Achtzijdige freesinzetstukken moeten precies in de uitsparingen van hun freeslichaam passen om de juiste aanloophoek en axiale voorhoek te genereren bij vlakfreesbewerkingen. Grote machinebedrijven controleren meestal de freeslichamen door de toleranties van de uitsparingen en de specificaties voor aandraaimoment te verifiëren voordat achtzijdige freesinzetstukken in productie worden gebracht. Een ongeschikte uitsparing kan ertoe leiden dat achtzijdige freesinzetstukken onder snijkrachten verschuiven, wat kan resulteren in afschilfering, een slechte oppervlakteafwerking en eventueel schade aan de spindel. Bedrijven die op grote schaal met achtzijdige freesinzetstukken werken, investeren in speciale meetgereedschappen om slijtage van de uitsparingen periodiek te inspecteren en de freeslichamen te vervangen voordat dimensionele afwijkingen de prestaties van de inzetstukken verlagen.
Integratie van achtzijdige freesinzetstukken in het vlakfreesproces
Programmeren van voedingssnelheden, toerentallen en snediepte
Zodra de juiste achthoekige freesplaten zijn geselecteerd en geplaatst, stelt de CNC-programmeur de snijparameters vast. Grote bedrijven gebruiken de door de fabrikant aanbevolen startgegevens voor achthoekige freesplaten als uitgangspunt en passen vervolgens procesbewaking toe om de parameters nauwkeurig af te stemmen op hun specifieke combinatie van machine en gereedschap. Spindelsnelheid, voeding per tand en radiale ingreep beïnvloeden allemaal de prestaties van achthoekige freesplaten tijdens vlakfreesbewerking. Omdat achthoekige freesplaten een grotere ingeschreven cirkel hebben dan driehoekige of vierkante platen van dezelfde nominale afmeting, kunnen ze vaak hogere voedingssnelheden verdragen terwijl stabiele snijkachten worden behouden. Ervaren programmeurs benutten deze eigenschap om de cyclustijd te verkorten zonder in te boeten op de oppervlaktekwaliteit.
Beheer van plaatrotatie en snijkantgebruik
Eén van de meest operationeel significante voordelen van achthoekige freesinzetstukken is het vermogen om acht keer te indexeren naar een scherpe snijkant voordat het inzetstuk wordt verworpen. Grote machinebedrijven integreren formele inzetstukrotatieschema’s in hun toolmanagement-systemen om precies bij te houden welke snijkant van elk paar achthoekige freesinzetstukken momenteel in gebruik is. Operators volgen een gestandaardiseerde indexprocedure en verplaatsen achthoekige freesinzetstukken op een vooraf bepaalde slijtagedrempel, in plaats van snijkanten te blijven gebruiken tot catastrofale breuk optreedt. Deze proactieve aanpak zorgt ervoor dat achthoekige freesinzetstukken altijd op optimale scherpte blijven functioneren, vermindert het risico op onverwachte gereedbreuk en maakt het verbruik van inzetstukken voorspelbaar voor inkoop- en voorraadplanning.
Kwaliteitscontrole en procesoptimalisatie voor achthoekige freesinzetstukken
Bewaking van oppervlaktekwaliteit en dimensionele nauwkeurigheid
Kwaliteitscontroleteams in grote machinewerkplaatsen voeren tussentijdse inspecties uit om te verifiëren of achthoekige freesinvoegstukken de gespecificeerde oppervlakteafwerking en vlakheid op vlakgefrezen oppervlakken produceren. Als een set achthoekige freesinvoegstukken ruwheidswaarden buiten de tolerantieband begint te produceren, onderzoeken operators of de oorzaak ligt in een te sterk versleten snijkant, onjuiste snijparameters of onvoldoende koelvloeistoftoevoer. De koelvloeistofstrategie is bijzonder belangrijk bij het gebruik van achthoekige freesinvoegstukken op gietijzer, waarbij koelvloeistof via de spindel of luchtstroom moet worden gekozen op basis van de spaanafvoerbehoeften van de specifieke freeskopgeometrie.
Voortdurende verbetering via gegevens over de levensduur van gereedschappen
Grote bedrijven die serieus zijn over procesoptimalisatie verzamelen gegevens over de levensduur van gereedschappen voor elke set achthoekige freesinvoegen die wordt gebruikt bij vlakfreesbewerkingen. Onderhouds- en engineeringteams analyseren deze gegevens om patronen te identificeren, zoals welke CNC-machines consistent een kortere levensduur van achthoekige freesinvoegen opleveren, welke ploegenschema’s een hoger verbruik van invoegen kennen en of specifieke partijen werkstukmateriaal de slijtage versnellen. Door achthoekige freesinvoegen te beschouwen als een meetbare procesvariabele, kunnen bedrijven de werkelijke kosten per onderdeel die aan achthoekige freesinvoegen kunnen worden toegeschreven, berekenen en op basis van gegevens beslissingen nemen over snijparameters, koelsysteem en invoegkwaliteiten. Deze cyclus van continue verbetering is wat wereldklassebedrijven onderscheidt van bedrijven die eenvoudigweg reageren op gereedschapsfouten zodra ze optreden.
Veelgestelde vragen
Wat maakt achthoekige freesinvoegen kosteneffectiever dan vierkante invoegen?
Achtzijdige freesplaten bieden acht bruikbare snijkanten per plaat, vergeleken met vier of acht bij vierkante platen, afhankelijk van de geometrie. Dit verdubbelt het aantal mogelijke indexeringen, wat direct leidt tot lagere kosten per snijkant. Voor grote machinebedrijven die grote volumes verwerken, kunnen de cumulatieve besparingen door het gebruik van achtzijdige freesplaten op meerdere machines aanzienlijk zijn over een productiejaar.
Kunnen achtzijdige freesplaten op alle soorten CNC-bewerkingscentra worden gebruikt?
Achtzijdige freesplaten zijn compatibel met de meeste horizontale en verticale CNC-bewerkingscentra, mits de spindel voldoende koppel levert en het freeslichaam is ontworpen voor die plaatgeometrie. Spindels met hoog vermogen zijn beter geschikt om het volledige inzetdieptevermogen van achtzijdige freesplaten te benutten. Bedrijven moeten altijd de specificaties van het freeslichaam en de gegevens van de plaatfabrikant raadplegen voordat ze achtzijdige freesplaten op een nieuw machinetype monteren.
Hoe gaan grote bedrijven om met de keuze van koelvloeistof bij het gebruik van achthoekige freesinserties op gietijzer?
Bij het toepassen van achthoekige freesinserties op gietijzer kiezen bedrijven vaak tussen droog bewerken met luchtstroom en nat bewerken met overvloedige koelvloeistof, afhankelijk van de coating van de inserties en de mogelijkheden van de machine. CVD-gecoate achthoekige freesinserties worden vaak droog of met minimale luchtstroom gebruikt, omdat thermische schok door onderbroken toediening van koelvloeistof microscheurtjes kan veroorzaken. Procesingenieurs testen beide strategieën en meten hun effect op de levensduur van de achthoekige freesinserties en de oppervlaktekwaliteit van het onderdeel voordat ze de koelvloeistofstrategie standaardiseren voor productieruns.
