
 EN
Le grandi officine meccaniche che operano a elevati volumi di produzione richiedono utensili da taglio che uniscano durata, versatilità e prestazioni costanti. inserti fresanti ottagonali sono diventati la scelta preferita in questi ambienti perché i loro otto spigoli da taglio offrono un significativo vantaggio in termini di costo per spigolo rispetto alle geometrie convenzionali degli inserti. Comprendere come queste officine integrino gli inserti fresanti ottagonali nei processi di fresatura frontale rivela il motivo per cui questo design di inserti è particolarmente adatto a esigenti applicazioni industriali.
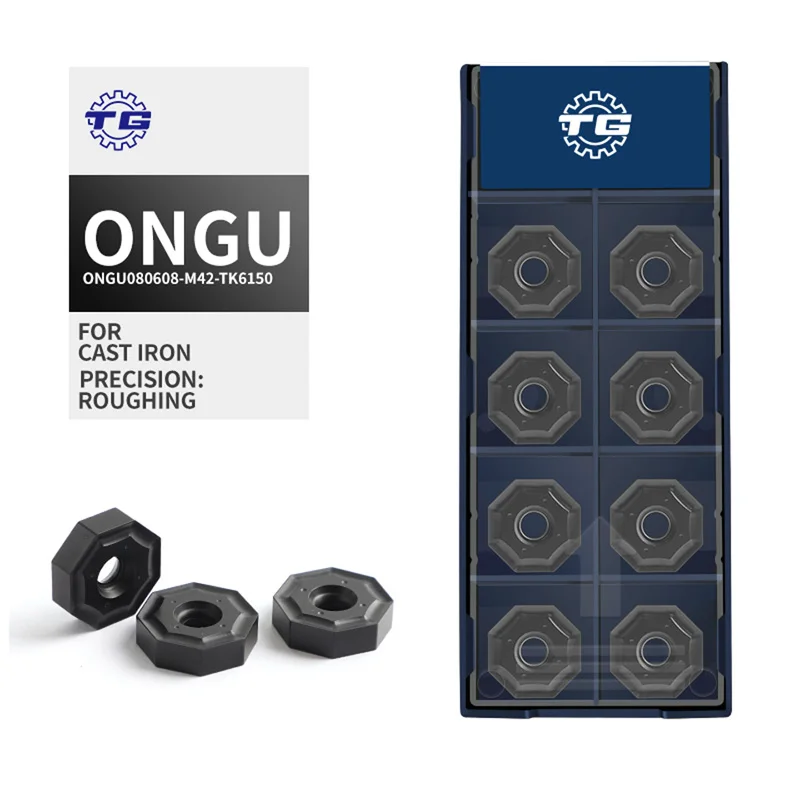
La decisione di standardizzare l’uso di inserti per fresatura ottagonali non è mai arbitraria. I responsabili dei reparti di produzione e gli ingegneri di processo valutano la geometria dell’inserto, il materiale del substrato, il tipo di rivestimento e la compatibilità con il corpo della fresa prima di adottare una strategia di utensileria. Quando gli inserti per fresatura ottagonali sono correttamente abbinati alla potenza del mandrino della macchina, alla capacità di avanzamento e al materiale del pezzo in lavorazione, i risultati includono un aumento della durata degli utensili, una riduzione dei tempi di ciclo e un costo totale di proprietà inferiore. Questo articolo illustra l’approccio passo-passo utilizzato dai grandi reparti di tornitura e fresatura per impiegare gli inserti per fresatura ottagonali nelle operazioni di fresatura frontale.
Selezione degli inserti per fresatura ottagonali più adatti all’applicazione
Abbinamento del grado e della geometria dell’inserto al materiale
Prima che le placchette per fresatura ottagonali vengano montate sul corpo della fresa, ingegneri esperti nel processo analizzano il materiale del pezzo da lavorare. Ad esempio, i componenti in ghisa richiedono placchette per fresatura ottagonali con rivestimenti CVD in grado di resistere all’usura abrasiva tipica di tale materiale. I componenti in acciaio possono richiedere una durezza del substrato e una preparazione del tagliente differenti. Le grandi aziende conservano una matrice documentata che associa specifiche qualità di placchette per fresatura ottagonali alle famiglie di materiali, alle velocità di taglio e ai range di profondità di passata. Questo processo di selezione rigoroso previene la rottura prematura delle placchette e garantisce prestazioni prevedibili delle placchette per fresatura ottagonali anche su grandi lotti di produzione.
Valutazione della compatibilità con il corpo della fresa
Le placchette di fresatura ottagonali devono essere posizionate con precisione nelle rispettive sedi del corpo della fresa per generare l’angolo di attacco e l’angolo di spoglia assiale corretti nella fresatura frontale. I grandi stabilimenti meccanici qualificano solitamente i corpi delle frese verificando le tolleranze delle sedi e le specifiche di coppia di serraggio prima di caricare le placchette di fresatura ottagonali in produzione. Una sede non conforme può causare lo spostamento delle placchette di fresatura ottagonali sotto l’azione dei forzi di taglio, provocando scheggiature, finiture superficiali scadenti e potenziali danni al mandrino. Le aziende che utilizzano in grande quantità placchette di fresatura ottagonali investono in strumenti di misura dedicati per ispezionare periodicamente l’usura delle sedi e sostituire i corpi delle frese prima che la deriva dimensionale comprometta le prestazioni delle placchette.
Integrazione delle placchette di fresatura ottagonali nel processo di fresatura frontale
Programmazione di avanzamento, velocità di rotazione e profondità di passata
Una volta selezionati e montati correttamente gli inserti per fresatura ottagonali, il programmatore CNC definisce i parametri di taglio. Le aziende più grandi utilizzano come punto di partenza i dati iniziali raccomandati dai produttori per gli inserti per fresatura ottagonali, quindi applicano un monitoraggio in tempo reale per ottimizzare tali parametri in base alla specifica combinazione macchina-utensile. Velocità del mandrino, avanzamento per dente ed entità dell’impegno radiale influenzano tutti le prestazioni degli inserti per fresatura ottagonali durante la fresatura frontale. Poiché gli inserti per fresatura ottagonali presentano un cerchio inscritto di diametro maggiore rispetto a quelli triangolari o quadrati della stessa dimensione nominale, spesso consentono avanzamenti più elevati mantenendo forze di taglio stabili. I programmatori esperti sfruttano questa caratteristica per ridurre i tempi ciclo senza compromettere la finitura superficiale.
Gestione della rotazione dell’inserto e dell’utilizzo dei taglienti
Uno dei vantaggi operativi più significativi delle placchette per fresatura ottagonali è la possibilità di ruotarle per utilizzare otto nuovi spigoli taglienti prima di scartare la placchetta. I grandi stabilimenti meccanici integrano nei propri sistemi di gestione utensili programmi formali di rotazione delle placchette, per tenere traccia con precisione di quale spigolo di ciascuna coppia di placchette per fresatura ottagonali sia attualmente in uso. Gli operatori seguono una procedura standardizzata di rotazione, riposizionando le placchette per fresatura ottagonali al raggiungimento di una soglia prestabilita di usura, anziché utilizzare gli spigoli fino al loro collasso catastrofico. Questo approccio proattivo mantiene le placchette per fresatura ottagonali in condizioni ottimali di affilatura, riduce il rischio di rottura improvvisa dell’utensile e rende prevedibile il consumo delle placchette ai fini degli acquisti e della pianificazione delle scorte.
Controllo qualità e ottimizzazione del processo per placchette per fresatura ottagonali
Monitoraggio della finitura superficiale e dell’accuratezza dimensionale
I team di controllo qualità nelle grandi officine meccaniche eseguono ispezioni in processo per verificare che le punte fresanti ottagonali producano la finitura superficiale e la planarità specificate sulle superfici fresate a faccia. Se un set di punte fresanti ottagonali inizia a produrre valori di rugosità al di fuori della fascia di tolleranza, gli operatori indagano se la causa sia un tagliente eccessivamente usurato, parametri di taglio non corretti o una fornitura insufficiente di refrigerante. La strategia di refrigerazione è particolarmente importante quando si utilizzano punte fresanti ottagonali su ghisa, dove il refrigerante attraverso il mandrino o il getto d’aria devono essere scelti in base alle esigenze di evacuazione dei trucioli proprie della geometria specifica della fresa.
Miglioramento continuo tramite i dati sulla durata degli utensili
I grandi stabilimenti che considerano seriamente l'ottimizzazione dei processi raccolgono dati sulla durata degli utensili per ogni set di inserti fresati ottagonali utilizzati nella fresatura frontale. I team di manutenzione e ingegneria analizzano questi dati per individuare schemi ricorrenti, ad esempio quali macchine utensili producono in modo costante una durata inferiore degli inserti fresati ottagonali, in quali turni si registra un consumo maggiore di inserti e se determinati lotti di materiale del pezzo in lavorazione accelerano l'usura. Trattando gli inserti fresati ottagonali come una variabile di processo misurabile, gli stabilimenti possono calcolare il costo effettivo per singolo pezzo attribuibile a tali inserti e prendere decisioni basate sui dati riguardo ai parametri di taglio, ai sistemi di refrigerazione e alle classi di inserti. Questo ciclo di miglioramento continuo è ciò che distingue gli stabilimenti di livello mondiale da quelli che semplicemente reagiscono ai guasti degli utensili non appena si verificano.
Domande frequenti
Cosa rende gli inserti fresati ottagonali più convenienti rispetto agli inserti quadrati?
Le placchette per fresatura ottagonali offrono otto spigoli di taglio utilizzabili per placchetta, rispetto a quattro o otto delle placchette quadrate, a seconda della geometria. Ciò raddoppia il numero di indicizzazioni disponibili, riducendo direttamente il costo per spigolo di taglio. Per grandi officine meccaniche che operano ad alti volumi, i risparmi cumulativi derivanti dall’uso di placchette per fresatura ottagonali su più macchine possono essere sostanziali nell’arco di un anno produttivo.
Le placchette per fresatura ottagonali possono essere utilizzate su tutti i tipi di centri di lavoro CNC?
Le placchette per fresatura ottagonali sono compatibili con la maggior parte dei centri di lavoro CNC orizzontali e verticali, purché il mandrino eroghi una coppia sufficiente e il corpo della fresa sia progettato per quella geometria di placchetta. I mandrini ad alta potenza sono più adatti a sfruttare appieno la capacità di profondità di passata delle placchette per fresatura ottagonali. Le officine devono sempre consultare le specifiche del corpo della fresa e i dati forniti dal produttore delle placchette prima di montare placchette per fresatura ottagonali su una nuova piattaforma macchina.
Come gestiscono i grandi stabilimenti la scelta del refrigerante quando utilizzano inserti di fresatura ottagonali su ghisa?
Quando si applicano inserti di fresatura ottagonali sulla ghisa, gli stabilimenti scelgono comunemente tra lavorazione a secco con getto d'aria e lavorazione bagnata con refrigerante a flusso continuo, in base al rivestimento dell'inserto e alle capacità della macchina. Gli inserti di fresatura ottagonali rivestiti con tecnica CVD vengono spesso impiegati a secco o con un minimo getto d'aria, poiché lo shock termico causato dall'applicazione intermittente del refrigerante può provocare microfessurazioni. Gli ingegneri di processo testano entrambe le strategie e ne misurano l'impatto sulla durata degli inserti di fresatura ottagonali e sulla qualità superficiale del pezzo prima di standardizzare l'approccio al refrigerante per le produzioni in serie.
Sommario
- Selezione degli inserti per fresatura ottagonali più adatti all’applicazione
- Integrazione delle placchette di fresatura ottagonali nel processo di fresatura frontale
- Controllo qualità e ottimizzazione del processo per placchette per fresatura ottagonali
-
Domande frequenti
- Cosa rende gli inserti fresati ottagonali più convenienti rispetto agli inserti quadrati?
- Le placchette per fresatura ottagonali possono essere utilizzate su tutti i tipi di centri di lavoro CNC?
- Come gestiscono i grandi stabilimenti la scelta del refrigerante quando utilizzano inserti di fresatura ottagonali su ghisa?
