
 EN
Große Maschinenbetriebe mit hohen Produktionsvolumina benötigen Schneidwerkzeuge, die Haltbarkeit, Vielseitigkeit und konstante Leistung vereinen. achteckige Fräsplatten haben sich in diesen Umgebungen zu einer bevorzugten Wahl entwickelt, da ihre acht Schneiden einen deutlichen Kostenvorteil pro Schneide gegenüber herkömmlichen Plattenformen bieten. Ein Verständnis dafür, wie diese Betriebe achteckige Fräsplatten in ihre Stirnfräsprozesse integrieren, verdeutlicht, warum dieses Plattendesign so gut für anspruchsvolle industrielle Anwendungen geeignet ist.
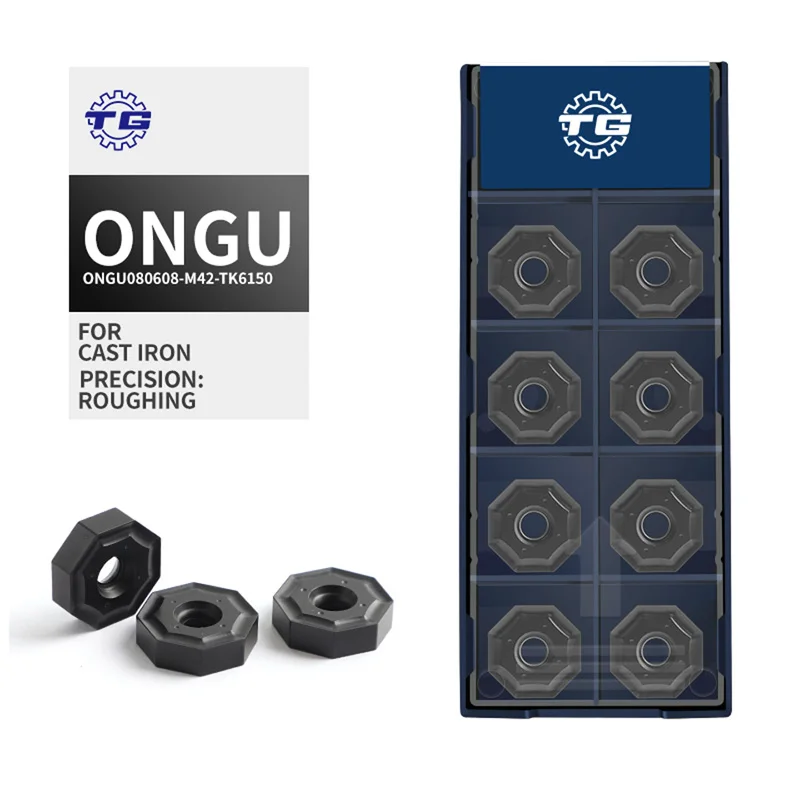
Die Entscheidung für achteckige Fräseinlagen als Standard ist niemals willkürlich. Werkstattleiter und Verfahrensingenieure bewerten vor der Festlegung einer Werkzeugstrategie die Geometrie der Einlagen, das Substratmaterial, die Beschichtungsart sowie die Kompatibilität mit dem Fräskörper. Wenn achteckige Fräseinlagen korrekt an die Spindelleistung, die Vorschubgeschwindigkeit und das zu bearbeitende Werkstückmaterial der Maschine angepasst werden, ergeben sich verbesserte Standzeiten, kürzere Zykluszeiten und geringere Gesamtbetriebskosten. In diesem Artikel wird schrittweise erläutert, wie große Maschinenbetriebe achteckige Fräseinlagen für Stirnfräsarbeiten einsetzen.
Auswahl der richtigen achteckigen Fräseinlagen für die jeweilige Anwendung
Abstimmung von Einlagenqualität und -geometrie auf das Werkstoffmaterial
Bevor achteckige Fräseinlagen überhaupt auf einem Fräskörper montiert werden, analysieren erfahrene Verfahrensingenieure das Werkstückmaterial. Gusseisenkomponenten erfordern beispielsweise achteckige Fräseinlagen mit CVD-Beschichtungen, die dem abrasiven Verschleiß widerstehen, der für dieses Material charakteristisch ist. Stahlkomponenten können eine andere Substrathärte und eine andere Schneidenvorbereitung erfordern. Große Fertigungsstätten führen eine dokumentierte Matrix, die bestimmte Sorten achteckiger Fräseinlagen den Materialfamilien, Schnittgeschwindigkeiten und Schnitttiefenbereichen zuordnet. Dieser disziplinierte Auswahlprozess verhindert ein vorzeitiges Ausfallen der Einlagen und stellt sicher, dass achteckige Fräseinlagen über große Serien hinweg eine vorhersehbare Leistung erbringen.
Prüfung der Kompatibilität des Fräskörpers
Achtkantige Fräseinlagen müssen präzise in den Taschen ihres Fräskörpers sitzen, um den korrekten Vorschubwinkel und Axialspanwinkel für das Planfräsen zu erzeugen. Große Maschinenbetriebe qualifizieren Fräskörper üblicherweise, indem sie die Taschentoleranzen und die Anzugsdrehmoment-Spezifikationen überprüfen, bevor achtkantige Fräseinlagen in die Serienfertigung eingesetzt werden. Eine nicht passende Tasche kann dazu führen, dass achtkantige Fräseinlagen unter Schnittkräften verrutschen, was zu Ausbrüchen, schlechter Oberflächenqualität und möglichen Schäden an der Spindel führen kann. Betriebe, die achtkantige Fräseinlagen im großen Maßstab einsetzen, investieren in spezielle Prüfmittel, um den Verschleiß der Taschen regelmäßig zu kontrollieren und Fräskörper auszutauschen, bevor eine maßliche Abweichung die Leistungsfähigkeit der Einlagen beeinträchtigt.
Integration achtkantiger Fräseinlagen in den Planfräsprozess
Programmierung von Vorschub, Drehzahl und Schnitttiefe
Sobald die richtigen achteckigen Fräseinsätze ausgewählt und eingesetzt sind, legt der CNC-Programmierer die Schnittparameter fest. Große Betriebe verwenden als Ausgangsbasis die vom Hersteller empfohlenen Startdaten für achteckige Fräseinsätze und passen diese mithilfe einer Prozessüberwachung dann feinabgestimmt an ihre spezifische Maschinen-Werkzeug-Kombination an. Spindeldrehzahl, Vorschub pro Zahn und radiale Eingriffstiefe beeinflussen sämtlich das Verhalten achteckiger Fräseinsätze beim Planfräsen. Da achteckige Fräseinsätze einen größeren einbeschriebenen Kreis als dreieckige oder quadratische Einsätze gleicher Nenngröße aufweisen, können sie häufig höhere Vorschubgeschwindigkeiten bewältigen, ohne dass die Schnittkräfte instabil werden. Erfahrene Programmierer nutzen dieses Merkmal gezielt, um die Zykluszeiten zu verkürzen, ohne dabei die Oberflächengüte einzubüßen.
Verwaltung der Einsatzzrotation und der Schneidkanten-Nutzung
Einer der betrieblich bedeutendsten Vorteile achteckiger Fräsplatten ist die Möglichkeit, acht Mal auf eine neue Schneidkante zu indexieren, bevor die Platte entsorgt wird. Große Maschinenbetriebe integrieren formale Plattenwechselpläne in ihre Werkzeugverwaltungssysteme, um genau zu verfolgen, welche Schneidkante jedes Paars achteckiger Fräsplatten aktuell im Einsatz ist. Die Bediener befolgen ein standardisiertes Indexierungsverfahren und positionieren die achteckigen Fräsplatten bei einem definierten Verschleißschwellenwert neu, anstatt die Schneiden bis zum katastrophalen Ausfall zu belasten. Dieser proaktive Ansatz stellt sicher, dass die achteckigen Fräsplatten stets mit optimaler Schärfe arbeiten, das Risiko unerwarteter Werkzeugbrüche senkt und den Verbrauch an Fräsplatten für Beschaffung und Lagerplanung vorhersehbar macht.
Qualitätskontrolle und Prozessoptimierung für achteckige Fräsplatten
Überwachung der Oberflächenbeschaffenheit und der Maßgenauigkeit
Qualitätskontrollteams in großen Maschinenwerkstätten führen Zwischeninspektionen durch, um zu überprüfen, ob oktogonal geformte Fräseinlagen die vorgegebene Oberflächenbeschaffenheit und Ebenheit an flachgefrästen Flächen erzeugen. Wenn eine Gruppe oktogonal geformter Fräseinlagen Rauheitswerte außerhalb des Toleranzbereichs erzeugt, untersuchen die Bediener, ob die Ursache eine übermäßig abgenutzte Schneide, falsche Schnittparameter oder eine unzureichende Kühlmittelzufuhr ist. Die Kühlmittelstrategie ist besonders wichtig beim Einsatz oktogonal geformter Fräseinlagen auf Gusseisen, wobei je nach Späneabfuhranforderungen der jeweiligen Fräsergeometrie entweder Innenkühlung durch die Spindel oder Luftstrahl gewählt werden muss.
Stetige Verbesserung durch Werkzeuglebensdauerdaten
Große Werkstätten, die es mit der Prozessoptimierung ernst meinen, erfassen für jede verwendete Satz octagonaler Fräseinsetze beim Planfräsen Daten zur Werkzeuglebensdauer. Wartungs- und Konstruktionsteams analysieren diese Daten, um Muster zu erkennen – beispielsweise, welche Werkzeugmaschinen systematisch kürzere Werkzeuglebensdauern für oktogonale Fräseinsetze erzeugen, in welchen Schichten ein höherer Einsatzverbrauch auftritt und ob bestimmte Chargen des Werkstückmaterials den Verschleiß beschleunigen. Indem oktogonale Fräseinsetze als messbare Prozessvariable behandelt werden, können Werkstätten die tatsächlichen Kosten pro Werkstück, die auf oktogonale Fräseinsetze entfallen, berechnen und datengestützte Entscheidungen bezüglich Schnittparameter, Kühlschmierstoffsysteme und Einsatzzusammensetzungen treffen. Dieser kontinuierliche Verbesserungszyklus ist es, der Weltklasse-Werkstätten von solchen unterscheidet, die lediglich reaktiv auf Werkzeugausfälle reagieren.
Häufig gestellte Fragen
Was macht oktogonale Fräseinsetze kosteneffizienter als quadratische Einsätze?
Achtkantige Frässchneiden bieten acht nutzbare Schneiden pro Einsatzt, im Vergleich zu vier oder acht Schneiden bei quadratischen Einsätzen – je nach Geometrie. Dadurch verdoppelt sich die Anzahl der möglichen Indexierungen, was die Kosten pro Schneide direkt senkt. Für große Maschinenbetriebe mit hohen Produktionsvolumina können sich die kumulierten Einsparungen durch den Einsatz achtkantiger Frässchneiden an mehreren Maschinen über ein Produktionsjahr hinweg erheblich summieren.
Können achtkantige Frässchneiden an allen Arten von CNC-Bearbeitungszentren eingesetzt werden?
Achtkantige Frässchneiden sind mit den meisten horizontalen und vertikalen CNC-Bearbeitungszentren kompatibel, vorausgesetzt, die Spindel liefert ausreichend Drehmoment und der Fräskörper ist für diese Einsatztgeometrie ausgelegt. Hochleistungsspindeln eignen sich besser, um die volle Schnitttiefe von achtkantigen Frässchneiden vollständig auszunutzen. Betriebe sollten stets die Spezifikationen des Fräskörpers sowie die Angaben des Einsattherstellers konsultieren, bevor sie achtkantige Frässchneiden an einer neuen Maschinenplattform montieren.
Wie wählen große Werkstätten die Kühlflüssigkeit aus, wenn achteckige Fräsplatten auf Grauguss eingesetzt werden?
Bei der Anwendung achteckiger Fräsplatten auf Grauguss wählen Werkstätten üblicherweise zwischen trockenem Schneiden mit Luftstrahl und nassem Schneiden mit Überspülkühlung, abhängig von der Beschichtung der Platte und der Maschinenausstattung. CVD-beschichtete achteckige Fräsplatten werden häufig trocken oder mit minimalem Luftstrahl bearbeitet, da thermischer Schock durch unterbrochene Kühlflüssigkeitszufuhr Mikrorisse verursachen kann. Verfahrensingenieure testen beide Strategien und messen deren Auswirkungen auf die Standzeit der achteckigen Fräsplatten sowie auf die Oberflächenqualität der Werkstücke, bevor die Kühlflüssigkeitsstrategie für Serienfertigungsläufe standardisiert wird.
