
 EN
מפעלי מכונות גדולים שפועלים בנפחי ייצור גבוהים דורשים כלים חותכים שמשלבים עמידות, גמישות וביצועים עקביים. משחטי חיתוך מתומנים הפכו לבחירה המועדפת בסביבות אלו, משום ששמונה קצות החיתוך שלהם מציעים יתרון משמעותי בעלויות לכול קצה בהשוואה לגאומטריות מסורתיות של משחטים. הבנת האופן שבו מפעלי המכונות הללו משלבים את משחטי החיתוך המתומנים בתהליכי חיתוך הפנים חושפת מדוע עיצוב זה של משחטים מתאים כל כך ליישומים תעשייתיים דרמטיים.
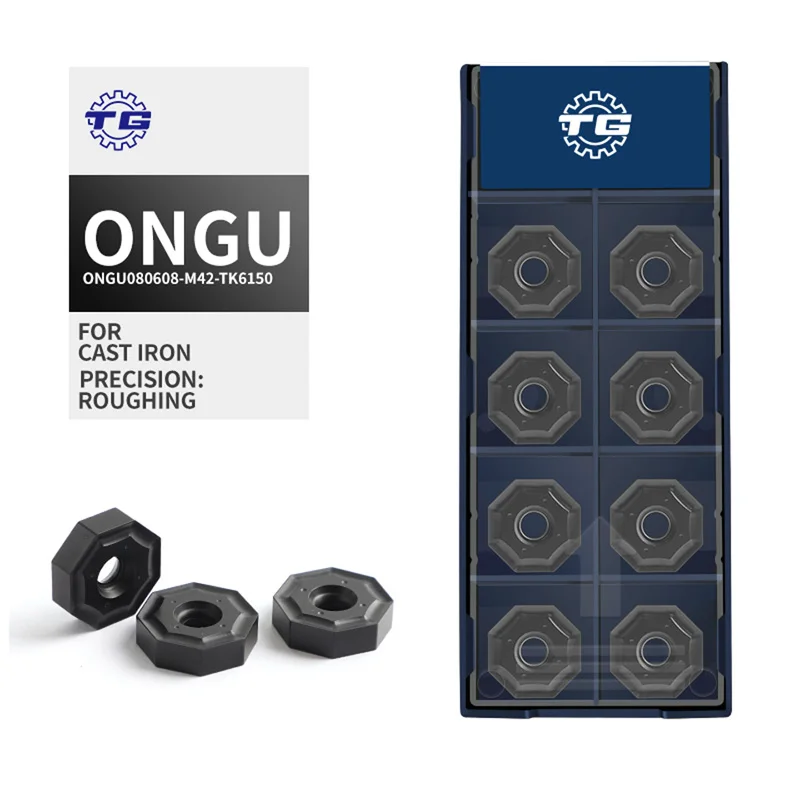
ההחלטה לאמץ חותמים מרובעים לשחיקה אוקטוגונליים אינה מעולם שרירותית. מנהלי המפעל והמהנדסים התהליכיים מעריכים את גאומטריית החותם, את חומר הגרעין, את סוג הכיסוי ואת ההתאמה לגוף הסכין לפני שהם נוקטים באסטרטגיה של ציוד עיבוד. כאשר חותמים מרובעים לשחיקה אוקטוגונליים מתאימים כראוי לכוח הציר של המכונה, לקצב ההזנה שלה ולחומר החלק שמתעבד, התוצאות כוללות אורך חיים ארוך יותר של הכלים, קיצור זמני מחזור וירידה בעלויות הכוללות של הבעלות על הכלים. מאמר זה מסביר את הגישה השלבית שבה משתמשים מפעלי מכונות גדולים כדי ליישם חותמים מרובעים לשחיקה אוקטוגונליים בפעולות שחיקת פנים.
בחירת החותמים המרובעים לשחיקה האוקטוגונליים המתאימים ליישום
התאמת דרגת החותם וגאומטרייתו לחומר
לפני שמשנים מתומנים משולשים מתוצרת אוקטוגונלית מותקנים על גוף החיתוך, מהנדסי תהליך מנוסים בוחנים את חומר החלק המעובד. לדוגמה, רכיבי פלדה יצוקה דורשים משנים מתומנים משולשים מתוצרת אוקטוגונלית עם מצופים של CVD שמתנגדים לבלאי האברזיבי האופייני לחומר זה. רכיבי פלדה עלולים לדרוש קשיחות שונה של תת-השכבה והכנה שונה של השפה. מסחרים גדולים שומרים מטריצה מתועדת שמקשרת בין דרגות ספציפיות של משנים מתummings משולשים מתוצרת אוקטוגונלית למשפחות חומרים, מהירויות חיתוך וטווחי עומק חיתוך. תהליך הבחירה המנומק הזה מונע כישלון מוקדם של המשנים ומבטיח שהמשנים המתummings המשולשים מתוצרת אוקטוגונלית יספקו ביצועים צפויים לאורך רצף ייצור גדול.
הערכת תאימות גוף החיתוך
חישוקי חיתוך משושים חייבים לשבת בדיוק בתוך הכיסים של גוף החישוק כדי ליצור את זווית ההובלה וזווית המנשא הצירית הנכונות לחיתוך פנים. מפעלי מכונות גדולים בדרך כלל מבצעים אישור של גופי חישוק על ידי אימות סיבולת הכיסים ותיחום מומנט הלחיצה לפני שמכניסים חישוקי חיתוך משושים לייצור. כיס לא תואם עלול לגרום לחישוקי חיתוך משושים להחליק תחת כוחות החיתוך, מה שיגרום לשבירה, לסיום פנים לקוי, ואף לפגיעת ציר הסיבוב. מפעלים שמריצים חישוקי חיתוך משושים בקנה מידה גדול משקיעים בכלים מיוחדים לבדיקת wearing של הכיסים באופן מחזורי והחלפת גופי החישוק לפני שהסחה מממדית תפגע בביצועי החישוק.
הטמעת חישוקי חיתוך משושים בתהליך חיתוך הפנים
תכנות קצבים, מהירויות ועומק החיתוך
לאחר שנבחרו ונתנו את מקומם חותמות מילינג משושה הנכונות, מתכנן ה-CNC קובע את פרמטרי החיתוך. מסעדות גדולות משתמשות בנתוני ההתחלה המומלצים על ידי היצרן לחותמות מילינג משושה כבסיס, ולאחר מכן מחליקות מעקב בזמן תהליך כדי לדייק את הפרמטרים עבור שילוב הספציפי של מכונה וכלים שלהן. מהירות הציר, קצב הזנה לשן, והשתתפות רדיאלית משפיעים על ביצועי חותמות מילינג משושה במהלך מילינג פנים. מאחר שחוטמות מילינג משושה יש להן מעגל חסום גדול יותר מאשר חותמות משולשות או מרובעות בגודל נומינלי זהה, לעתים קרובות ניתן להשתמש בהן בקצבים גבוהים יותר של הזנה תוך שמירה על כוחות חיתוך יציבים. מתכננים מנוסים מנצלים תכונה זו כדי לקצר את זמני המחזור ללא פגיעה באיכות המשטח.
ניהול סיבוב החותמות ושימוש בשפה
אחת היתרונות המבצעיים החשובים ביותר של חיתוכים אוקטוגונליים היא האפשרות לסובב את החיתוך לקצה חיתוך חדש שמונה פעמים לפני שיזרקו אותו. מפעלים גדולים למכונות יוצרים לוחות זמנים רשמיים לסיבוב חיתוכים בתוך מערכות הניהול שלהם כדי לעקוב בדיוק לאילו קצוות של כל זוג חיתוכים אוקטוגונליים נמצא בשימוש כרגע. הפעילים עוקבים אחר הליך סטנדרטי לסיבוב החיתוכים, ומעבירים את החיתוכים האוקטוגונליים למיקום חדש כאשר מגיעים לסף נזק מוגדר, ולא ממשיכים להשתמש בהם עד לשבירה קטסטרופלית. גישה פרואקטיבית זו שומרת על החיתוכים האוקטוגונליים בחדות אופטימלית, מפחיתה את הסיכון לשבירה בלתי צפויה של הכלים, ומאפשרת לחזות את הצריכה של החיתוכים לתכנון הקנייה והמלאי.
בקרת איכות ואופטימיזציה תהליכית עבור חיתוכים אוקטוגונליים
ניטור גובה המשטח והדיוק הממדי
צוותי בקרת האיכות במפעלי מכונות גדולים מבצעים בדיקות תוך תהליך כדי לאמת כי חליפות החיתוך משמוניות הצלעות מייצרות את מרקם המשטח והשטיחות המוגדרים על פני המשטחים שנחצבו באמצעות חציבה פנים. אם קבוצת חליפות החיתוך משמוניות הצלעות מתחילה לייצר ערכים של רעדה מחוץ לטווח הסובלנות, הבודקים בודקים האם הסיבה היא שפה מוחלפת מדי, פרמטרי חיתוך לא נכונים או ספקת נוזל קירור לא מספיקה. אסטרטגיית נוזל הקירור היא במיוחד חשובה בעת הפעלת חליפות חיתוך משמוניות הצלעות על ברזל יצוק, כאשר יש לבחור בין נוזל קירור דרך הציר או זרימת אוויר בהתאם לצורכי הסילוק של הגרגרים של גאומטריית הסכין הספציפית.
שיפור מתמיד באמצעות נתוני משך חיים של הכלים
חנויות גדולות שמתמקדות באופטימיזציה של התהליך אוספות נתוני חיים של כל קבוצת חיתוכים מתומנים שמורכבים בצורת אוקטוגון המשמשים במעגלת פנים. צוותי תחזוקה והנדסה מנתחים את הנתונים האלה כדי לזהות דפוסים, כגון אילו מכונות ייצור מייצרות באופן עקבי חיים קצרים יותר לחיתוכים מתומנים שמורכבים בצורת אוקטוגון, באילו משמרות נצפית צריכה גבוהה יותר של חיתוכים, והאם סדרות מסוימות של חומרי חומר גולמי מזרזות את ההתאבדות. על ידי טיפול בחיתוכים המתומנים המורכבים בצורת אוקטוגון כמשתנה תהליך מדיד, החנויות יכולות לחשב את העלות האמיתית לחלק הנובעת מחיתוכים מתומנים שמורכבים בצורת אוקטוגון ולנקוט בהחלטות מבוססות נתונים בנוגע לפרמטרי חיתוך, מערכות נוזל קירור ודרגות חיתוך. מחזור שיפור רציף זה הוא מה שמפריד בין חנויות ברמה עולמית לבין אלו שפשוט מגיבות לתקלות בחיתוכים כפי שהן מתרחשות.
שאלה נפוצה
מה הופך את החיתוכים המתומנים המורכבים בצורת אוקטוגון ליותר יעילים מבחינה עלות-תועלת מאשר חיתוכים מרובעים?
תבניות חיתוך משולבות באוקטגון מספקות שמונה קצות חיתוך שימושיים בכל תבנית, לעומת ארבעה או שמונה בתבניות ריבועיות, תלוי בגאומטריה. זה מכפיל את מספר האינדקסים הזמינים, מה שמביא לירידה ישירה בעלויות לכל קצה חיתוך. עבור מפעלי מכונות גדולים המפעילים נפחים גבוהים, החסכונות המצטברים משימוש בתבניות חיתוך באוקטגון על פני מספר מכונות יכולים להיות משמעותיים לאורך שנת ייצור.
האם ניתן להשתמש בתבניות חיתוך באוקטגון בכל סוגי מרכזי עיבוד CNC?
תבניות חיתוך באוקטגון תואמות את רוב מרכזי עיבוד CNC האופקיים והאנכיים, בתנאי שהציר מספק מומנט מספיק והגוף החותר מעוצב לגאומטריה של התבניות האלה. צירים בעלי הספק גבוה יותר מתאימים יותר כדי לנצל במלואם את עומק החיתוך האפשרי של תבניות חיתוך באוקטגון. יש תמיד לבדוק את مواנה של גוף החותר ואת נתוני יצרן התבניות לפני התקנת תבניות חיתוך באוקטגון על פלטפורמה חדשה של מכונה.
איך חנויות גדולות בוחרות נוזל קירור בעת שימוש בכלי חיתוך מילינג שמוניות-צלעות על פלדה יצוקה?
בעת יישום כלי חיתוך מילינג שמוניות-צלעות על פלדה יצוקה, חנויות בוחרות לרוב בין חיתוך יבש עם זרימת אויר ובחיתוך רטוב עם נוזל קירור שוטף, בהתאם למכסה של הכלי וליכולת המכונה. כלי חיתוך מילינג שמוניות-צלעות עם כיסוי CVD נוהגים להפעיל בדרך כלל בחיתוך יבש או עם זרימת אויר מינימלית, מאחר שההלם התרמי הנובע מהחדרת נוזל הקירור בדרכים מפורכות עלול לגרום ליצירת סדקים מיקרוסקופיים. מהנדסי תהליכים בוחנים את שתי האסטרטגיות ומודדים את השפעתן על משך חיים של כלי חיתוך מילינג שמוניות-צלעות ואיכות פני השטח של החלק, לפני שמקבעים את גישת נוזל הקירור לרצף הייצור.
