
 EN
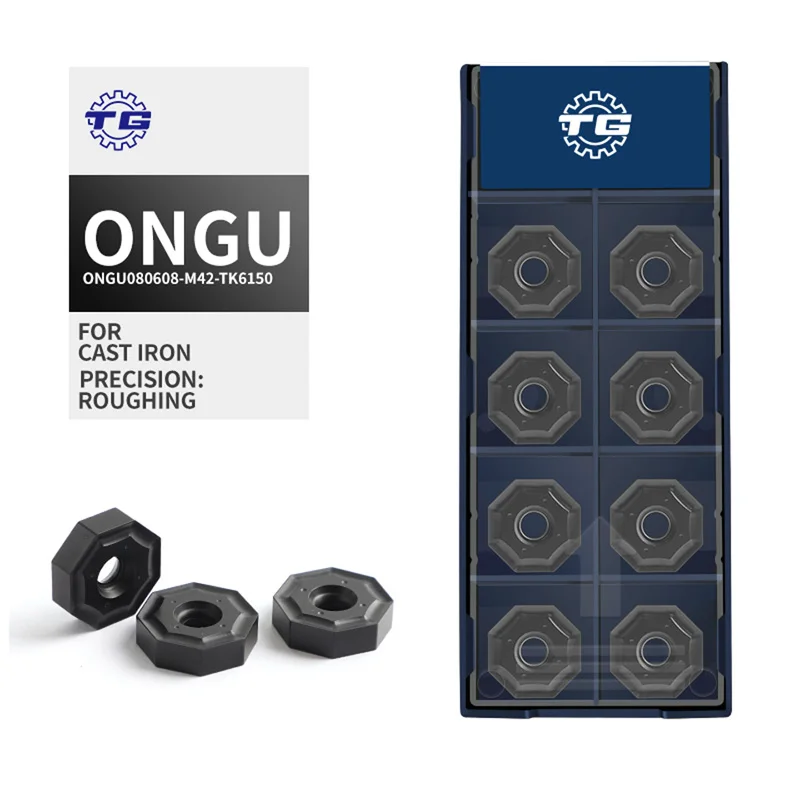
تتطلب ورش الآلات الكبيرة التي تعمل بحجم إنتاج عالٍ أدوات قطع تجمع بين المتانة والتنوع والأداء المتسق. إدخالات الطحن الثمانية الأضلاع لقد أصبحت هذه المُقاطع المثمنة خيارًا مفضّلًا في هذه البيئات لأنها تمتلك ثمانية حواف قطع، ما يوفّر ميزةً كبيرةً من حيث التكلفة لكل حافة مقارنةً بالهندسات التقليدية للمقاطع. ويكشف فهم الطريقة التي تدمج بها ورش العمل هذه المقاطع المثمنة في عمليات التفريز السطحي عن الأسباب التي تجعل تصميم هذه المقاطع مناسبًا جدًّا للتطبيقات الصناعية الشديدة الطلب.
إن قرار توحيد استخدام المقاطع المثمنة في التفريز ليس أبدًا قرارًا عشوائيًّا. بل يقوم مديرو الورش ومُهندسو العمليات بتقييم هندسة القطعة، ونوع المادة الأساسية، ونوع الطلاء، والتوافق مع جسم القاطع قبل اعتماد استراتيجية أدوات معينة. وعندما تُختار المقاطع المثمنة بعناية لتتناسب مع قدرة محور الدوران في الماكينة، وقدرة الماكينة على إدخال التغذية، ونوع المادة المراد تشغيلها، فإن النتائج تشمل تحسين عمر الأداة، وتقليل أوقات الدورة، وتخفيض التكلفة الإجمالية للامتلاك. ويوضّح هذا المقال المنهج المتدرج الذي تتبعه الورش الكبيرة عند تطبيق المقاطع المثمنة في عمليات التفريز السطحي.
اختيار قواطع الطحن الثمانية المناسبة للتطبيق
مطابقة درجة القاطع وهندسته مع المادة
قبل تركيب قواطع الطحن الثمانية على جسم الأداة تمامًا، يقوم مهندسو العمليات ذوي الخبرة بدراسة مادة القطعة المراد تشغيلها. فعلى سبيل المثال، تتطلب مكونات الحديد الزهر قواطع طحن ثمانية ذات طلاء كيميائي للترسيب البخاري (CVD) يقاوم التآكل التصاعدي المميز لهذه المادة. أما مكونات الفولاذ فقد تتطلب صلادة مختلفة للركيزة وإعدادًا مختلفًا للحافة. وتُجري المصانع الكبيرة توثيقًا منهجيًّا يربط بين درجات محددة من قواطع الطحن الثمانية وعائلات المواد وسرعات القطع ومدى أعماق القطع. ويمنع هذا الأسلوب المنضبط في الاختيار فشل القواطع مبكرًا، ويضمن أداءً متوقعًا وموثوقًا من قواطع الطحن الثمانية خلال دفعات الإنتاج الكبيرة.
تقييم توافق جسم الأداة
يجب أن تُركب شرائح التفريز الثمانية الأضلاع بدقة في جيوب هيكل أداة التفريز لتوليد زاوية التقدم والانحدار المحوري الصحيحين لعملية تفريز الوجه. وعادةً ما تقوم ورش الآلات الكبيرة بفحص هيكل الأداة من خلال التحقق من تحملات الجيوب ومواصفات عزم الدوران المطلوب عند تركيب الشرائح، وذلك قبل استخدام شرائح التفريز الثمانية الأضلاع في الإنتاج. وقد يؤدي عدم توافق الجيب إلى انزياح شرائح التفريز الثمانية الأضلاع تحت تأثير قوى التقطيع، مما يسبب تشققها أو سوء جودة السطح النهائي أو حتى إلحاق الضرر بالمغزل. أما الورش التي تستخدم شرائح التفريز الثمانية الأضلاع على نطاق واسع، فتستثمر في أدوات قياس مخصصة لفحص تآكل الجيوب دوريًّا واستبدال هياكل الأدوات قبل أن تؤدي أي انحرافات أبعادية إلى تدهور أداء الشرائح.
دمج شرائح التفريز الثمانية الأضلاع في عملية تفريز الوجه
برمجة معدلات التغذية والسرعة وعمق القطع
بمجرد اختيار إدخالات التفريز الثمانية الزوايا المناسبة وتثبيتها بشكلٍ صحيح، يُحدِّد مبرمج نظام التحكم العددي الحاسوبي (CNC) معالم عملية القطع. وتستخدم الورش الكبيرة بيانات البدء الموصى بها من قِبل الشركة المصنِّعة لإدخالات التفريز الثمانية الزوايا كأساسٍ أولي، ثم تطبِّق رصدًا أثناء التشغيل لضبط هذه المعالم بدقةٍ وفقًا لمجموعة الآلة والأداة الخاصة بها. فسرعة المحور الدوار، والتغذية لكل سنٍّ، والانخراط الشعاعي كلها عوامل تؤثر في أداء إدخالات التفريز الثمانية الزوايا أثناء عملية التفريز السطحي. وبما أن إدخالات التفريز الثمانية الزوايا تمتلك دائرةً محاطةً أكبر من الإدخالات المثلثية أو المربعة ذات الحجم الاسمي نفسه، فإنها غالبًا ما تتحمل معدلات تغذية أعلى مع الحفاظ على استقرار قوى القطع. ويستغل المبرمجون ذوو الخبرة هذه الخاصية لتقليل أوقات الدورة دون التأثير سلبًا على جودة التشطيب السطحي.
إدارة دوران الإدخال واستخدام الحواف
واحد من أكثر المزايا التشغيلية أهميةً في أدوات القطع المثلثية الثمانية هو القدرة على تدوير الأداة للوصول إلى حافة قطع جديدة ثمانية مرات قبل التخلص منها. وتُدمج ورش الآلات الكبيرة جداول رسمية لتدوير الأدوات في أنظمتها لإدارة الأدوات، وذلك لتتبع الحافة الدقيقة التي تُستخدم حاليًّا من كل زوج من أدوات القطع المثلثية الثمانية. ويقوم المشغلون باتباع إجراء قياسي لتدوير الأدوات، حيث يعيدون تثبيت أدوات القطع المثلثية الثمانية عند عتبة اهتراء محددة بدلًا من تشغيل الحواف حتى حدوث فشل كارثي. وهذه الطريقة الاستباقية تحافظ على أداء أدوات القطع المثلثية الثمانية عند درجة الحدّة المثلى، وتقلل من خطر انكسار الأداة بشكل مفاجئ، وتجعل استهلاك الأدوات قابلاً للتنبؤ به في عمليات الشراء وتخطيط المخزون.
مراقبة الجودة وتحسين العمليات لأدوات القطع المثلثية الثمانية
رصد حالة السطح والدقة البعدية
تقوم فرق مراقبة الجودة في ورش الآلات الكبيرة بإجراء فحوصات أثناء العملية للتحقق من أن أدوات التنصيب الثمانية الأضلاع المستخدمة في عمليات التفريز المسطّح تُنتج تشطيب السطح والتسوية المحددين لسطوح التفريز المسطّحة. وإذا بدأت مجموعة من أدوات التنصيب الثمانية الأضلاع بإنتاج قيم خشونة تقع خارج الحدود المسموحة، فإن المشغلين يحققون في تحديد ما إذا كان السبب هو اهتراء حافة الأداة أكثر من اللازم، أو عدم صحة معايير القطع، أو ضعف توصيل التبريد. وتكتسي استراتيجية التبريد أهمية خاصة عند استخدام أدوات التنصيب الثمانية الأضلاع على الحديد الزهر، حيث يجب اختيار إما تبريد عبر العمود الرئيسي أو نفخ هواء حسب احتياجات إزالة الر Chips الخاصة بهندسة القاطع المحددة.
التحسين المستمر من خلال بيانات عمر الأداة
تجمع المتاجر الكبيرة التي تولي اهتمامًا جادًّا لتحسين العمليات بيانات عمر الأدوات لكل مجموعة من إدخالات التفريز الثمانية الأضلاع المستخدمة في تفريز الوجه. ويحلِّل فريق الصيانة والهندسة هذه البيانات لتحديد الأنماط، مثل أي أدوات آلة تُنتج باستمرار عمرًا أقصر للأدوات في إدخالات التفريز الثمانية الأضلاع، وأي ورديات تسجِّل استهلاكًا أعلى لهذه الإدخالات، وما إذا كانت دفعات محددة من مواد قطعة العمل تُسرِّع من عملية التآكل. وباعتبار إدخالات التفريز الثمانية الأضلاع متغيرًا عملياتيًّا قابلاً للقياس، يمكن للمتاجر حساب التكلفة الفعلية لكل قطعة ناتجة عن استخدام إدخالات التفريز الثمانية الأضلاع، واتخاذ قراراتٍ مبنية على البيانات بشأن معاملات القطع وأنظمة التبريد ودرجات الإدخالات. وهذه الدورة المستمرة للتحسين هي ما يميِّز المتاجر الرائدة عالميًّا عن تلك التي تكتفي بالاستجابة لحالات فشل الأدوات عند حدوثها.
الأسئلة الشائعة
ما الذي يجعل إدخالات التفريز الثمانية الأضلاع أكثر كفاءة من حيث التكلفة مقارنةً بالإدخالات المربعة؟
توفر إدخالات الطحن الثمانية الأضلاع ثمانية حواف قطع قابلة للاستخدام لكل إدخال، مقارنةً بأربع أو ثمانية حواف على الإدخالات المربعة حسب الشكل الهندسي. وهذا يضاعف عدد مرات التدوير المتاحة، ما يقلل مباشرةً التكلفة لكل حافة قطع. وللمصانع الكبيرة التي تعمل بحجم إنتاج عالٍ، فإن الوفورات التراكمية الناتجة عن استخدام إدخالات الطحن الثمانية الأضلاع عبر عدة آلات يمكن أن تكون كبيرةً جدًّا على مدار سنة إنتاج كاملة.
هل يمكن استخدام إدخالات الطحن الثمانية الأضلاع على جميع أنواع مراكز التشغيل الآلي باستخدام الحاسوب (CNC)؟
تتوافق إدخالات الطحن الثمانية الأضلاع مع معظم مراكز التشغيل الآلي باستخدام الحاسوب (CNC) الأفقية والرأسية، شرط أن توفر المغزل عزم دوران كافٍ وأن يكون جسم القاطع مصمَّمًا لهندسة هذا الإدخال. كما أن المغازل عالية القدرة أكثر ملاءمةً لاستغلال أقصى عمق قطع متاح مع إدخالات الطحن الثمانية الأضلاع. وينبغي على المصانع دائمًا الرجوع إلى مواصفات جسم القاطع وبيانات الشركة المصنِّعة للإدخالات قبل تركيب إدخالات الطحن الثمانية الأضلاع على منصة آلة جديدة.
كيف تتعامل المتاجر الكبيرة مع اختيار سائل التبريد عند استخدام إدخالات الطحن الثمانية الأضلاع على الحديد الزهر؟
عند تطبيق إدخالات الطحن الثمانية الأضلاع على الحديد الزهر، تختار المتاجر عادةً بين القطع الجاف باستخدام نفخة هواء، والقطع الرطب باستخدام سائل تبريد غامِر، وذلك اعتمادًا على طلاء الإدخال وقدرات الماكينة. وتُشغَّل إدخالات الطحن الثمانية الأضلاع المطلية بتقنية الترسيب الكيميائي من البخار (CVD) عادةً دون سائل تبريد أو مع نفخة هواء محدودة جدًّا، لأن الصدمة الحرارية الناتجة عن تطبيق سائل التبريد بشكل متقطِّع قد تؤدي إلى تشقُّقات دقيقة. ويختبر مهندسو العمليات كلا الاستراتيجيتين ويقيسون أثرهما على عمر إدخالات الطحن الثمانية الأضلاع ونوعية سطح القطعة قبل توحيد منهجية سائل التبريد لعمليات الإنتاج.
جدول المحتويات
- اختيار قواطع الطحن الثمانية المناسبة للتطبيق
- دمج شرائح التفريز الثمانية الأضلاع في عملية تفريز الوجه
- مراقبة الجودة وتحسين العمليات لأدوات القطع المثلثية الثمانية
-
الأسئلة الشائعة
- ما الذي يجعل إدخالات التفريز الثمانية الأضلاع أكثر كفاءة من حيث التكلفة مقارنةً بالإدخالات المربعة؟
- هل يمكن استخدام إدخالات الطحن الثمانية الأضلاع على جميع أنواع مراكز التشغيل الآلي باستخدام الحاسوب (CNC)؟
- كيف تتعامل المتاجر الكبيرة مع اختيار سائل التبريد عند استخدام إدخالات الطحن الثمانية الأضلاع على الحديد الزهر؟
