
 EN
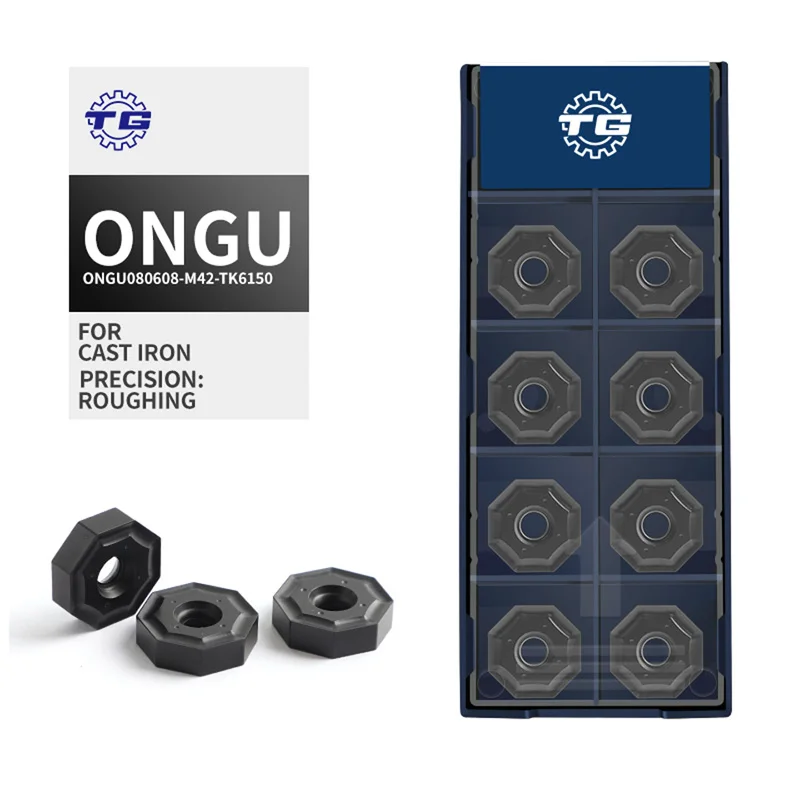
Duże warsztaty maszynowe działające przy wysokich objętościach produkcji wymagają narzędzi skrawających łączących trwałość, uniwersalność i spójną wydajność. wkręty frezarskie ośmiokątne stały się preferowanym wyborem w tych środowiskach, ponieważ ich osiem krawędzi skrawających zapewnia znaczną przewagę kosztową na krawędź w porównaniu do konwencjonalnych geometrii wkrętów. Zrozumienie sposobu, w jaki te warsztaty integrują wkręty frezarskie ośmiokątne w procesy frezowania czołowego, wyjaśnia, dlaczego ten kształt wkrętów jest tak dobrze dopasowany do wymagających zastosowań przemysłowych.
Decyzja o standaryzacji na frezarki z wstawkami ośmiokątnymi nigdy nie jest przypadkowa. Kierownicy warsztatów i inżynierowie procesowi oceniają geometrię wstawek, materiał podłoża, typ powłoki oraz zgodność z korpusami frezarek przed przyjęciem strategii narzędziowej. Gdy wstawki ośmiokątne do frezowania są odpowiednio dopasowane do mocy wrzeciona maszyny, możliwości prędkości posuwu oraz materiału obrabianego, uzyskuje się dłuższą żywotność narzędzi, skrócenie czasów cyklu oraz niższy całkowity koszt posiadania. W niniejszym artykule wyjaśniono krok po kroku podejście stosowane przez duże zakłady maszynowe przy zastosowaniu wstawek ośmiokątnych do operacji frezowania czołowego.
Wybór odpowiednich wstawek ośmiokątnych do frezowania dla danej aplikacji
Dopasowanie gatunku i geometrii wstawki do materiału
Zanim ośmiokątne wkładki frezarskie zostaną zamontowane na korpusie freza, doświadczeni inżynierowie procesowi analizują materiał obrabianego przedmiotu. Na przykład elementy z żeliwa odlewniczego wymagają ośmiokątnych wkładek frezarskich z powłokami CVD odpornymi na zużycie ścierne, charakterystyczne dla tego materiału. Elementy ze stali mogą wymagać innego stopnia twardości podłoża oraz innej przygotowanej krawędzi tnącej. Duże zakłady utrzymują udokumentowaną macierz, która przyporządkowuje konkretne gatunki ośmiokątnych wkładek frezarskich do rodzin materiałów, prędkości skrawania oraz zakresów głębokości frezowania. Taki dyscyplinowany proces doboru zapobiega przedwczesnemu uszkodzeniu wkładek i zapewnia, że ośmiokątne wkładki frezarskie zapewniają przewidywalną wydajność w trakcie dużych serii produkcyjnych.
Ocena zgodności korpusu freza
Ośmiokątne płytki frezarskie muszą dokładnie osadzać się w gniazdach ich korpusów frezów, aby zapewnić odpowiedni kąt prowadzenia i kąt natarcia osiowego podczas frezowania czołowego. W dużych zakładach obróbkowych korpusy frezów zwykle są kwalifikowane poprzez weryfikację tolerancji gniazd oraz specyfikacji momentu dokręcania przed załadowaniem ośmiokątnych płytek frezarskich do produkcji. Niezgodność gniazda może spowodować przesunięcie się ośmiokątnych płytek frezarskich pod wpływem sił skrawania, co prowadzi do łamania się krawędzi, złej jakości powierzchni oraz potencjalnego uszkodzenia wrzeciona. Zakłady, które masowo stosują ośmiokątne płytki frezarskie, inwestują w dedykowane narzędzia pomiarowe do okresowej kontroli zużycia gniazd oraz wymiany korpusów frezów przed wystąpieniem odchyłek wymiarowych, które mogłyby pogorszyć wydajność płytek.
Integracja ośmiokątnych płytek frezarskich w procesie frezowania czołowego
Programowanie posuwów, prędkości obrotowych i głębokości skrawania
Po wybraniu i prawidłowym zamocowaniu odpowiednich ośmiokątnych wkładów frezarskich programista CNC ustala parametry skrawania. W dużych zakładach wykorzystuje się zalecane przez producenta dane początkowe dla ośmiokątnych wkładów frezarskich jako punkt wyjścia, a następnie stosuje się monitorowanie w trakcie procesu, aby dopasować te parametry do konkretnej kombinacji maszyny i narzędzia. Prędkość obrotowa wrzeciona, posuw na ząbek oraz promieniowe zaangażowanie wpływają na wydajność ośmiokątnych wkładów frezarskich podczas frezowania czołowego. Ponieważ ośmiokątne wkłady frezarskie mają większy okrąg wpisany niż wkłady trójkątne lub kwadratowe o tej samej nominalnej wielkości, mogą one często pracować przy wyższych posuwach, zachowując przy tym stabilne siły skrawania. Doświadczeni programiści wykorzystują tę cechę, aby skrócić czas cyklu bez pogorszenia jakości powierzchni.
Zarządzanie obrotem wkładów i wykorzystaniem krawędzi
Jedną z najważniejszych zalet operacyjnych ośmiokątnych wkładów frezarskich jest możliwość przesunięcia wkładu w celu wykorzystania ośmiu nowych krawędzi tnących przed jego wymianą. W dużych zakładach obróbkowych wprowadza się formalne harmonogramy obrotu wkładów do systemów zarządzania narzędziem, aby śledzić dokładnie, która krawędź każdego zestawu ośmiokątnych wkładów frezarskich jest aktualnie używana. Operatorzy stosują ustandaryzowaną procedurę przesuwania wkładów, ponownie pozycjonując je po osiągnięciu określonego progu zużycia, a nie dopuszczając do całkowitego uszkodzenia krawędzi tnących. Takie zapobiegawcze podejście zapewnia optymalną ostrzość ośmiokątnych wkładów frezarskich, zmniejsza ryzyko nagłego pęknięcia narzędzia oraz umożliwia przewidywalne planowanie zużycia wkładów w zakresie zakupów i zarządzania zapasami.
Kontrola jakości i optymalizacja procesu dla ośmiokątnych wkładów frezarskich
Monitorowanie chropowatości powierzchni i dokładności wymiarowej
Zespół kontroli jakości w dużych warsztatach maszynowych przeprowadza kontrole podczas procesu, aby sprawdzić, czy ośmiokątne wkładki frezarskie zapewniają określone wykończenie powierzchni i płaskość na powierzchniach frezowanych czołowo. Jeśli zestaw ośmiokątnych wkładek frezarskich zaczyna generować wartości chropowatości poza dopuszczalnym zakresem tolerancji, operatorzy badają, czy przyczyną jest nadmiernie zużyty krawędź skrawająca, nieprawidłowe parametry skrawania lub niewystarczające dozowanie środka chłodzącego. Strategia dozowania środka chłodzącego ma szczególne znaczenie przy stosowaniu ośmiokątnych wkładek frezarskich do obróbki żeliwa, gdzie wybór chłodzenia przez wrzeciono lub dmuchawy powietrznej zależy od potrzeb usuwania wiórów określonej geometrii frezarki.
Ciągła poprawa na podstawie danych dotyczących trwałości narzędzi
Duże zakłady, które poważnie traktują optymalizację procesów, zbierają dane dotyczące trwałości narzędzi dla każdego zestawu ośmiokątnych wkładów frezarskich stosowanych w frezowaniu czołowym. Zespoły ds. konserwacji i inżynierii analizują te dane, aby zidentyfikować wzorce, np. które maszyny CNC systematycznie zapewniają krótszą trwałość ośmiokątnych wkładów frezarskich, w których zmianach zużycie wkładów jest wyższe oraz czy konkretne partie materiału obrabianego przyspieszają zużycie. Traktując ośmiokątne wkłady frezarskie jako mierzalną zmienną procesową, zakłady mogą obliczyć rzeczywisty koszt przypadający na pojedynczą sztukę produktu w związku z użyciem ośmiokątnych wkładów frezarskich oraz podejmować decyzje oparte na danych dotyczących parametrów skrawania, układów chłodzenia oraz gatunków wkładów. To cykliczne doskonalenie to właśnie to, co odróżnia zakłady światowej klasy od tych, które jedynie reagują na awarie narzędzi w miarę ich występowania.
Często zadawane pytania
Co czyni ośmiokątne wkłady frezarskie bardziej opłacalnymi niż wkłady kwadratowe?
Ośmiokątne płytki frezarskie zapewniają osiem użytecznych krawędzi skrawających na każdą płytkę, w porównaniu do czterech lub ośmiu krawędzi na płytkach kwadratowych – w zależności od ich geometrii. Liczba możliwych indeksowań podwaja się, co bezpośrednio zmniejsza koszt przypadający na jedną krawędź skrawającą. W dużych zakładach produkcyjnych obsługujących duże wolumeny produkcji skumulowane oszczędności wynikające z zastosowania ośmiokątnych płytek frezarskich na wielu maszynach mogą być znaczne w ciągu jednego roku produkcyjnego.
Czy ośmiokątne płytki frezarskie można stosować we wszystkich typach centrów obróbkowych CNC?
Ośmiokątne płytki frezarskie są kompatybilne z większością poziomych i pionowych centrów obróbkowych CNC, pod warunkiem, że wrzeciono zapewnia wystarczający moment obrotowy, a korpus frezarki został zaprojektowany z myślą o tej geometrii płytek. Wrzeciona o wysokiej mocy lepiej nadają się do wykorzystania pełnej głębokości skrawania oferowanej przez ośmiokątne płytki frezarskie. Zakłady powinny zawsze sprawdzać specyfikacje korpusu frezarki oraz dane techniczne producenta płytek przed zamontowaniem ośmiokątnych płytek frezarskich na nowej platformie maszynowej.
W jaki sposób duże zakłady przemysłowe dobierają środek chłodzący przy stosowaniu ośmiokątnych wstawek frezarskich do obróbki żeliwa?
Przy zastosowaniu ośmiokątnych wstawek frezarskich do obróbki żeliwa zakłady przemysłowe zwykle wybierają między cięciem suchym z dmuchaniem powietrza a cięciem mokrym z obficie podawanym środkiem chłodzącym, w zależności od rodzaju powłoki na wstawce oraz możliwości maszyny. Ośmiokątne wstawki frezarskie z powłoką CVD są często obrabiane suchą metodą lub z minimalnym dmuchaniem powietrza, ponieważ szok termiczny spowodowany przerywanym dopływem środka chłodzącego może prowadzić do powstania mikropęknięć. Inżynierowie procesowi testują obie metody i oceniają ich wpływ na trwałość ośmiokątnych wstawek frezarskich oraz jakość powierzchni obrabianych detali przed wprowadzeniem ustalonej metody chłodzenia do produkcji seryjnej.
Spis treści
- Wybór odpowiednich wstawek ośmiokątnych do frezowania dla danej aplikacji
- Integracja ośmiokątnych płytek frezarskich w procesie frezowania czołowego
- Kontrola jakości i optymalizacja procesu dla ośmiokątnych wkładów frezarskich
-
Często zadawane pytania
- Co czyni ośmiokątne wkłady frezarskie bardziej opłacalnymi niż wkłady kwadratowe?
- Czy ośmiokątne płytki frezarskie można stosować we wszystkich typach centrów obróbkowych CNC?
- W jaki sposób duże zakłady przemysłowe dobierają środek chłodzący przy stosowaniu ośmiokątnych wstawek frezarskich do obróbki żeliwa?
