
 EN
Store maskinverksteder som opererer med høye produksjonsvolumer krever skjæreværktøy som kombinerer holdbarhet, mangfoldighet og konsekvent ytelse. oktagonale fresingsinnsettinger har blitt et foretrukket valg i disse miljøene fordi de åtte skjærekanter gir en betydelig kostnadsfordel per kant sammenlignet med konvensjonelle innsettingsgeometrier. Å forstå hvordan disse verkstedene integrerer oktagonale fresingsinnsettinger i arbeidsflyten for flatfresing avslører hvorfor denne innsettingsdesignet er så godt egnet for krevende industrielle applikasjoner.
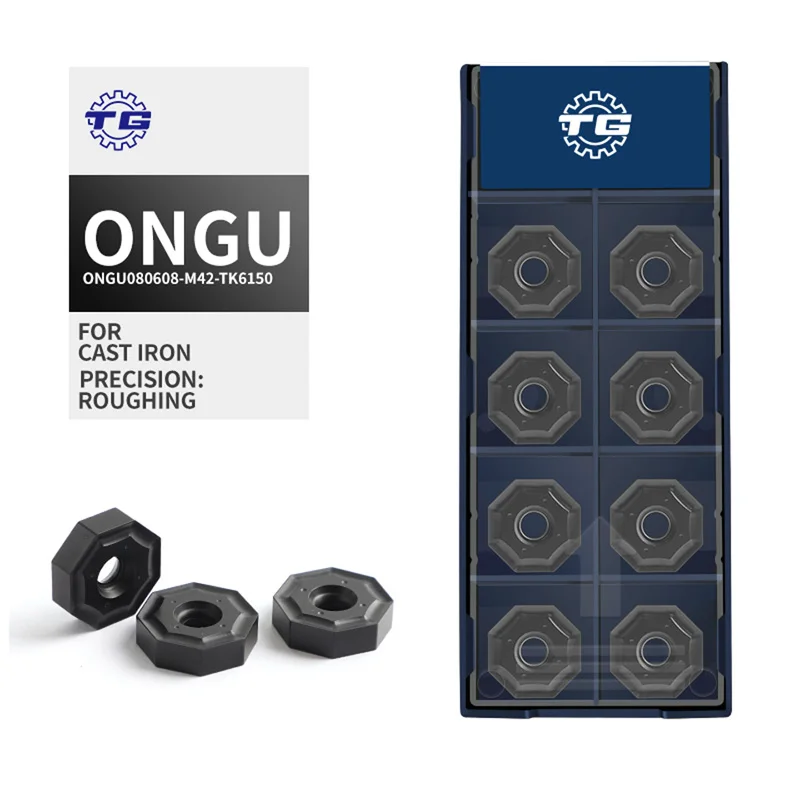
Beslutningen om å standardisere på oktagonale fresingsinnsettinger er aldri vilkårlig. Verkstedledere og prosessingeniører vurderer innsettingsgeometri, underlagsmateriale, belægningsstype og kompatibilitet med fræserkroppen før de fastlegger en verktøystrategi. Når oktagonale fresingsinnsettinger passer riktig til maskinens spindelleffekt, fremføringshastighet og det material som bearbeides, oppnås forbedret verktøylivslengde, kortere syklustider og lavere totalkostnad for eierskap. Denne artikkelen forklarer den trinnvise fremgangsmåten som store maskinverksteder bruker for å anvende oktagonale fresingsinnsettinger i flatfræsing.
Valg av riktige oktagonale fresingsinnsettinger for anvendelsen
Tilpasning av innsettingskvalitet og -geometri til materialet
Før oktagonale fresingsinnsatskutter monteres på en fræserkropp, studerer erfarna prosessingeniører arbeidsstykkets materiale. Støpejernskomponenter krever for eksempel oktagonale fresingsinnsatskutter med CVD-beskyttelsesbelag som motstår den abrasive slitasjen som er karakteristisk for dette materialet. Stålkompontenter kan kreve en annen substrathardhet og en annen skarppreparering. Store verksteder vedlikeholder en dokumentert matrise som knytter spesifikke kvaliteter av oktagonale fresingsinnsatskutter til materialfamilier, skjærehastigheter og dybde-av-skjæring-intervaller. Denne disiplinerte utvelgelsesprosessen forhindrer tidlig innsatsfeil og sikrer at oktagonale fresingsinnsatskutter leverer forutsigbar ytelse over store serier.
Vurdering av kompatibilitet mellom fræserkropp og innsats
Oktogonale fræsinnsettinger må sitte nøyaktig i sine fræsekroppspoketter for å generere riktig ledningsvinkel og aksial skråning ved flatfræsing. Større maskinverksteder kvalifiserer vanligvis fræsekropper ved å verifisere pokettoleranser og spennmomentspesifikasjoner før oktogonale fræsinnsettinger lastes inn i produksjonen. En uoverensstemmende pølse kan føre til at oktogonale fræsinnsettinger beveger seg under skjærekrefter, noe som fører til sprekking, dårlig overflatekvalitet og potensiell skade på spindelen. Verksteder som bruker oktogonale fræsinnsettinger i stor skala investerer i dedikerte måleverktøy for å inspisere slitasje i pokettene med jevne mellomrom og erstatte fræsekropper før dimensjonell avvik påvirker innsettingsytelsen.
Integrering av oktogonale fræsinnsettinger i flatfræseprosessen
Programmering av fremdriftshastighet, omdreiningstall og skjæredybde
Når de riktige oktagonale fresingsinnsatsene er valgt ut og plassert korrekt, fastsetter CNC-programmereren skjæreprameterne. Større verksteder bruker produsentens anbefalte startverdier for oktagonale fresingsinnsatsers som utgangspunkt, og anvender deretter overvåking under prosessen for å finjustere parameterne til sin spesifikke kombinasjon av maskin og verktøy. Spindelhastighet, fremføring per tenner og radial inngrep påvirker alle hvordan oktagonale fresingsinnsatsene fungerer under flatfresing. Ettersom oktagonale fresingsinnsatsene har en større innskrevet sirkel enn trekantede eller firkantede innsats av samme nominelle størrelse, kan de ofte håndtere høyere fremføringshastigheter uten å miste stabile skjærekrefter. Erfarne programmerere utnytter denne egenskapen for å forkorte syklustidene uten å ofre overflatekvaliteten.
Styring av innsatsrotasjon og kantutnyttelse
En av de mest operasjonelt betydningsfulle fordelene med oktagonale fresingsinnsats er muligheten til å justere inn til en ny skjærende kant åtte ganger før innsatsen kasseres. Store maskinverksteder inkluderer formelle innsatsrotasjonsplaner i sine verktøyhåndteringssystemer for å spore nøyaktig hvilken kant av hvert par oktagonale fresingsinnsats som for tiden er i bruk. Operatørene følger en standardisert justeringsprosedyre og omposisjonerer oktagonale fresingsinnsats ved en definert slitasjegrense, i stedet for å bruke kantene til katastrofal svikt. Denne proaktive tilnærmingen sikrer at oktagonale fresingsinnsats fungerer med optimal skarphet, reduserer risikoen for uventet verktøybrudd og gjør forbruket av innsats forutsigbart for innkjøp og lagerplanlegging.
Kvalitetskontroll og prosessoptimalisering for oktagonale fresingsinnsats
Overvåking av overflatekvalitet og dimensjonell nøyaktighet
Kvalitetskontrollteam i store maskinverksteder utfører mellomkontroller for å verifisere at oktagonale fresingsinnsettinger gir den spesifiserte overflatestrukturen og planheten på flatt fresede flater. Hvis et sett oktagonale fresingsinnsettinger begynner å gi ruhetsverdier utenfor toleransebandet, undersøker operatørene om årsaken er en overbrukt skjærekant, feilaktige skjæreprameter eller utilstrekkelig kjølevæskeforsyning. Kjølevæskestrategien er spesielt viktig ved bruk av oktagonale fresingsinnsettinger på støpejern, der gjennomspindelkjøling eller luftblåsing må velges basert på behovet for spåntransport for den aktuelle fræsens geometri.
Forbedring kontinuerlig gjennom verktøylivsdata
Større verksteder som tar prosessoptimering på alvor samler inn data om verktøyets levetid for hver sett av oktogonalfraser-innsettinger som brukes i flatt frasing. Vedlikeholds- og ingeniørteam analyserer disse dataene for å identifisere mønstre, for eksempel hvilke maskinverktøy konsekvent gir kortere levetid for oktogonalfraser-innsettinger, hvilke skift har høyere forbruk av innsettinger og om spesifikke partier av arbeidsstykkematerialer øker slitasjen. Ved å behandle oktogonalfraser-innsettinger som en målbar prosessvariabel kan verkstedene beregne den reelle kostnaden per del som tilskrives oktogonalfraser-innsettinger og ta datadrevne beslutninger om skjæringparametere, kjølevæssystemer og innsettingskvaliteter. Denne syklusen med kontinuerlig forbedring er det som skiller verdensledende verksteder fra de som bare reagerer på verktøyfeil når de oppstår.
Ofte stilte spørsmål
Hva gjør oktogonalfraser-innsettinger mer kostnadseffektive enn firkantinnsettinger?
Oktogonale fresingsinnsettinger gir åtte brukbare skjærekanters per innsetting, i forhold til fire eller åtte på firkantede innsettinger avhengig av geometrien. Dette dobler antallet mulige indekseringer, noe som direkte reduserer kostnaden per skjærekant. For store maskinværksteder som produserer i store volumer kan de samlede besparelsene ved å bruke oktogonale fresingsinnsettinger på flere maskiner bli betydelige over løpet av et produksjonsår.
Kan oktogonale fresingsinnsettinger brukes på alle typer CNC-maskinsenter?
Oktogonale fresingsinnsettinger er kompatible med de fleste horisontale og vertikale CNC-maskinsenter, forutsatt at spindelen leverer tilstrekkelig dreiemoment og at fråserkroppen er utformet for den aktuelle innsettingsgeometrien. Spindler med høy effekt er bedre egnet til å utnytte den fulle innskåringstykkelser-kapasiteten til oktogonale fresingsinnsettinger. Værksteder bør alltid sjekke spesifikasjonene for fråserkroppen og produsentens data for innsettingene før oktogonale fresingsinnsettinger monteres på en ny maskinplattform.
Hvordan håndterer store verksteder valg av kjølevæske ved bruk av oktogonal fräsinnsetting på støpejern?
Når oktogonal fräsinnsetting brukes på støpejern, velger verksteder vanligvis mellom tørrbearbeiding med luftstråle og våtbearbeiding med overstrømmingskjøling, avhengig av innsettingsbelag og maskinkapasitet. CVD-belagte oktogonal fräsinnsettinger kjøres ofte tørt eller med minimal luftstråle, fordi termisk sjokk fra avbrutt kjølevæskeapplikasjon kan føre til mikrosprekker. Prosessingeniører tester begge strategiene og måler deres effekt på verktøyets levetid og overflatekvaliteten til delene før de standardiserer kjølevæskestrategien for serietilvirkning.
