
 EN
Stora maskinverkstäder som arbetar med höga produktionsvolymer kräver skärande verktyg som kombinerar hållbarhet, mångsidighet och konsekvent prestanda. oktagonala fräsinsert har blivit ett föredraget val i dessa miljöer eftersom deras åtta skärande kanter ger en betydande kostnadsfördel per kant jämfört med konventionella insertgeometrier. Att förstå hur dessa verkstäder integrerar oktagonala fräsinsert i sina planfräsprocesser avslöjar varför denna insertdesign är så väl anpassad för krävande industriella applikationer.
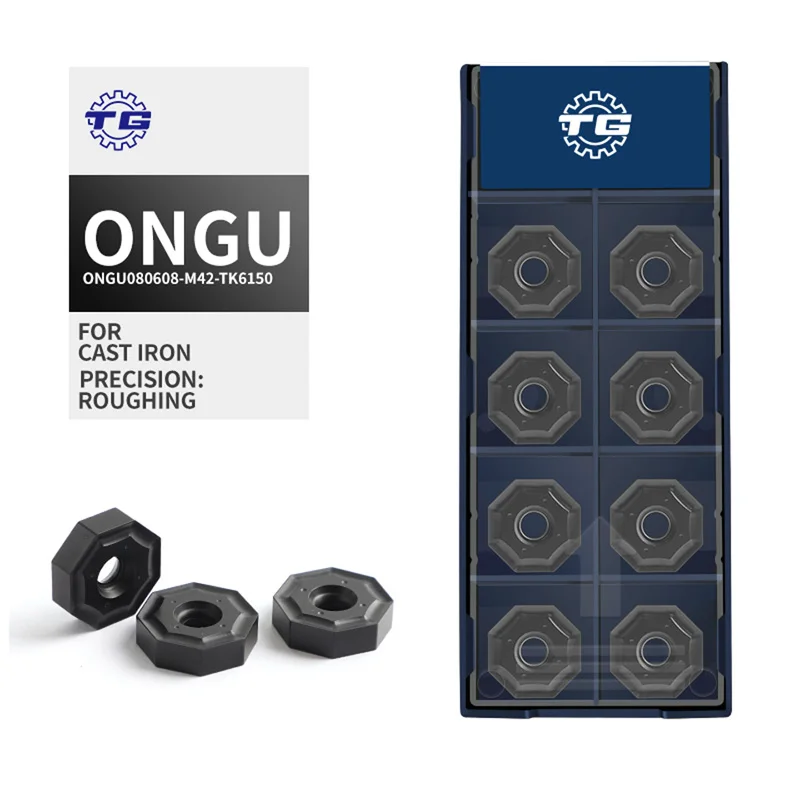
Beslutet att standardisera på åttkantiga fräsinsatser är aldrig godtyckligt. Verkstadschefer och processingenjörer utvärderar insatsgeometri, underlagsmaterial, beläggnings typ och kompatibilitet med fräskroppen innan de fastslår en verktygsstrategi. När åttkantiga fräsinsatser matchas korrekt till maskinens spindelkraft, matningshastighetskapacitet och det material som skall bearbetas ger detta förbättrad verktygslivslängd, kortare cykeltider och lägre total ägarkostnad. I den här artikeln förklaras steg-för-steg-metoden som stora maskinverkstäder använder för att tillämpa åttkantiga fräsinsatser vid planfräsning.
Välja rätt åttkantiga fräsinsatser för tillämpningen
Anpassa insatsklass och -geometri till materialet
Innan oktagonala fräsinsatser monteras på en fräskropp studerar erfarna processingenjörer alltid arbetsstycksmaterialet. Till exempel kräver gjutjärnskomponenter oktagonala fräsinsatser med CVD-beläggningar som motstår den abrasiva slitage som är karakteristisk för detta material. Stålkomponenter kan kräva en annan substrathårdhet och kantförberedelse. Stora verkstäder underhåller en dokumenterad matris som kopplar specifika grader av oktagonala fräsinsatser till materialfamiljer, skärhastigheter och djupområden för skärning. Denna disciplinerade urvalsprocess förhindrar tidig insatsfel och säkerställer att oktagonala fräsinsatser ger förutsägbar prestanda vid stora serieproduktioner.
Utvärdera kompatibilitet med fräskropp
Åttahörniga fräsinsatser måste sitta exakt i sina fack i fräskroppen för att generera rätt ledvinkel och axial skärvinkel vid ansiktsfräsning. Stora maskinverkstäder verifierar vanligtvis fräskroppar genom att kontrollera facktoleranser och monteringstorkspecifikationer innan åttahörniga fräsinsatser läses in i produktionen. Ett felaktigt fack kan orsaka att åttahörniga fräsinsatser förflyttas under skärkrafterna, vilket leder till sprickbildning, dålig ytyta och potentiell skada på spindeln. Verkstäder som använder åttahörniga fräsinsatser i stort format investerar i specialiserade mätverktyg för att regelbundet undersöka slitage i facken och byta ut fräskroppar innan dimensionsdrift påverkar insatsens prestanda.
Integrering av åttahörniga fräsinsatser i ansiktsfräsprocessen
Programmering av fördjupning, frammatning och snittvarvning
När de korrekta åttkantiga fräsinsätten har valts ut och satts i position fastställer CNC-programmeraren skärparametrarna. Stora verkstäder använder tillverkarens rekommenderade startdata för åttkantiga fräsinsatser som utgångspunkt och använder sedan övervakning under bearbetningen för att finjustera parametrarna för sin specifika kombination av maskin och verktyg. Spindelhastighet, fördjupning per tand och radial ingrepp påverkar alla hur åttkantiga fräsinsatser fungerar vid planfräsning. Eftersom åttkantiga fräsinsatser har en större inskriven cirkel än triangulära eller kvadratiska insatser av samma nominella storlek kan de ofta hantera högre fördjupningshastigheter samtidigt som stabila skräfkrafter bibehålls. Erfarna programmerare utnyttjar denna egenskap för att minska cykeltiderna utan att offra ytytan.
Hantering av insatsrotation och skärgångsutnyttjande
En av de mest operativt betydelsefulla fördelarna med åttkantiga fräsinsert är möjligheten att indexera till en ny skärande kant åtta gånger innan inserten kasseras. Stora maskinverkstäder integrerar formella insertrotationsplaner i sina verktygsstyrningssystem för att spåra exakt vilken kant av varje par åttkantiga fräsinsert som för närvarande används. Operatörerna följer en standardiserad indexeringsprocedur och omplacerar åttkantiga fräsinsert vid en definierad slitagegräns istället for att låta kanterna användas tills de går sönder katastrofalt. Detta proaktiva tillvägagångssätt säkerställer att åttkantiga fräsinsert fungerar med optimal skärpa, minskar risken för oväntad verktygsbrott och gör förbrukningen av insert förutsägbar för inköps- och lagerplanering.
Kvalitetskontroll och processoptimering för åttkantiga fräsinsert
Övervakning av ytyta och dimensionsnoggrannhet
Kvalitetskontrollteam i stora maskinverkstäder utför processinspektioner för att verifiera att åttkantiga fräsinsert producerar den specificerade ytytan och planheten på ytfräsningsytorna. Om en uppsättning åttkantiga fräsinsert börjar producera grovhetvärden utanför toleransbandet undersöker operatörerna om orsaken är en översliten skäreg, felaktiga skärparametrar eller otillräcklig kylvätskeförsörjning. Kylvätskstrategin är särskilt viktig vid användning av åttkantiga fräsinsert på gjutjärn, där genomspindelkylvätska eller luftblåsning måste väljas utifrån behovet av spåntransport för den specifika fräsgeometrin.
Ständig förbättring genom verktygslivsdata
Stora verkstäder som tar processoptimering på allvar samlar in data om verktygslevnad för varje uppsättning oktagonala fräsinsatser som används vid planfräsning. Underhålls- och konstruktionsavdelningar analyserar dessa data för att identifiera mönster, till exempel vilka maskinverktyg konsekvent ger kortare verktygslevnad för oktagonala fräsinsatser, under vilka skift förbrukningen av insatser är högre och om specifika partier av arbetsstycksmaterial accelererar slitage. Genom att behandla oktagonala fräsinsatser som en mätbar processvariabel kan verkstäder beräkna den verkliga kostnaden per del som är kopplad till oktagonala fräsinsatser och fatta beslut baserade på data när det gäller snittparametrar, kylmedelssystem och insatsklasser. Denna cykel av kontinuerlig förbättring är det som skiljer världsklassverkstäder från de som enbart reagerar på verktygsbrott när de uppstår.
Vanliga frågor
Vad gör oktagonala fräsinsatser mer kostnadseffektiva än fyrkantiga insatser?
Åttahörniga fräsinsatser ger åtta användbara skärande kanter per insats, jämfört med fyra eller åtta på fyrkantiga insatser beroende på geometrin. Detta dubblar antalet möjliga indexeringar, vilket direkt minskar kostnaden per skärande kant. För stora maskinverkstäder som kör höga volymer kan de ackumulerade besparingarna från användning av åttahörniga fräsinsatser på flera maskiner bli betydande under ett produktionår.
Kan åttahörniga fräsinsatser användas på alla typer av CNC-maskincenter?
Åttahörniga fräsinsatser är kompatibla med de flesta horisontella och vertikala CNC-maskincenter, förutsatt att spindeln levererar tillräckligt med vridmoment och att fräskroppen är utformad för den aktuella insatsgeometrin. Spindlar med hög effekt är bättre lämpade för att utnyttja den fulla snittdjupskapaciteten hos åttahörniga fräsinsatser. Verkstäder bör alltid konsultera specifikationerna för fräskroppen och tillverkarens data för insatserna innan åttahörniga fräsinsatser monteras på en ny maskinplattform.
Hur hanterar stora verkstäder val av kylmedel vid användning av åttkantiga fräsinsatser på gjutjärn?
När åttkantiga fräsinsatser används på gjutjärn väljer verkstäder vanligtvis mellan torr bearbetning med luftstöt och våt bearbetning med översvämningskylning, beroende på insatsens beläggning och maskinens kapacitet. CVD-belagda åttkantiga fräsinsatser körs ofta torrt eller med minimal luftstöt eftersom termisk chock från avbrott i kylmedelsupplyningen kan orsaka mikrospännningar. Processingenjörer testar båda strategierna och mäter deras inverkan på verktygens livslängd och ytkvaliteten hos delen innan kylmedelsstrategin standardiseras för serietillverkning.
