
 EN
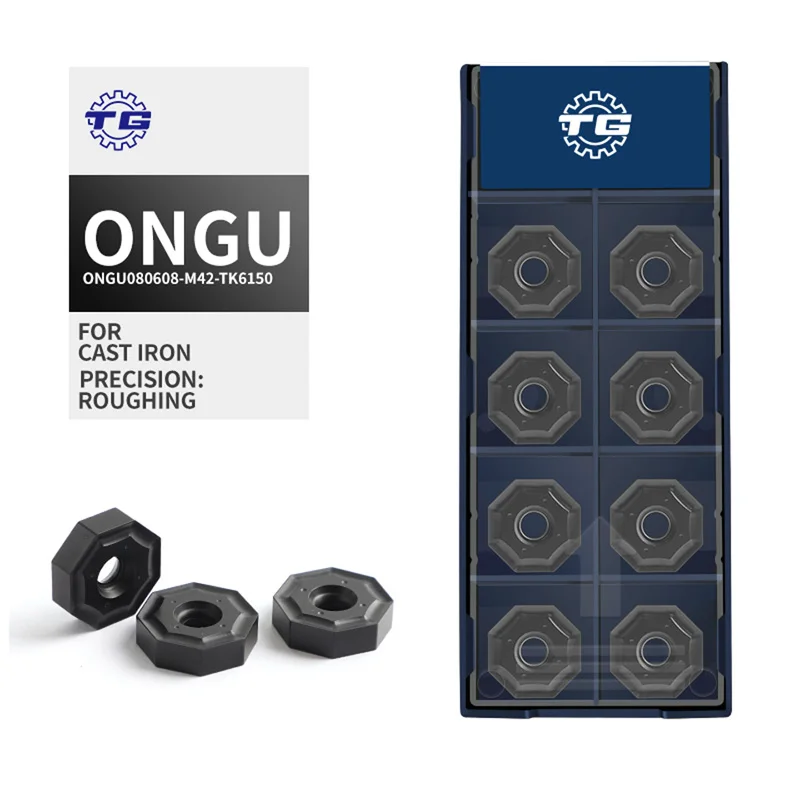
Store maskinværksteder, der opererer med høje produktionsvolumener, kræver skæreværktøjer, der kombinerer holdbarhed, alsidighed og konsekvent ydeevne. ottekantede fræseindsatser er blevet et foretrukket valg i disse miljøer, fordi deres otte skærekanter giver en betydelig fordel i forhold til omkostning pr. kant sammenlignet med konventionelle indsatshovedformer. At forstå, hvordan disse værksteder integrerer ottekantede fræseindsatser i flade-fræsningsprocesser, afslører, hvorfor denne indsatstype er så velegnet til krævende industrielle anvendelser.
Beslutningen om at standardisere på ottekantede fræsindsatser er aldrig tilfældig. Værkstedsledere og procesingeniører vurderer indsatsets geometri, underlagsmateriale, belægningsstype og kompatibilitet med fræsekroppen, inden de fastlægger en værktøjsstrategi. Når ottekantede fræsindsatser passer korrekt til maskinens spindelkraft, fremføringshastighedskapacitet og det materiale, der skal fræses, opnås resultater som forbedret værktøjslevetid, reducerede cykeltider og en lavere samlet ejerskabsomkostning. I denne artikel forklares den trin-for-trin-tilgang, som store maskinværksteder anvender til at anvende ottekantede fræsindsatser til fladfæsning.
Valg af de rigtige ottekantede fræsindsatser til anvendelsen
Tilpasning af indsatstype og -geometri til materialet
Før oktagonale fræsindsatser nogensinde monteres på en fræsekrop, undersøger erfarna procesingeniører arbejdsemnet. Støbejernskomponenter kræver f.eks. oktagonale fræsindsatser med CVD-belægninger, der modstår den slibende slid, som er karakteristisk for dette materiale. Stålkomponenter kan kræve en anden substrathardhed og en anden kantbehandling. Store værksteder opretholder en dokumenteret matrix, der knytter specifikke kvaliteter af oktagonale fræsindsatser til materialefamilier, fræshastigheder og dybdeforløbsområder. Denne disciplinerede udvælgelsesproces forhindrer tidlig indsatssvigt og sikrer, at oktagonale fræsindsatser leverer forudsigelig ydelse over store serier.
Vurdering af kompatibilitet mellem fræsekrop og indsatser
Oktagonale fræsindsatser skal sidde præcist i deres fræsekropspoketter for at generere den korrekte ledningsvinkel og aksiale rake til ansigtsfræsning. Store maskinværksteder verificerer typisk fræsekroppe ved at kontrollere pokettolerancer og fastgørelsesmomentkrav, inden oktagonale fræsindsatser indlæses til produktion. En forkert poket kan få oktagonale fræsindsatser til at forskyde sig under fræsningskræfterne, hvilket fører til spånkning, dårlig overfladekvalitet og mulig skade på spindlen. Værksteder, der anvender oktagonale fræsindsatser i stor skala, investerer i dedikerede måleværktøjer til periodisk inspektion af poketslidsage og udskifter fræsekroppe, inden dimensionel afvigelse påvirker indsatsens ydelse negativt.
Integration af oktagonale fræsindsatser i ansigtsfræsningsprocessen
Indstilling af fremføringshastighed, omdrejningstal og snitdybde
Når de korrekte ottekantede fræseindsatser er valgt og monteret, fastlægger CNC-programmøren de tilsvarende fræseparametre. Store værksteder bruger fabrikantens anbefalede startdata for ottekantede fræseindsatser som udgangspunkt og anvender derefter overvågning under processen til at finjustere parametrene til deres specifikke kombination af maskine og værktøj. Spindlehastighed, fremføring pr. tænder, samt radial indgreb påvirker alle, hvordan ottekantede fræseindsatser yder under fladfresning. Da ottekantede fræseindsatser har en større indskrevet cirkel end trekantede eller firkantede indsatser af samme nominelle størrelse, kan de ofte håndtere højere fremføringshastigheder, mens stabile fræsekrafters opretholdes. Erfarne programmører udnytter denne egenskab til at forkorte cykeltiderne uden at kompromittere overfladekvaliteten.
Styring af indsatserotation og kantudnyttelse
En af de mest operationelt betydningsfulde fordele ved ottekantede fræsindsatser er muligheden for at dreje indsatsen til en ny skærende kant otte gange, inden den kasseres. Store maskinværksteder integrerer formelle rotationsplaner for indsatsere i deres værktøjsstyringssystemer for at følge nøjagtigt, hvilken kant af hvert par ottekantede fræsindsatser der aktuelt er i brug. Operatørerne følger en standardiseret drejeprocedure, hvor ottekantede fræsindsatser omplaceringes ved en defineret slidgrænse i stedet for at bruge kanterne indtil katastrofal fejl. Denne proaktive fremgangsmåde sikrer, at ottekantede fræsindsatser fungerer med optimal skarphed, reducerer risikoen for uventet værktøjsbrud og gør forbruget af indsatsere forudsigeligt for indkøb og lagerplanlægning.
Kvalitetskontrol og procesoptimering af ottekantede fræsindsatser
Overvågning af overfladekvalitet og dimensionel nøjagtighed
Kvalitetskontrolteams i store maskinværksteder udfører mellemprocessinspektioner for at sikre, at oktagonale fræseindsatte frembringer den specificerede overfladefinish og planhed på flade fræsede overflader. Hvis et sæt oktagonale fræseindsatte begynder at frembringe ruhedsværdier uden for tolerancebåndet, undersøger operatørerne, om årsagen er en overbrugt skærekant, forkerte fræseparametre eller utilstrækkelig kølevæsketilførsel. Kølevæskestrategien er særligt vigtig ved brug af oktagonale fræseindsatte på støbejern, hvor gennemspindelkøling eller luftblæsning skal vælges ud fra behovet for spånaftransport i forhold til den specifikke fræsegeometri.
Konstant forbedring gennem værktøjslivsdata
Store værksteder, der tager procesoptimering alvorligt, indsamler data om værktøjsliv for hver sæt ottekantede fræseindsatte, der bruges til fladfresning. Vedligeholdelses- og ingeniørteams analyserer disse data for at identificere mønstre, f.eks. hvilke maskinværktøjer konsekvent giver kortere værktøjsliv for ottekantede fræseindsatte, hvilke skift har højere forbrug af indsatte og om bestemte partier af værkdelen materiale accelererer slid. Ved at behandle ottekantede fræseindsatte som en målelig procesvariabel kan værkstederne beregne den reelle omkostning pr. emne, der tilskrives ottekantede fræseindsatte, og træffe datadrevne beslutninger om skæreparametre, kølevæskesystemer og indsattegrader. Denne cyklus af løbende forbedring er det, der adskiller verdensklasse-værksteder fra dem, der blot reagerer på værktøjsfejl, når de opstår.
Ofte stillede spørgsmål
Hvad gør ottekantede fræseindsatte mere omkostningseffektive end firkantede indsatte?
Ottankantede fræsindsatser giver otte brugbare skærekanter pr. indsat, i modsætning til fire eller otte på firkantede indsatser afhængigt af geometrien. Dette fordobler antallet af mulige indstillinger, hvilket direkte reducerer omkostningerne pr. skære kant. For store maskinværksteder, der kører store volumener, kan de samlede besparelser ved at anvende ottankantede fræsindsatser på flere maskiner være betydelige over et helt produktionsår.
Kan ottankantede fræsindsatser anvendes på alle typer CNC-maskincentre?
Ottankantede fræsindsatser er kompatible med de fleste horisontale og vertikale CNC-maskincentre, forudsat at spindlen leverer tilstrækkelig drejningsmoment og at fræsekroppen er designet til den pågældende indsatgeometri. Højtydende spindler er bedre egnet til at udnytte den fulde snitdybdekapacitet af ottankantede fræsindsatser. Værksteder bør altid konsultere specifikationerne for fræsekroppen og producentens data for indsatserne, inden ottankantede fræsindsatser monteres på en ny maskinplatform.
Hvordan håndterer store værksteder valg af kølevæske, når de bruger ottekantede fræseindsatte på støbejern?
Når ottekantede fræseindsatte anvendes på støbejern, vælger værksteder ofte mellem tør bearbejdning med luftblæsning og våd bearbejdning med overfladekøling, afhængigt af indsattebelægningen og maskinens kapacitet. Ottekantede fræseindsatte med CVD-belægning kører ofte tørt eller med minimal luftblæsning, fordi termisk chok fra afbrudt kølevæskeanvendelse kan forårsage mikrokrakninger. Procesingeniører tester begge strategier og måler deres effekt på levetiden for ottekantede fræseindsatte samt overfladekvaliteten på dele, inden kølevæskestrategien standardiseres til seriefremstilling.
