
 EN
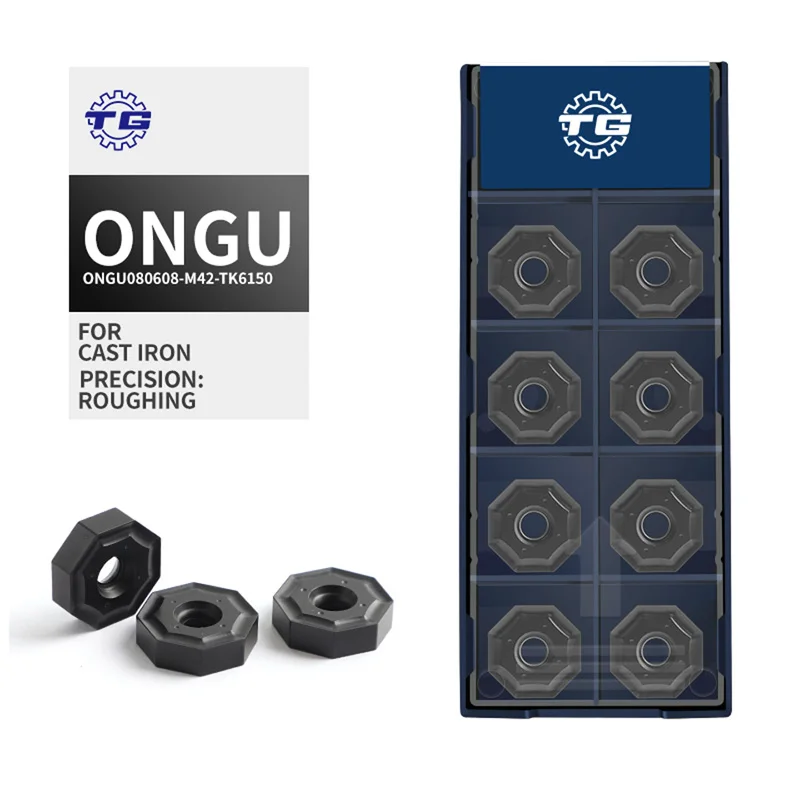
Velké strojní dílny provozované při vysokém výrobním objemu vyžadují řezné nástroje, které kombinují trvanlivost, univerzálnost a konzistentní výkon. osmiúhelníkové frézovací vložky se v těchto prostředích staly preferovanou volbou, protože jejich osm řezných hran nabízí významnou výhodu z hlediska nákladů na jednu řeznou hranu oproti běžným geometriím vložek. Pochopení toho, jak tyto dílny integrují osmiúhelníkové frézovací vložky do pracovních postupů čelního frézování, odhaluje, proč je tento tvar vložek tak dobře vhodný pro náročné průmyslové aplikace.
Rozhodnutí standardizovat osmiúhelníkové frézovací vložky nikdy není náhodné. Vedoucí dílen a procesní inženýři vyhodnotí geometrii vložek, materiál podkladu, typ povlaku a kompatibilitu s tělem frézky, než se rozhodnou pro strategii nástrojů. Pokud jsou osmiúhelníkové frézovací vložky správně přizpůsobeny výkonu vřetena stroje, možnostem posuvu a materiálu obrobku, který se obrábí, vedou k lepší životnosti nástroje, zkrácení času cyklu a nižším celkovým nákladům na vlastnictví. Tento článek vysvětluje postupný přístup, který používají velké strojní dílny při aplikaci osmiúhelníkových frézovacích vložek pro čelní frézování.
Výběr správných osmiúhelníkových frézovacích vložek pro danou aplikaci
Přizpůsobení třídy a geometrie vložky materiálu
Než jsou osmiúhelníkové frézovací vložky nainstalovány na tělo frézy, zkušení techničtí pracovníci pečlivě analyzují materiál obrobku. Například součásti z litiny vyžadují osmiúhelníkové frézovací vložky s povlaky nanášenými metodou CVD, které odolávají abrazivnímu opotřebení typickému pro tento materiál. Součásti ze oceli mohou vyžadovat jinou tvrdost podkladu a jiné zaoblení břitu. Velké výrobní provozy uchovávají dokumentovanou matici, která přiřazuje konkrétní třídy osmiúhelníkových frézovacích vložek k jednotlivým skupinám materiálů, řezným rychlostem a rozsahům hloubky frézování. Tento systematický výběrový proces brání předčasnému poškození vložek a zajišťuje, že osmiúhelníkové frézovací vložky poskytují předvídatelný výkon i při zpracování velkých sérií.
Posouzení kompatibility těla frézy
Osmiúhelníkové frézovací vložky musí být přesně umístěny v drážkách jejich frézovacích těl, aby byl dosažen správný úhel náběhu a axiální úhel čela pro čelní frézování. Velké strojní dílny obvykle ověřují frézovací těla kontrolou tolerancí drážek a specifikací utahovacího momentu před tím, než do výroby zavedou osmiúhelníkové frézovací vložky. Nesoulad mezi drážkou a vložkou může způsobit posun osmiúhelníkových frézovacích vložek pod vlivem řezných sil, což vede k lámání, špatnému povrchovému stavu a potenciálnímu poškození vřetena. Dílny, které ve velkém měřítku používají osmiúhelníkové frézovací vložky, investují do specializovaných měřicích nástrojů pro pravidelnou kontrolu opotřebení drážek a včasnou výměnu frézovacích těl, ještě než se změna rozměrů negativně projeví na výkonu vložek.
Začlenění osmiúhelníkových frézovacích vložek do procesu čelního frézování
Naprogramování posuvů, otáček a hloubky řezu
Jakmile jsou vybrány a správně nasazeny vhodné osmiúhelníkové frézovací vložky, CNC programátor stanoví řezné parametry. Větší provozy používají výrobce doporučená výchozí data pro osmiúhelníkové frézovací vložky jako základ a poté aplikují monitorování během procesu, aby tyto parametry jemně doladili pro konkrétní kombinaci stroje a nástroje. Otáčky vřetena, posuv na zub a radiální záběr všechny ovlivňují výkon osmiúhelníkových frézovacích vložek při čelním frézování. Protože osmiúhelníkové frézovací vložky mají větší vepsanou kružnici než trojúhelníkové nebo čtvercové vložky stejné jmenovité velikosti, často umožňují vyšší posuvové rychlosti při zachování stabilních řezných sil. Zkušení programátoři tento charakteristický rys využívají ke zkrácení cyklového času bez ohrožení kvality povrchu.
Řízení rotace vložky a využití řezných hran
Jednou z nejvýznamnějších provozních výhod osmiúhelníkových frézovacích vložek je možnost přesunout vložku na novou řeznou hranu až osmkrát, než je vložka vyřazena. Velké strojní dílny začlení do svých systémů správy nástrojů formální plány rotace vložek, aby sledovaly, která hrana každého páru osmiúhelníkových frézovacích vložek je právě používána. Operátoři dodržují standardizovaný postup přesouvání vložek a osmiúhelníkové frézovací vložky přesouvají na novou hranu po dosažení stanoveného prahu opotřebení, nikoli až do katastrofického selhání hrany. Tento preventivní přístup udržuje osmiúhelníkové frézovací vložky v optimální ostrosti, snižuje riziko neočekávaného poškození nástroje a umožňuje předvídat spotřebu vložek pro nákup a plánování zásob.
Kontrola kvality a optimalizace procesu pro osmiúhelníkové frézovací vložky
Monitorování povrchové jakosti a rozměrové přesnosti
Kontrolní týmy v rozsáhlých strojních dílnách provádějí průběžné kontroly, aby ověřily, že osmiúhelníkové frézovací vložky dosahují požadované kvality povrchu a rovnosti na plochách obráběných frézováním čelními frézami. Pokud začne sada osmiúhelníkových frézovacích vložek vytvářet drsnost mimo toleranční pásmo, operátoři zjišťují, zda je příčinou přeopotřebený řezný okraj, nesprávné řezné parametry nebo nedostatečné dodávání chladiva. Strategie chladiva je zvláště důležitá při použití osmiúhelníkových frézovacích vložek na litině, kde musí být volba mezi chladivem přiváděným středem vřetena nebo vzduchovým proudem provedena na základě potřeb odvádění třísek konkrétní geometrie frézy.
Neustálé zlepšování na základě dat o životnosti nástrojů
Velké strojírenské provozy, které jsou vážně zainteresovány optimalizací procesů, shromažďují data o životnosti nástrojů pro každou sadu osmiúhelníkových frézovacích vložek používaných při čelním frézování. Tato data analyzují týmy údržby a konstrukce, aby identifikovaly vzorce – například, které obráběcí stroje konzistentně vykazují kratší životnost osmiúhelníkových frézovacích vložek, ve kterých směnách dochází ke zvýšenému spotřebě vložek a zda určité šarže obrobků urychlují opotřebení. Pokud jsou osmiúhelníkové frézovací vložky považovány za měřitelnou procesní veličinu, lze vypočítat skutečné náklady na součástku připadající na osmiúhelníkové frézovací vložky a na základě dat rozhodovat o řezných parametrech, systémech chlazení a třídách vložek. Právě tento cyklus nepřetržitého zlepšování odlišuje světově výjimečné provozy od těch, kteří pouze reagují na poruchy nástrojů v okamžiku jejich výskytu.
Často kladené otázky
Co činí osmiúhelníkové frézovací vložky cenově výhodnějšími než čtvercové vložky?
Osmiúhelníkové frézovací vložky poskytují osm použitelných řezných hran na každou vložku, zatímco čtvercové vložky mají podle geometrie čtyři nebo osm řezných hran. Tím se zdvojnásobí počet možných přetočení (indexování), což přímo snižuje náklady na jednu řeznou hranu. U velkých strojních dílen, které zpracovávají vysoké objemy, se kumulativní úspory z používání osmiúhelníkových frézovacích vložek na více strojích během jednoho výrobního roku mohou stát významnými.
Lze osmiúhelníkové frézovací vložky používat na všechny typy CNC obráběcích center?
Osmiúhelníkové frézovací vložky jsou kompatibilní s většinou horizontálních i vertikálních CNC obráběcích center za předpokladu, že vřeteno poskytuje dostatečný krouticí moment a tělo frézy je navrženo pro danou geometrii vložky. Vřetena s vysokým výkonem jsou lépe vhodná pro využití plného možného zářezu osmiúhelníkových frézovacích vložek. Dílny by měly vždy před montáží osmiúhelníkových frézovacích vložek na novou strojní platformu konzultovat technické specifikace těla frézy a údaje výrobce vložek.
Jak velké strojní dílny řeší výběr chladiva při použití osmiúhelníkových frézovacích vložek na litinu?
Při použití osmiúhelníkových frézovacích vložek na litinu si dílny obvykle vybírají mezi suchým obráběním s proudem vzduchu a mokrým obráběním s přepadovým chladivem, a to v závislosti na povlaku vložky a možnostech stroje. Osmiúhelníkové frézovací vložky se CVD povlakem se často obrábějí suchým způsobem nebo s minimálním proudem vzduchu, protože tepelný šok z přerušovaného přívodu chladiva může způsobit mikropraskliny. Technici pro technologické procesy testují obě strategie a měří jejich vliv na životnost osmiúhelníkových frézovacích vložek a kvalitu povrchu obrobků, než je způsob chlazení standardizován pro sériovou výrobu.
