
 EN
Suuret konepajat, jotka toimivat korkeilla tuotantomääriä, vaativat työkaluja, jotka yhdistävät kestävyyden, monipuolisuuden ja tasaisen suorituskyvyn. oktaagonaaliset porauslevyt ovat muodostuneet suosituimmiksi vaihtoehdoiksi näissä ympäristöissä, koska niiden kahdeksan leikkuureunaa tarjoavat merkittävän kustannus-edun per leikkuureuna verrattuna perinteisiin levyjen geometrioihin. Ymmärtäminen siitä, kuinka nämä konepajat integroivat oktaagonaaliset porauslevyt pinnanporauksen työnkulkuun, paljastaa, miksi tämä levyjen suunnittelu soveltuu niin hyvin vaativiin teollisiin sovelluksiin.
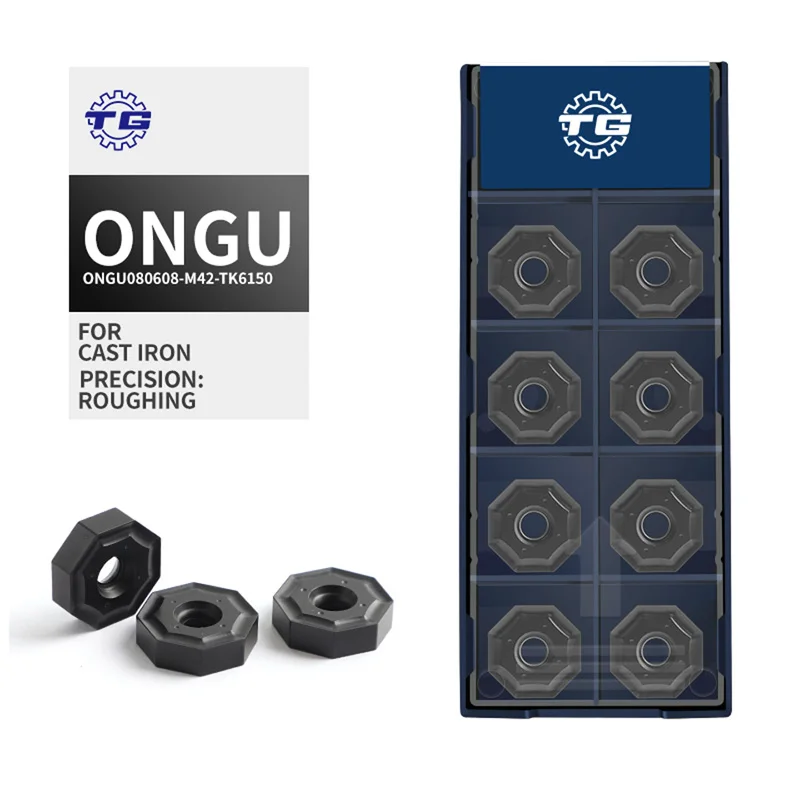
Päätös kahdeksankulmaisten jyrsintälevyjen standardointiin ei ole koskaan mielivaltainen. Työpajan johtajat ja prosessinsuunnittelijat arvioivat levyn geometriaa, pohjamateriaalia, pinnoitustyyppejä ja työkalukannattimen yhteensopivuutta ennen kuin he sitoutuvat tietyyn työkalustrategiaan. Kun kahdeksankulmaiset jyrsintälevyt valitaan oikein koneen pyörähtämismomentin, syöttönopeuden ja työstettävän materiaalin mukaan, tuloksena on parantunut työkalun käyttöikä, lyhentyneet kiertokoot ja alhaisempi kokonaishallintokustannus. Tässä artikkelissa selitetään vaiheittainen lähestymistapa, jota suuret konepajat käyttävät kahdeksankulmaisten jyrsintälevyjen soveltamiseen tasojyrsinnässä.
Oikean kahdeksankulmaisen jyrsintälevyn valinta sovellukseen
Levyn laadun ja geometrian sovittaminen materiaaliin
Ennen kuin kahdeksankulmaisia jyrsintälevyjä asennetaan leikkuupään runkoon, kokemukselliset prosessi-insinöörit tutkivat työkappaleen materiaalia. Esimerkiksi valurautakomponentit vaativat kahdeksankulmaisia jyrsintälevyjä, joissa on CVD-pinnoitteita, jotka kestävät tämän materiaalin ominaista abraasiivista kulumista. Teräskomponentit saattavat vaatia erilaista levyn pohjamateriaalin kovuutta ja leikkuureunan käsittelyä. Suuret teollisuuslaitokset pitävät kirjaa dokumentoidusta matriisista, joka yhdistää tiettyjä kahdeksankulmaisten jyrsintälevyjen laatuja materiaaliperheisiin, leikkuunopeuksiin ja syvyysalueisiin. Tämä järjestelmällinen valintaprosessi estää levyjen ennenaikaisen vaurioitumisen ja varmistaa, että kahdeksankulmaiset jyrsintälevyt toimivat ennustettavasti suurissa sarjoissa.
Leikkuupään rungon yhteensopivuuden arviointi
Kahdeksankulmaisten jyrsintälevyjen on istuttava tarkasti niiden jyrsinruumiiden lokeroihin, jotta voidaan saavuttaa oikea etenemiskulma ja aksiaalinen kallistuskulma pinnanjyrsintään. Suuret konepajat varmistavat yleensä jyrsinruumiiden soveltuvuuden tarkistamalla lokerojen toleranssit ja istutusmomentin määrittelyt ennen kahdeksankulmaisten jyrsintälevyjen asentamista tuotantoon. Epäsoiva lokero voi aiheuttaa kahdeksankulmaisten jyrsintälevyjen siirtyvän leikkausvoimien vaikutuksesta, mikä johtaa särkymiseen, huonoon pinnanlaatuun ja mahdollisesti kärkikannattimen vaurioitumiseen. Pajat, jotka käyttävät kahdeksankulmaisia jyrsintälevyjä suurella mittakaavalla, investoivat erityisiin mittausvälineisiin lokerojen kulumisen tarkastamiseksi säännöllisesti ja vaihtavat jyrsinruumiit ennen kuin mittojen poikkeamat heikentävät levyjen suorituskykyä.
Kahdeksankulmaisten jyrsintälevyjen integrointi pinnanjyrsintäprosessiin
Syöttönopeuksien, kierrosnopeuksien ja leikkaussyvyyden ohjelmointi
Kun oikeat kahdeksankulmaiset porauslevyt on valittu ja asennettu paikoilleen, CNC-ohjelmoija määrittää leikkuuparametrit. Suuret teollisuuslaitokset käyttävät valmistajan suosituksia kahdeksankulmaisille porauslevyille lähtöarvoina ja soveltavat sitten prosessin aikaisen seurannan tarkentamaan parametreja omalle kone-työkaluyhdistelmälleen. Pyörähdysnopeus, syöttö hammasta kohden ja säteellinen leikkaussyvyys vaikuttavat kaikkien kahdeksankulmaisten porauslevyjen suorituskykyyn pinnanporauksessa. Koska kahdeksankulmaisilla porauslevyillä on suurempi sisään piirretty ympyrä kuin kolmi- tai neliönmuotoisilla porauslevyillä samassa nimellisessä koolta, niitä voidaan usein käyttää korkeammalla syöttönopeudella säilyttäen samalla vakaa leikkausvoima. Kokemukselliset ohjelmoijat hyödyntävät tätä ominaisuutta lyhentääkseen kierrosaikoja ilman, että pinnanlaatu kärsii.
Porauslevyn pyörityksen ja leikkuureunan käytön hallinta
Yksi kahdeksankulmaisten porauslevyjen toiminnallisesti merkittävimmistä etuista on mahdollisuus siirtyä kahdeksan kertaa uuteen leikkuureunaan ennen kuin levyt hylätään. Suurissa konepajoissa rakennetaan virallisessa työkaluhallintajärjestelmässä muodolliset levyjen vaihtosuunnitelmat, joiden avulla seurataan tarkasti, mikä kahdeksankulmaisten porauslevyjen parin reunoista on tällä hetkellä käytössä. Koneenkäyttäjät noudattavat standardoitua indeksointimenettelyä ja siirtävät kahdeksankulmaisia porauslevyjä määritellyn kulumiskynnyksen saavuttamisen jälkeen sen sijaan, että reunoja käytettäisiin kunnes tapahtuisi katastrofaalinen vika. Tämä ennakoiva lähestymistapa pitää kahdeksankulmaiset porauslevyt toiminnassa optimaalisessa terävyydessä, vähentää yllättävän työkalun rikkoutumisen riskiä ja tekee levyjen kulutuksesta ennustettavaa ostotoiminnan ja varastonhallinnan suunnittelua varten.
Laadunvalvonta ja prosessien optimointi kahdeksankulmaisille porauslevyille
Pinnanlaadun ja mittojen tarkkuuden seuranta
Laajojen konepajojen laadunvalvontatiimit suorittavat prosessin aikaisia tarkastuksia varmistaakseen, että kahdeksankulmaiset jyrsinlevyt tuottavat määritellyn pinnanlaatut ja tasaisuuden pinnanjyrsityksellä tehtyihin pintoihin. Jos joukko kahdeksankulmaisia jyrsinlevyjä alkaa tuottaa karheusarvoja, jotka ovat poikkeamassa sallitusta toleranssialueesta, käyttäjät tutkivat, johtuuko ongelma liian kulumasta syntyneestä leikkurireunasta, virheellisistä leikkausparametreista vai riittämättömästä jäähdytysnesteiden toiminnasta. Jäähdytysstrategia on erityisen tärkeä, kun kahdeksankulmaisia jyrsinlevyjä käytetään valurautaan, jolloin läpi-akselinen jäähdytysneste tai ilmapuhallus on valittava erityisen jyrsimen geometrian lastunpoiston vaatimusten mukaan.
Jatkuvaa parantamista työkalun käyttöiän tiedoilla
Suuret teollisuusyritykset, jotka ottavat prosessioptimoinnin tosissaan, keräävät työkalun käyttöikädataa jokaisesta oktaagonaalisten porakärkien sarjasta, jota käytetään pinnanporauksessa. Huolto- ja insinööritiimit analysoivat tätä dataa tunnistakseen säännönmukaisuuksia, kuten mitkä koneet tuottavat jatkuvasti lyhyempiä oktaagonaalisten porakärkien käyttöikiä, millä työvuoroilla porakärkien kulutus on suurempaa ja onko tiettyjä työkappaleen materiaalieriä aiheuttamassa kulumista nopeuttavaa vaikutusta. Kun oktaagonaalisia porakärkiä käsitellään mitattavana prosessimuuttujana, yritykset voivat laskea oktaagonaalisten porakärkien aiheuttaman todellisen kustannuksen osaa kohden ja tehdä dataperusteisia päätöksiä leikkausparametreista, jäähdytysjärjestelmistä ja porakärkien laadusta. Tämä jatkuva parannusprosessi erottaa maailmanluokan teollisuusyritykset niistä yrityksistä, jotka vain reagoivat työkaluvioihin niiden ilmestyessä.
UKK
Mikä tekee oktaagonaalisista porakärjistä kustannustehokkaampia kuin neliömäisistä porakärjistä?
Kahdeksankulmaiset porauslevyt tarjoavat kahdeksan käytettävissä olevaa leikkuureunaa kohden, kun taas neliömuotoisissa levyissä on neljä tai kahdeksan leikkuureunaa riippuen geometriasta. Tämä kaksinkertaistaa saatavilla olevien indeksointien määrän, mikä vähentää suoraan leikkuureunan kustannusta. Suurille konepajoille, jotka tuottavat suuria määriä, kertyvät säästöt kahdeksankulmaisten porauslevyjen käytöstä useilla koneilla voivat olla merkittäviä tuotantovuoden aikana.
Voivatko kahdeksankulmaisia porauslevyjä käyttää kaikissa CNC-koneistuskeskuksissa?
Kahdeksankulmaiset porauslevyt ovat yhteensopivia useimpien vaaka- ja pystysuuntaisten CNC-koneistuskeskusten kanssa, edellyttäen että pyörivä akseli tuottaa riittävästi vääntömomenttia ja että työkalukappaleen runko on suunniteltu kyseistä levin muotoa varten. Korkeatehoiset pyörivät akselit soveltuvat paremmin hyödyntämään kahdeksankulmaisten porauslevyjen täyttä syvyysleikkuukykyä. Konepajat tulisi aina tarkistaa työkalukappaleen rungon tekniset tiedot ja levin valmistajan antamat tiedot ennen kahdeksankulmaisten porauslevyjen asentamista uudelle konealustalle.
Miten suuret tehtaat valitsevat jäähdytysnesteitä käytettäessä kahdeksankulmaisia jyrsinlevyjä valurautaan?
Kun kahdeksankulmaisia jyrsinlevyjä käytetään valurautaan, tehtaat valitsevat yleensä kuivakäsittelyn ilmavirtapuhaltimen kanssa tai kosteakäsittelyn virtaavan jäähdytysnesteen kanssa riippuen levyjen pinnoitteesta ja koneen ominaisuuksista. CVD-pinnoitetut kahdeksankulmaiset jyrsinlevyt ajetaan usein kuivana tai vähäisellä ilmavirtapuhaltimella, koska keskeytetyssä jäähdytysnesteen käytössä syntyvä lämpövaihtelu voi aiheuttaa mikrosäröjä. Prosessi-insinöörit testaavat molempia menetelmiä ja mittaavat niiden vaikutusta kahdeksankulmaisten jyrsinlevyjen työkaluelin kestoon ja osan pinnanlaatuun ennen kuin jäähdytysmenetelmä standardoidaan sarjatuotantoon.
