
 EN
Ang mga malalaking makina na gumagana sa mataas na dami ng produksyon ay nangangailangan ng mga cutting tool na nagkakasama ang tibay, versatility, at pare-parehong performance. mga octagonal milling insert ay naging piniling gamitin sa mga kapaligiran na ito dahil ang walong cutting edge nito ay nagbibigay ng malaking kalamangan sa halaga bawat edge kumpara sa karaniwang geometry ng insert. Ang pag-unawa kung paano isinasama ng mga shop na ito ang mga octagonal milling insert sa kanilang face milling workflow ang nagpapakita kung bakit ang disenyo ng insert na ito ay lubos na angkop para sa mahihirap na industrial na aplikasyon.
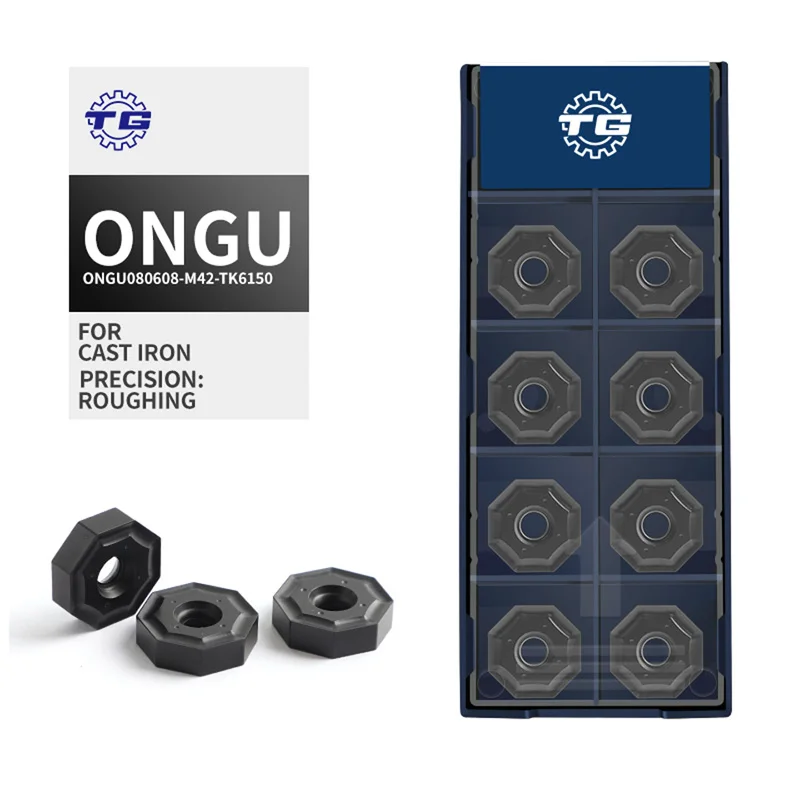
Ang desisyon na i-standardize ang mga insert na pinalalim sa anyong oktagonal ay hindi kailanman arbitraryo. Ang mga namamahala ng shop at mga inhinyero ng proseso ay sinusuri ang geometry ng insert, ang substrate material, ang uri ng coating, at ang compatibility sa katawan ng cutter bago magpasya sa isang estratehiya sa tooling. Kapag ang mga insert na pinalalim sa anyong oktagonal ay na-tutugma nang tama sa kapangyarihan ng spindle ng makina, sa kakayahang feed rate, at sa materyal ng workpiece na tinatanggal, ang mga resulta ay kasali ang pagpapabuti ng buhay ng tool, ang pagbawas ng cycle time, at ang mas mababang kabuuang gastos sa pagmamay-ari. Ipinapaliwanag ng artikulong ito ang hakbang-hakbang na paraan na ginagamit ng malalaking machine shop upang ilapat ang mga insert na pinalalim sa anyong oktagonal para sa mga operasyon ng face milling.
Pagpili ng Tamang Mga Insert na Pinalalim sa Anyong Oktagonal para sa Aplikasyon
Pagtutugma ng Grade at Geometry ng Insert sa Materyal
Bago pa man ilagay ang mga octagonal milling insert sa isang cutter body, pinag-aaralan ng mga eksperyensyadong process engineer ang materyal ng workpiece. Halimbawa, ang mga bahagi na gawa sa cast iron ay nangangailangan ng mga octagonal milling insert na may CVD coatings na tumutol sa abrasive wear na katangian ng nasabing materyal. Ang mga bahagi na gawa sa steel ay maaaring kailanganin ang iba't ibang substrate hardness at edge preparation. Ang malalaking shop ay nagpapanatili ng dokumentadong matrix na nag-uugnay ng mga tiyak na grado ng octagonal milling insert sa mga pamilya ng materyal, cutting speeds, at mga saklaw ng depth-of-cut. Ang disiplinadong proseso ng pagpili na ito ay nakakapigil sa maagang pagkabigo ng insert at nagpapatiyak na ang mga octagonal milling insert ay nagbibigay ng mapredictable na performance sa buong malalaking batch run.
Pag-evaluate ng Compatibility ng Cutter Body
Ang mga hiwa ng pabilog na pagpapahalaga ay kailangang umupo nang eksakto sa loob ng mga bulsa ng kanilang katawan ng cutter upang makabuo ng tamang lead angle at axial rake para sa face milling. Ang mga malalaking machine shop ay karaniwang sinusuri ang mga katawan ng cutter sa pamamagitan ng pagpapatunay sa mga toleransya ng bulsa at mga tukoy na torque sa pag-upo bago ilagay ang mga hiwa ng pabilog na pagpapahalaga sa produksyon. Ang isang hindi tugmang bulsa ay maaaring magdulot ng paggalaw ng mga hiwa ng pabilog na pagpapahalaga sa ilalim ng mga pwersa sa pagpuputol, na nagreresulta sa pagkachip, mahinang surface finish, at potensyal na pinsala sa spindle. Ang mga shop na gumagamit ng mga hiwa ng pabilog na pagpapahalaga sa malaking scale ay nag-iinvest ng mga espesyal na tool para sa pagsusuri ng wear ng bulsa nang pana-panahon at palitan ang mga katawan ng cutter bago ang anumang pagbabago sa dimensyon ay makaapekto sa pagganap ng mga hiwa.
Pagsasama ng mga Hiwa ng Pabilog na Pagpapahalaga sa Proseso ng Face Milling
Pagsasaayos ng Feeds, Speeds, at Depth of Cut
Kapag napili na at nakaupo nang tama ang mga insert na pinalalim sa anyong oktagonal, itinatayo ng programmer ng CNC ang mga parameter ng pagpuputol. Ginagamit ng malalaking kumpanya ang mga inirekomendang datos sa pagsisimula mula sa tagagawa para sa mga insert na pinalalim sa anyong oktagonal bilang batayan, at pagkatapos ay ginagamit ang pagsubaybay habang nagaganap ang proseso upang i-optimize ang mga parameter para sa tiyak na kombinasyon ng kanilang makina at kagamitan. Ang bilis ng spindle, ang feed bawat ngipin, at ang radial engagement ay lahat nakaaapekto sa pagganap ng mga insert na pinalalim sa anyong oktagonal habang isinasagawa ang face milling. Dahil ang mga insert na pinalalim sa anyong oktagonal ay may mas malaking inscribed circle kaysa sa mga triangular o parisukat na insert na may parehong nominal na sukat, madalas silang kayang pangasiwaan ang mas mataas na feed rate habang pinapanatili ang matatag na cutting forces. Ginagamit ng mga ekspertong programmer ang katangiang ito upang maikli ang cycle time nang hindi nawawala ang kalidad ng surface finish.
Pamamahala sa Pag-ikot ng Insert at Paggamit ng Edge
Isa sa mga pinakamahalagang pang-operasyong benepisyo ng mga octagonal milling insert ay ang kakayahang i-index sa isang bagong cutting edge nang walo (8) beses bago ito itapon. Ang malalaking machine shop ay nagbibigay ng pormal na mga schedule para sa pag-ikot ng mga insert sa kanilang mga sistema ng tool management upang subaybayan nang eksakto kung aling edge ng bawat pares ng octagonal milling insert ang kasalukuyang ginagamit. Sinusunod ng mga operator ang isang standard na prosedura sa pag-index, na muling inilalagay ang mga octagonal milling insert sa isang itinakdang threshold ng wear imbes na patuloy na gamitin ang mga edge hanggang sa mangyari ang katas-tasang pagkabigo. Ang proaktibong pamamaraan na ito ay nagpapanatili sa optimal na katalasan ng mga octagonal milling insert, binabawasan ang peligro ng hindi inaasahang pagkabigo ng tool, at ginagawa ang pagkonsumo ng mga insert na napapredict para sa pagbili at plano sa imbentaryo.
Pagsusuri ng Kalidad at Pag-optimize ng Proseso para sa Octagonal Milling Inserts
Pagsusuri ng Surface Finish at Dimensional Accuracy
Ang mga koponan sa pagkontrol ng kalidad sa malalaking shop ng makina ay nagpapaganap ng mga pagsusuri habang nangyayari ang proseso upang patunayan na ang mga insert na octagonal para sa pagmamaliit ay gumagawa ng tiyak na surface finish at flatness sa mga ibabaw na pinagmamaliitan gamit ang mukha. Kapag ang isang hanay ng mga insert na octagonal para sa pagmamaliit ay nagsisimulang mag-produce ng mga halaga ng roughness na nasa labas ng pasadyang toleransya, sinusuri ng mga operator kung ang sanhi ay isang labis na ginamit na gilid, hindi tamang mga parameter sa pag-cut, o hindi sapat na paghahatid ng coolant. Ang estratehiya sa coolant ay lalo pang mahalaga kapag ginagamit ang mga insert na octagonal para sa pagmamaliit sa cast iron, kung saan ang through-spindle coolant o air blast ang dapat piliin batay sa mga pangangailangan sa pag-alis ng chip ng partikular na geometry ng cutter.
Patuloy na Pagpapabuti sa Pamamagitan ng Data Tungkol sa Buhay ng Tool
Ang malalaking shop na seryoso sa pag-optimize ng proseso ay kumukuha ng datos tungkol sa buhay ng bawat set ng octagonal milling inserts na ginagamit sa face milling. Ang mga koponan sa pagpapanatili at inhinyero ay sumusuri sa mga datong ito upang matukoy ang mga pattern, tulad ng kung aling mga makina ang palaging nagpapakita ng mas maikling buhay ng tool para sa octagonal milling inserts, kung aling mga shift ang may mas mataas na konsumo ng insert, at kung ang partikular na mga batch ng materyal ng workpiece ay nagpapabilis ng wear. Sa pamamagitan ng pagtrato sa octagonal milling inserts bilang isang napaparami na variable ng proseso, ang mga shop ay nakakakalkula ng tunay na gastos bawat bahagi na maiuugnay sa octagonal milling inserts at nakakagawa ng desisyong batay sa datos tungkol sa mga cutting parameter, sistema ng coolant, at mga grado ng insert. Ang siklong ito ng patuloy na pagpapabuti ang siyang naghihiwalay sa mga world-class na shop mula sa mga shop na simpleng tumutugon lamang sa mga pagkabigo ng tool kapag ito'y nangyayari.
Madalas Itanong
Ano ang nagpapagawa sa octagonal milling inserts na mas cost-effective kaysa sa square inserts?
Ang mga octagonal milling inserts ay nagbibigay ng walong gumagamit na cutting edges bawat insert, kumpara sa apat o walo sa square inserts depende sa geometry. Ito ay dobleng bilang ng mga index na magagamit, na direktang binabawasan ang gastos bawat cutting edge. Para sa malalaking machine shop na tumatakbo ng mataas na dami, ang kabuuang pagtitipid mula sa paggamit ng octagonal milling inserts sa maraming makina ay maaaring malaki sa loob ng isang taon ng produksyon.
Maaari bang gamitin ang octagonal milling inserts sa lahat ng uri ng CNC machining centers?
Ang octagonal milling inserts ay compatible sa karamihan ng horizontal at vertical CNC machining centers, basta ang spindle ay nagbibigay ng sapat na torque at ang cutter body ay idinisenyo para sa geometry ng insert na ito. Ang mga high-power spindle ay mas mainam para sa buong depth-of-cut capability ng octagonal milling inserts. Dapat palaging kumunsulta ang mga shop sa mga specification ng cutter body at sa data ng manufacturer ng insert bago i-mount ang octagonal milling inserts sa isang bagong machine platform.
Paano pinamamahalaan ng malalaking shop ang pagpili ng coolant kapag gumagamit ng mga octagonal milling insert sa cast iron?
Kapag inaapply ang mga octagonal milling insert sa cast iron, karaniwang pinipili ng mga shop ang dry cutting na may air blast o wet cutting na may flood coolant, depende sa coating ng insert at sa kakayahan ng makina. Ang mga octagonal milling insert na may CVD coating ay karaniwang ginagamit nang dry o kasama ang minimal na air blast dahil ang thermal shock mula sa interrupted coolant application ay maaaring magdulot ng microcracking. Sinusubukan ng mga process engineer ang parehong estratehiya at sinusukat ang epekto nito sa tool life ng mga octagonal milling insert at sa kalidad ng surface ng part bago isasagawa ang standardization ng coolant approach para sa production runs.
Talaan ng Nilalaman
- Pagpili ng Tamang Mga Insert na Pinalalim sa Anyong Oktagonal para sa Aplikasyon
- Pagsasama ng mga Hiwa ng Pabilog na Pagpapahalaga sa Proseso ng Face Milling
- Pagsusuri ng Kalidad at Pag-optimize ng Proseso para sa Octagonal Milling Inserts
-
Madalas Itanong
- Ano ang nagpapagawa sa octagonal milling inserts na mas cost-effective kaysa sa square inserts?
- Maaari bang gamitin ang octagonal milling inserts sa lahat ng uri ng CNC machining centers?
- Paano pinamamahalaan ng malalaking shop ang pagpili ng coolant kapag gumagamit ng mga octagonal milling insert sa cast iron?
