
 EN
उच्च उत्पादन मात्रा पर काम करने वाली बड़ी मशीन शॉप्स को ऐसे कटिंग टूल्स की आवश्यकता होती है जो टिकाऊपन, बहुमुखी प्रतिभा और निरंतर प्रदर्शन को एक साथ संयोजित करते हों। अष्टकोणीय मिलिंग इंसर्ट्स इन परिवेशों में इनका चयन एक पसंदीदा विकल्प बन गया है क्योंकि इनके आठ कटिंग किनारों के कारण ये पारंपरिक इंसर्ट ज्यामिति की तुलना में प्रति किनारे लागत के मामले में महत्वपूर्ण लाभ प्रदान करते हैं। यह समझना कि ये शॉप्स फेस मिलिंग कार्यप्रवाह में अष्टकोणीय मिलिंग इंसर्ट्स को कैसे एकीकृत करते हैं, यह बताता है कि यह इंसर्ट डिज़ाइन चुनौतीपूर्ण औद्योगिक अनुप्रयोगों के लिए इतनी उपयुक्त क्यों है।
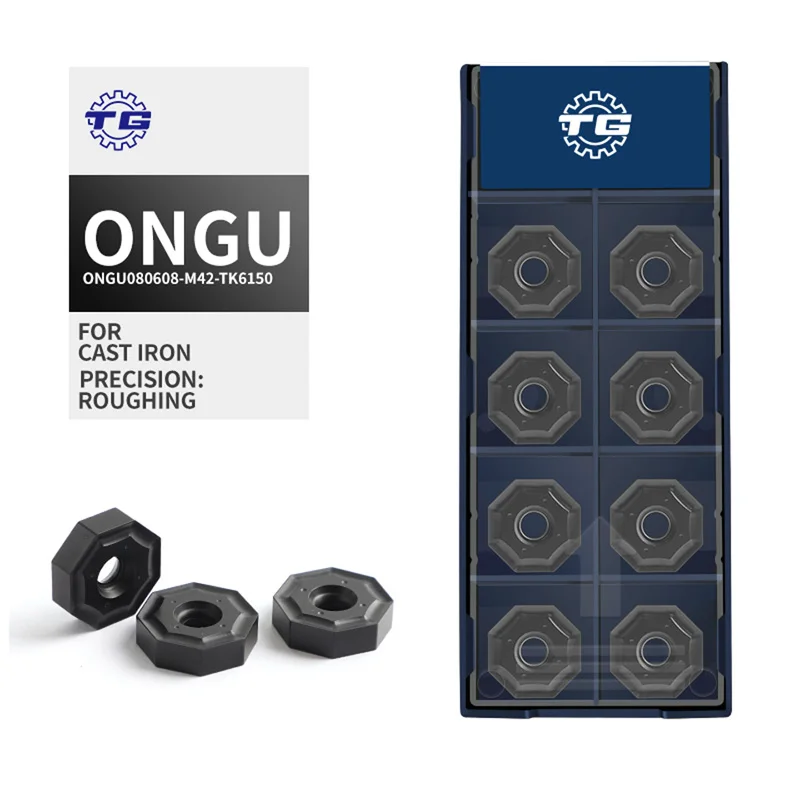
आठ कोने वाले मिलिंग इंसर्ट्स पर मानकीकरण का निर्णय कभी भी मनमाना नहीं होता है। शॉप प्रबंधक और प्रक्रिया इंजीनियर उपकरण रणनीति को अपनाने से पहले इंसर्ट की ज्यामिति, आधार सामग्री, कोटिंग प्रकार और कटर बॉडी संगतता का मूल्यांकन करते हैं। जब आठ कोने वाले मिलिंग इंसर्ट्स को मशीन की स्पिंडल शक्ति, फीड दर क्षमता और काटी जा रही कार्य-टुकड़े की सामग्री के साथ सही ढंग से मेल किया जाता है, तो परिणामस्वरूप उपकरण जीवन में सुधार, चक्र समय में कमी और कुल स्वामित्व लागत में कमी आती है। यह लेख बड़ी मशीन शॉप्स द्वारा फेस मिलिंग ऑपरेशन के लिए आठ कोने वाले मिलिंग इंसर्ट्स को लागू करने के चरण-दर-चरण दृष्टिकोण की व्याख्या करता है।
अनुप्रयोग के लिए सही आठ कोने वाले मिलिंग इंसर्ट्स का चयन
सामग्री के अनुसार इंसर्ट ग्रेड और ज्यामिति का मिलान
अष्टकोणीय मिलिंग इंसर्ट्स को कटर बॉडी पर स्थापित करने से पहले, अनुभवी प्रक्रिया इंजीनियर कार्य-टुकड़े के पदार्थ का अध्ययन करते हैं। उदाहरण के लिए, ढलवाँ लोहे के घटकों के लिए ऐसे अष्टकोणीय मिलिंग इंसर्ट्स की आवश्यकता होती है जिन पर CVD कोटिंग्स होती हैं, जो उस पदार्थ के अपघर्षण-संबंधी क्षरण का प्रतिरोध कर सकें। स्टील के घटकों के लिए एक भिन्न आधार सामग्री कठोरता और किनारे की तैयारी की आवश्यकता हो सकती है। बड़े शॉप्स में विशिष्ट ग्रेड के अष्टकोणीय मिलिंग इंसर्ट्स को पदार्थ परिवारों, कटिंग गति और कट की गहराई की सीमाओं से सुसंगत करने वाला एक दस्तावेज़ीकृत मैट्रिक्स बनाए रखा जाता है। यह अनुशासित चयन प्रक्रिया इंसर्ट के शीघ्र विफलता को रोकती है और यह सुनिश्चित करती है कि अष्टकोणीय मिलिंग इंसर्ट्स बड़े बैच रन के दौरान भरोसेमंद प्रदर्शन प्रदान करें।
कटर बॉडी संगतता का मूल्यांकन
अष्टकोणीय मिलिंग इंसर्ट्स को सही नेतृत्व कोण और अक्षीय रेक को उत्पन्न करने के लिए अपने कटर बॉडी के पॉकेट्स के भीतर सटीक रूप से फिट होना आवश्यक है, जो फेस मिलिंग के लिए आवश्यक है। बड़े मशीन शॉप्स आमतौर पर अष्टकोणीय मिलिंग इंसर्ट्स को उत्पादन में लोड करने से पहले पॉकेट के टॉलरेंस और सीटिंग टॉर्क विनिर्देशों की पुष्टि करके कटर बॉडी की योग्यता निर्धारित करते हैं। गलत मैच किए गए पॉकेट के कारण अष्टकोणीय मिलिंग इंसर्ट्स काटने के बल के तहत विस्थापित हो सकते हैं, जिससे चिपिंग, खराब सतह का फिनिश और स्पिंडल को क्षति पहुँचने की संभावना होती है। जो शॉप्स अष्टकोणीय मिलिंग इंसर्ट्स को बड़े पैमाने पर चलाते हैं, वे पॉकेट के क्षरण की नियमित जाँच के लिए समर्पित मापन उपकरणों में निवेश करते हैं और आयामी विचलन के कारण इंसर्ट के प्रदर्शन में कमी आने से पहले कटर बॉडी को बदल देते हैं।
फेस मिलिंग प्रक्रिया में अष्टकोणीय मिलिंग इंसर्ट्स का एकीकरण
फीड, गति और कट की गहराई के लिए प्रोग्रामिंग
जब सही अष्टकोणीय मिलिंग इंसर्ट्स का चयन कर लिया जाता है और उन्हें सही ढंग से स्थापित कर लिया जाता है, तो सीएनसी प्रोग्रामर कटिंग पैरामीटर्स निर्धारित करता है। बड़ी-बड़ी वर्कशॉप्स अष्टकोणीय मिलिंग इंसर्ट्स के लिए निर्माता द्वारा अनुशंसित प्रारंभिक डेटा को आधार के रूप में उपयोग करती हैं, फिर अपनी विशिष्ट मशीन-टूल संयोजन के लिए इन पैरामीटर्स को सटीक रूप से समायोजित करने के लिए प्रक्रिया के दौरान निगरानी का उपयोग करती हैं। स्पिंडल गति, प्रति दांत फीड और रेडियल एंगेजमेंट सभी फेस मिलिंग के दौरान अष्टकोणीय मिलिंग इंसर्ट्स के प्रदर्शन को प्रभावित करते हैं। चूँकि अष्टकोणीय मिलिंग इंसर्ट्स का अंकित वृत्त (इंस्क्राइब्ड सर्कल) समान नाममात्र आकार के त्रिकोणीय या वर्गाकार इंसर्ट्स की तुलना में बड़ा होता है, अतः वे अक्सर स्थिर कटिंग बल बनाए रखते हुए उच्च फीड दरों को संभाल सकते हैं। अनुभवी प्रोग्रामर इस विशेषता का उपयोग साइकिल समय को कम करने के लिए करते हैं, बिना सतह के फिनिश को कम किए बिना।
इंसर्ट रोटेशन और एज उपयोग का प्रबंधन
अष्टकोणीय मिलिंग इंसर्ट्स के संचालन के लिए सबसे महत्वपूर्ण लाभों में से एक यह है कि इन्हें फेंकने से पहले आठ बार तक नए कटिंग एज पर इंडेक्स किया जा सकता है। बड़े मशीन शॉप्स अपने टूल प्रबंधन प्रणालियों में औपचारिक इंसर्ट रोटेशन अनुसूचियाँ तैयार करते हैं, ताकि प्रत्येक जोड़ी अष्टकोणीय मिलिंग इंसर्ट्स के किस किनारे का उपयोग वर्तमान में किया जा रहा है, इसकी सटीक रूप से निगरानी की जा सके। ऑपरेटर एक मानकीकृत इंडेक्सिंग प्रक्रिया का पालन करते हैं और इंसर्ट्स को काटने के किनारों को आघात के घातक विफलता तक चलाने के बजाय, एक परिभाषित घिसावट के दहलीज पर पुनः स्थित करते हैं। यह पूर्वव्यापी दृष्टिकोण अष्टकोणीय मिलिंग इंसर्ट्स को अनुकूल तीक्ष्णता पर कार्य करने में सक्षम बनाए रखता है, अप्रत्याशित टूल टूटने के जोखिम को कम करता है और खरीद और इन्वेंट्री योजना के लिए इंसर्ट की खपत को भविष्यवाणी योग्य बनाता है।
अष्टकोणीय मिलिंग इंसर्ट्स के लिए गुणवत्ता नियंत्रण और प्रक्रिया अनुकूलन
सतह के फिनिश और आयामी शुद्धता की निगरानी
बड़े मशीन शॉपों में गुणवत्ता नियंत्रण टीमें प्रक्रिया के दौरान निरीक्षण करती हैं ताकि यह सुनिश्चित किया जा सके कि अष्टकोणीय मिलिंग इंसर्ट्स फेस-मिल्ड सतहों पर निर्दिष्ट सतह का फिनिश और सपाटता उत्पन्न कर रहे हैं। यदि कोई अष्टकोणीय मिलिंग इंसर्ट्स का सेट सहनशीलता बैंड के बाहर रूखापन के मान उत्पन्न करना शुरू कर देता है, तो ऑपरेटर्स यह जांचते हैं कि कारण क्या है—क्या यह किनारे का अधिक क्षरण है, कटिंग पैरामीटर्स में गलती है, या कूलेंट की आपूर्ति पर्याप्त नहीं है। कूलेंट की रणनीति का विशेष महत्व होता है जब अष्टकोणीय मिलिंग इंसर्ट्स का उपयोग ढलवां लोहे पर किया जा रहा हो, जहाँ चिप निकास की आवश्यकताओं के आधार पर स्पिंडल के माध्यम से कूलेंट या एयर ब्लास्ट का चयन किया जाना चाहिए।
उपकरण जीवन के आंकड़ों के माध्यम से निरंतर सुधार
बड़ी दुकानें, जो प्रक्रिया अनुकूलन के प्रति गंभीर हैं, फेस मिलिंग में उपयोग किए जाने वाले प्रत्येक अष्टकोणीय मिलिंग इंसर्ट सेट के लिए टूल लाइफ डेटा एकत्र करती हैं। रखरखाव और इंजीनियरिंग टीमें इस डेटा का विश्लेषण करके पैटर्न की पहचान करती हैं, जैसे कि कौन से मशीन टूल लगातार अष्टकोणीय मिलिंग इंसर्ट्स के लिए कम टूल लाइफ उत्पन्न करते हैं, कौन सी शिफ्ट में इंसर्ट की अधिक खपत होती है, और क्या कार्य-वस्तु सामग्री के विशिष्ट बैच घिसावट को तेज करते हैं। अष्टकोणीय मिलिंग इंसर्ट्स को एक मापने योग्य प्रक्रिया चर के रूप में मानकर, दुकानें प्रति भाग अष्टकोणीय मिलिंग इंसर्ट्स की वास्तविक लागत की गणना कर सकती हैं तथा कटिंग पैरामीटर्स, कूलेंट प्रणालियों और इंसर्ट ग्रेड्स के संबंध में डेटा-आधारित निर्णय ले सकती हैं। यह निरंतर सुधार चक्र वही है जो विश्व-श्रेणी की दुकानों को उन दुकानों से अलग करता है जो केवल टूल विफलताओं के घटित होने पर उनके प्रति प्रतिक्रिया करती हैं।
अक्सर पूछे जाने वाले प्रश्न
अष्टकोणीय मिलिंग इंसर्ट्स, वर्गाकार इंसर्ट्स की तुलना में क्यों अधिक लागत-प्रभावी हैं?
अष्टकोणीय मिलिंग इंसर्ट्स प्रति इंसर्ट आठ उपयोगी कटिंग एजेज़ प्रदान करते हैं, जबकि वर्गाकार इंसर्ट्स पर ज्यामिति के आधार पर चार या आठ एजेज़ हो सकते हैं। इससे उपलब्ध इंडेक्स की संख्या दोगुनी हो जाती है, जिससे प्रति कटिंग एज की लागत सीधे तौर पर कम हो जाती है। उच्च मात्रा में उत्पादन करने वाली बड़ी मशीन शॉप्स के लिए, एक उत्पादन वर्ष के दौरान कई मशीनों पर अष्टकोणीय मिलिंग इंसर्ट्स के उपयोग से संचयी बचत उल्लेखनीय हो सकती है।
क्या अष्टकोणीय मिलिंग इंसर्ट्स का उपयोग सभी प्रकार के सीएनसी मशीनिंग सेंटर्स पर किया जा सकता है?
अष्टकोणीय मिलिंग इंसर्ट्स अधिकांश क्षैतिज और ऊर्ध्वाधर सीएनसी मशीनिंग सेंटर्स के साथ संगत हैं, बशर्ते स्पिंडल पर्याप्त टॉर्क प्रदान करे और कटर बॉडी उस इंसर्ट ज्यामिति के लिए डिज़ाइन की गई हो। उच्च-शक्ति वाले स्पिंडल्स अष्टकोणीय मिलिंग इंसर्ट्स की पूर्ण कटिंग गहराई क्षमता का लाभ उठाने के लिए अधिक उपयुक्त हैं। शॉप्स को हमेशा नई मशीन प्लेटफॉर्म पर अष्टकोणीय मिलिंग इंसर्ट्स को माउंट करने से पहले कटर बॉडी के विशिष्टताओं और इंसर्ट निर्माता के डेटा का संदर्भ लेना चाहिए।
बड़ी दुकानें कास्ट आयरन पर अष्टकोणीय मिलिंग इंसर्ट्स का उपयोग करते समय कूलेंट का चयन कैसे करती हैं?
जब अष्टकोणीय मिलिंग इंसर्ट्स को कास्ट आयरन पर लागू किया जाता है, तो दुकानें आमतौर पर वायु प्रवाह के साथ शुष्क कटिंग और बाढ़ कूलेंट के साथ गीली कटिंग के बीच चयन करती हैं, जो इंसर्ट के कोटिंग और मशीन की क्षमता के आधार पर निर्भर करता है। सीवीडी-लेपित अष्टकोणीय मिलिंग इंसर्ट्स को अक्सर शुष्क रूप से या न्यूनतम वायु प्रवाह के साथ चलाया जाता है, क्योंकि अंतरायित कूलेंट आवेदन से उत्पन्न तापीय झटका सूक्ष्म दरारें उत्पन्न कर सकता है। प्रक्रिया इंजीनियर दोनों रणनीतियों का परीक्षण करते हैं और उत्पादन चलाने के लिए कूलेंट दृष्टिकोण को मानकीकृत करने से पहले अष्टकोणीय मिलिंग इंसर्ट्स के औजार जीवन और भाग की सतह की गुणवत्ता पर उनके प्रभाव को मापते हैं।
