
 EN
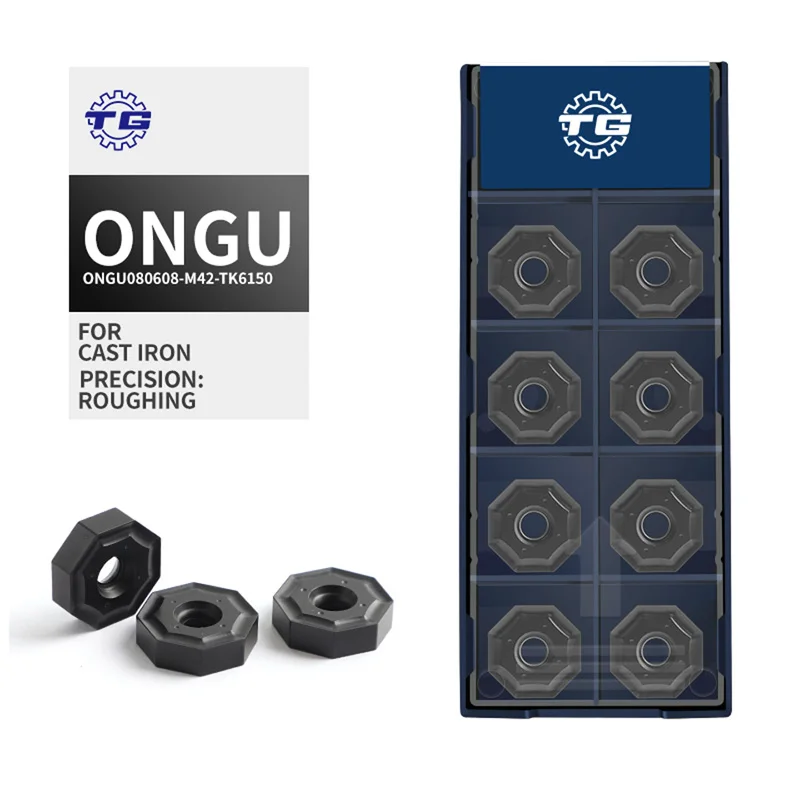
Yüksek üretim hacimlerinde çalışan büyük makine atölyeleri, dayanıklılık, çok yönlülük ve tutarlı performansı bir arada sağlayan kesici takımlar ister. sekizgen frezeleme uçları bu ortamlarda tercih edilen bir seçim haline gelmiştir çünkü sekiz kesme kenarı, geleneksel uç geometrilerine kıyasla kenar başına maliyet açısından önemli bir avantaj sağlar. Bu atölyelerin sekizgen frezeleme uçlarını yüzey frezeleme iş akışlarına nasıl entegre ettiğini anlamak, bu uç tasarımının neden zorlu endüstriyel uygulamalara bu kadar uygun olduğunu gösterir.
Sekizgen freze kesici uçlarının standartlaştırılmasına karar vermek asla rastgele bir işlem değildir. Atölye müdürleri ve süreç mühendisleri, bir takım stratejisine karar vermeden önce kesici ucun geometrisini, alt malzemesini, kaplama türünü ve freze gövdesiyle uyumunu değerlendirir. Sekizgen freze kesici uçları, makinenin mil gücüne, ilerleme hızı kapasitesine ve kesilen iş parçası malzemesine doğru şekilde uyarlandığında sonuçlar; daha uzun kesici ömrü, daha kısa çevrim süreleri ve daha düşük toplam sahiplik maliyeti olur. Bu makale, büyük makine atölyelerinin yüzey frezeleme işlemlerinde sekizgen freze kesici uçlarını uygulamak için izlediği adım adım yaklaşımı açıklar.
Uygulama İçin Doğru Sekizgen Freze Kesici Uçlarının Seçilmesi
Kesici Uç Sınıfının ve Geometrisinin Malzemeye Uygunlaştırılması
Sekizgen freze uçları, bir kesici gövdesine takılmadan önce, deneyimli süreç mühendisleri iş parçası malzemesini inceler. Örneğin dökme demir bileşenler, bu malzemeye özgü aşındırıcı aşınmaya dayanıklı CVD kaplamalı sekizgen freze uçları gerektirir. Çelik bileşenler ise farklı bir alt tabaka sertliği ve kenar hazırlığı çağrılabilir. Büyük işletmeler, belirli sekizgen freze uç derecelerini malzeme ailelerine, kesme hızlarına ve kesme derinliği aralıklarına eşleştiren belgelendirilmiş bir matris tutar. Bu disiplinli seçim süreci, uçların erken başarısızlığını önler ve sekizgen freze uçlarının büyük parti üretimlerinde tahmin edilebilir performans göstermesini sağlar.
Kesici Gövdesi Uyumluluğunun Değerlendirilmesi
Sekizgen freze uçları, yüzey frezelerinde doğru ön açıyı ve eksenel kesme açısını oluşturmak için kesici gövde yuvalarına tam olarak oturmalıdır. Büyük makine atölyeleri, sekizgen freze uçlarını üretimde kullanmadan önce yuva toleranslarını ve oturma torku özelliklerini doğrulayarak kesici gövdeleri onaylar. Uyuşmayan bir yuva, sekizgen freze uçlarının kesme kuvvetleri altında kaymasına neden olabilir; bu da kenar kırılması, kötü yüzey kalitesi ve potansiyel olarak iş mili hasarına yol açabilir. Sekizgen freze uçlarını büyük ölçekte kullanan atölyeler, yuva aşınmasını periyodik olarak kontrol etmek ve boyutsal sapma uç performansını bozmadan önce kesici gövdeleri değiştirmek amacıyla özel ölçüm aletlerine yatırım yapar.
Sekizgen Freze Uçlarının Yüzey Frezeleme Sürecine Entegrasyonu
İlerleme Hızı, Devir Sayısı ve Kesme Derinliği Programlama
Doğru sekizgen freze kesici uçlar seçildikten ve yerleştirildikten sonra CNC programcısı kesme parametrelerini belirler. Büyük işletmeler, sekizgen freze kesici uçlar için üreticinin önerdiği başlangıç verilerini temel alarak kullanır; ardından bu verileri kendi özel makine-tezgâh kombinasyonlarına göre ayarlamak amacıyla süreç içi izleme uygular. Spindel devri, diş başına ilerleme ve radyal temas derinliği, sekizgen freze kesici uçların yüzey frezeleme sırasında nasıl performans gösterdiğini etkiler. Sekizgen freze kesici uçlar, aynı nominal boyutta üçgen veya kare uçlara kıyasla daha büyük iç teğet çembere sahip oldukları için genellikle kesme kuvvetlerini dengeli tutarken daha yüksek ilerleme hızlarıyla çalışabilirler. Tecrübeli programcılar, bu özelliği yüzey kalitesini bozmadan çevrim sürelerini kısaltmak için kullanırlar.
Kesici Uç Dönüşü ve Kenar Kullanımının Yönetimi
Sekizgen freze uçlarının en önemli operasyonel avantajlarından biri, uç atılana kadar kesme kenarına sekiz kez indekslenebilmesidir. Büyük makine atölyeleri, her çift sekizgen freze ucunun hangi kenarının şu anda kullanıldığını tam olarak takip edebilmek için takım yönetim sistemlerine resmi uç döndürme programları oluşturur. Operatörler, uçları felaket niteliğinde bir kırılma yaşanana kadar çalıştırmak yerine, belirlenmiş bir aşınma eşiğinde sekizgen freze uçlarını yeniden konumlandırarak standartlaştırılmış bir indeksleme prosedürüne uyarlar. Bu proaktif yaklaşım, sekizgen freze uçlarının optimum keskinlikte çalışmasını sağlar, beklenmedik takım kırılmalarının riskini azaltır ve satın alma ile envanter planlaması açısından uç tüketimini öngörülebilir kılar.
Sekizgen Freze Uçları İçin Kalite Kontrolü ve Süreç Optimizasyonu
Yüzey Cilası ve Boyutsal Doğruluk İzleme
Büyük makine atölyelerindeki kalite kontrol ekipleri, sekizgen freze uçlarının yüzey frezeleme işlemlerinde belirtilen yüzey parlaklığı ve düzgünlüğü oluşturduğunu doğrulamak amacıyla süreç içi denetimler gerçekleştirir. Bir dizi sekizgen freze ucu, tolerans bandı dışındaki pürüzlülük değerleri üretmeye başlarsa, operatörler nedenin aşırı aşınmış bir kesici kenar mı, yanlış kesme parametreleri mi yoksa yetersiz soğutma sıvısı verimi mi olduğunu araştırır. Soğutma sıvısı stratejisi, özellikle dökme demir üzerinde sekizgen freze uçları kullanılırken kritik öneme sahiptir; burada talaş tahliyesi gereksinimlerine göre takım geometrisine özel olarak merkezden beslemeli soğutma sıvısı veya hava üflemesi seçilmelidir.
Takım Ömrü Verileri Aracılığıyla Sürekli İyileştirme
İşlem optimizasyonuna ciddi şekilde önem veren büyük işletmeler, yüzey frezelemede kullanılan her bir sekizgen freze kesici ucunun kullanım ömrü verilerini toplar. Bakım ve mühendislik ekipleri bu verileri analiz ederek belirli kalıpları ortaya çıkarır: hangi makine tezgâhlarının sekizgen freze kesici uçlar için tutarlı olarak daha kısa kullanım ömrü ürettiği, hangi vardiyalarda kesici uç tüketiminin daha yüksek olduğu ve iş parçası malzemesinin belirli partilerinin aşınmayı hızlandırıp hızlandırmadığı gibi kalıplar. Sekizgen freze kesici uçları ölçülebilir bir işlem değişkeni olarak ele alarak işletmeler, sekizgen freze kesici uçlara atfedilen parça başına gerçek maliyeti hesaplayabilir ve kesme parametreleri, soğutma sistemleri ve kesici uç sınıfları hakkında verilere dayalı kararlar alabilir. Bu sürekli iyileştirme döngüsü, dünya sınıfı işletmeleri yalnızca kesici uç arızaları meydana geldikçe tepki veren işletmelerden ayırır.
SSS
Sekizgen freze kesici uçlar, kare kesici uçlardan neden daha maliyet etkin olur?
Sekizgen freze kesici uçları, geometrisine bağlı olarak kare kesici uçlarda dört veya sekiz olan kullanılabilecek kesme kenar sayısını sekize çıkarır. Bu durum, kullanılabilir indeksleme sayısını ikiye katlar ve bu da kesme kenarı başına maliyeti doğrudan azaltır. Yüksek hacimli üretim yapan büyük makine atölyeleri için, üretim yılı boyunca birden fazla makinede sekizgen freze kesici uçlarının kullanılmasından kaynaklanan birikimli tasarruf önemli ölçüde olabilir.
Sekizgen freze kesici uçları tüm CNC işleme merkezlerinde kullanılabilir mi?
Sekizgen freze kesici uçlar, ana mil yeterli tork sağladığı ve kesici gövdesi bu kesici ucu geometrisi için tasarlandığı sürece çoğu yatay ve dikey CNC işleme merkezinde kullanılabilir. Yüksek güçte ana miller, sekizgen freze kesici uçların tam kesme derinliği kapasitesinden yararlanmak için daha uygundur. Atölyeler, yeni bir makine platformuna sekizgen freze kesici uçları takmadan önce her zaman kesici gövdesinin teknik özelliklerini ve kesici ucun üreticisinin verilerini kontrol etmelidir.
Büyük işletmeler, dökme demirde sekizgen freze uçları kullanırken soğutkan seçimini nasıl yapar?
Sekizgen freze uçlarının dökme demire uygulanmasında işletmeler, genellikle uç kaplamasına ve makine kapasitesine bağlı olarak kuru kesme ile hava püskürtme ya da ıslak kesme ile taşma soğutkan arasında seçim yapar. CVD kaplamalı sekizgen freze uçları, kesintili soğutkan uygulamasından kaynaklanan termal şokun mikroçatlaklara neden olabilmesi nedeniyle genellikle kuru veya çok az hava püskürtme ile çalıştırılır. Süreç mühendisleri her iki yöntemi de test eder ve üretim serileri için soğutkan yaklaşımını standartlaştırmadan önce sekizgen freze uçlarının ömrü ile parça yüzey kalitesi üzerindeki etkilerini ölçer.
