
 EN
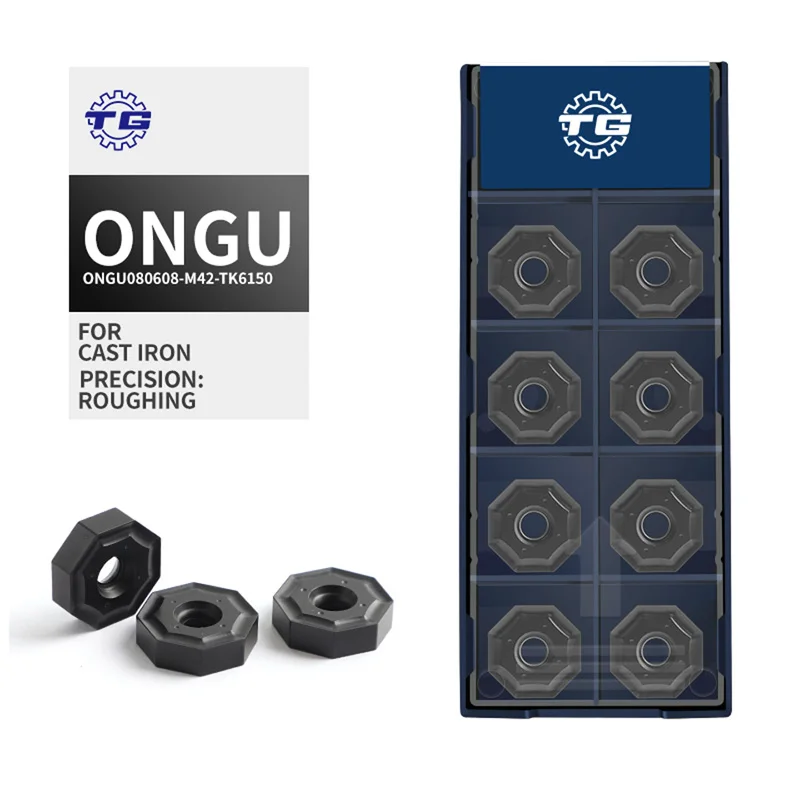
大量生産を実施している大規模な機械加工工場では、耐久性、汎用性、および一貫した性能を兼ね備えた切削工具が求められます。 八角形ミーリングインサート このような環境において、八角形ミーリングインサートは、8つの切刃を持つため、従来のインサート形状と比較して、1つの切刃あたりのコストという観点で大きなメリットを提供することから、好んで採用されています。大規模な機械加工工場が面 milling のワークフローに八角形ミーリングインサートをいかに統合しているかを理解することで、このインサート設計が厳しい産業用途にいかに適しているかが明らかになります。
八角形ミーリングインサートを標準化するという決定は、決して恣意的に行われるものではありません。現場のマネージャーや工程エンジニアは、インサートの形状、基材の材質、コーティングの種類、およびフライス盤本体との適合性を慎重に評価した上で、工具戦略を決定します。八角形ミーリングインサートを、工作機械の主軸出力、送り速度能力、および加工対象となる被削材に適切にマッチさせると、工具寿命の延長、サイクルタイムの短縮、および総所有コスト(TCO)の低減といった成果が得られます。本稿では、大規模な機械加工工場が面取りミーリング作業に八角形ミーリングインサートを適用する際のステップ・バイ・ステップのアプローチについて解説します。
用途に最適な八角形ミーリングインサートの選定
被削材に応じたインサート材種および形状の選択
八角形ミーリングインサートをカッターボディに取り付ける前に、熟練の工程エンジニアは加工対象材料を慎重に検討します。例えば、鋳鉄部品には、その材料特有の摩耗性に耐えるCVDコーティングを施した八角形ミーリングインサートが必要です。一方、鋼製部品では、異なる基材硬度および刃先形状が求められる場合があります。大規模な工場では、八角形ミーリングインサートの特定グレードと材料群、切削速度、切り込み深さ範囲との対応関係を記録したマトリクスを文書化して管理しています。こうした厳密な選定プロセスにより、インサートの早期破損を防ぎ、大量生産においても八角形ミーリングインサートが予測可能な性能を発揮できるようになります。
カッターボディとの適合性評価
八角形ミーリングインサートは、フェイスミーリングにおける正しいリード角および軸方向のラッカー角を確保するために、カッターボディのポケット内に正確に装着される必要があります。大規模な機械加工工場では、八角形ミーリングインサートを量産に投入する前に、通常、カッターボディのポケット公差および装着トルク仕様を検証することで、カッターボディの適合性を確認します。ポケットとインサートの不一致は、切削荷重下でのインサートのずれを引き起こし、チッピング、表面粗さの悪化、さらにはスピンドルへの損傷を招く可能性があります。八角形ミーリングインサートを大量に使用する工場では、ポケットの摩耗状態を定期的に検査するための専用ゲージ工具を導入し、寸法変化がインサート性能に影響を及ぼす前にカッターボディを交換しています。
八角形ミーリングインサートのフェイスミーリング工程への統合
送り速度・回転速度・切り込み深さのプログラミング
適切な八角形フライス用インサートを選定し、正しく装着した後、CNCプログラマーは切削条件を設定します。大規模な工場では、八角形フライス用インサートについてメーカーが推奨する初期設定値を基準として使用し、その後、実加工中のモニタリングにより、自社の工作機械と工具の組み合わせに最適化された条件へ微調整を行います。主軸回転数、刃あたり送り量、および径方向の被削材接触量(ラジアルエンゲージメント)は、面取りフライス加工における八角形フライス用インサートの性能に影響を与えます。八角形フライス用インサートは、同一公称サイズの三角形または正方形インサートと比較して内接円直径が大きいため、安定した切削力を維持しながらより高い送り速度で加工できる場合が多くあります。熟練したプログラマーはこの特性を活用し、表面粗さを犠牲にすることなくサイクルタイムを短縮します。
インサートの回転管理と刃の有効利用
八角形ミーリングインサートの最も運用上重要な利点の一つは、交換前に8回にわたり新しい切刃へとインデックスできる点です。大規模な機械加工工場では、ツール管理システムに正式なインサート回転スケジュールを組み込み、各ペアの八角形ミーリングインサートのどの切刃が現在使用中かを正確に追跡しています。オペレーターは標準化されたインデックス手順に従い、切刃が破損する直前まで使い続けるのではなく、あらかじめ定義された摩耗限界に達した時点で八角形ミーリングインサートを再配置します。この予防的なアプローチにより、八角形ミーリングインサートは最適な鋭さを維持でき、予期せぬ工具破損リスクを低減し、調達および在庫計画のためのインサート消費量を予測可能にします。
八角形ミーリングインサートの品質管理および工程最適化
表面粗さおよび寸法精度の監視
大規模な機械加工工場における品質管理チームは、八角形ミリングインサートが面ミリング加工面上で指定された表面粗さおよび平面度を達成しているかを確認するために、工程中検査を実施します。ある一連の八角形ミリングインサートが許容範囲外の粗さ値を出し始めた場合、作業者は、刃先の過剰摩耗、切削条件の不適切さ、または冷却液供給の不十分さのいずれが原因であるかを調査します。特に鋳鉄の加工において八角形ミリングインサートを使用する際には、冷却液戦略が極めて重要であり、工具の特定のカッタージオメトリに応じたチップ排出要件に基づいて、スピンドル内蔵冷却液またはエアブローストを適切に選択する必要があります。
工具寿命データを通じた継続的改善
工程の最適化に真剣に取り組む大規模な工場では、面 milling で使用される八角形ミーリングインサートのセットごとに工具寿命データを収集しています。保守部門およびエンジニアリング部門は、このデータを分析し、例えばどの工作機械が一貫して八角形ミーリングインサートの寿命を短くしているか、どの作業シフトでインサートの消費量が高くなる傾向があるか、あるいは特定の材質ロットがインサートの摩耗を加速させるかどうかといったパターンを明らかにします。八角形ミーリングインサートを測定可能な工程変数として扱うことで、工場は部品単位で発生する八角形ミーリングインサートの実コストを算出し、切削条件、冷却液システム、およびインサートの材質(グレード)についてデータに基づいた意思決定を行うことができます。このような継続的改善サイクルこそが、世界トップクラスの工場と、工具の故障が発生した際にのみ対応する工場との差を生み出します。
よくあるご質問(FAQ)
八角形ミーリングインサートが正方形インサートよりもコスト効率が高い理由は何ですか?
八角形ミーリングインサートは、1個のインサートあたり8つの使用可能な切削刃を提供します。これに対し、正方形インサートは形状によって4つまたは8つの切削刃を提供します。このため、インデックス可能回数が2倍になり、切削刃単位のコストを直接削減できます。大量生産を行う大規模な機械加工工場では、複数の工作機械で八角形ミーリングインサートを導入することで、1年間の生産期間を通じて積み重なるコスト削減効果が非常に大きくなります。
八角形ミーリングインサートは、すべての種類のCNCマシニングセンターで使用できますか?
八角形ミーリングインサートは、スパインドライブが十分なトルクを発揮し、カッターボディが当該インサート形状に対応して設計されている限り、ほとんどの横型および縦型CNCマシニングセンターで使用可能です。高出力スパインドライブを搭載した機械の方が、八角形ミーリングインサートの最大切込み深さ性能を十分に活用できます。新しい工作機械プラットフォームに八角形ミーリングインサートを装着する際には、必ずカッターボディの仕様書およびインサートメーカーの技術資料を確認してください。
大型工場では、鋳鉄加工に八角形ミーリングインサートを使用する際、冷却液の選定をどのように行っていますか?
鋳鉄への八角形ミーリングインサートの適用において、工場では、インサートのコーティングや機械の能力に応じて、エアブロースによる乾式切削とフルードクーラントによる湿式切削のいずれかを一般的に選択します。CVDコーティングされた八角形ミーリングインサートは、断続的な冷却液供給による熱衝撃が微小亀裂を引き起こす可能性があるため、乾式または最小限のエアブロースで使用されることが多いです。工程エンジニアは両方の方法を試験し、八角形ミーリングインサートの工具寿命および加工面品質への影響を評価したうえで、量産工程における冷却液の使用方法を標準化します。
