
 EN
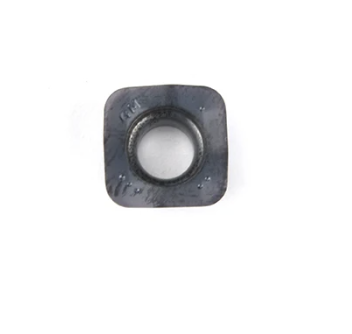
Renholdigheten til spånlommene påvirker direkte ytelsen og levetiden til freseverktøy i høyhastighetsbearbeiding. Når spånlommene tettes til av opphopet materiale, kjølevæskeavleiring og metallfragmenter, mister freserverktøyene sin skjæreffektivitet og kan oppleve tidlig svikt. Ved å holde spånlommene rundt freserverktøyene ren holder man en konstant verktøy-ytelse, reduserer vibrasjoner, minimerer verktøybrudd og forlenger driftstiden til skjæreverktøyene. For produksjonsanlegg som kjører kontinuerlige produksjonsløp, betyr denne vedlikeholdsdisiplinen direkte økt produktivitet og lavere verktøykostnader.
Effektiv overvåking av spångroper krever en systematisk tilnærming som kombinerer visuell inspeksjon, prediktiv sensorteknologi og planlagte rengjøringsrutiner. Operatører og verktøyteknikere må forstå sammenhengen mellom mønstre i spånsamling og skjæreytelse for å identifisere problemer før de skader fræssettkanter. Ved å implementere beste praksis for vedlikehold av spångroper kan produsenter unngå verktøyfeil, forbedre overflatekvaliteten og maksimere avkastningen på investeringer i presisjonsfræsverktøy.
Forståelse av spånsamling i spångroper på fræssettkanter
Hvordan spån samler seg rundt fræssettkanter
Under bearbeidingsoperasjoner må metallspåner som genereres av fræsinnsettinger forlate skjæresonen raskt og effektivt. Når spånutledningen blir svekket, blir fragmenter fanget i området rundt spånlommene på fræsinnsettinger, noe som fører til flere problemer. Spånlommer på fræsinnsettinger er nøyaktig utformede geometrier som er beregnet på å styre spåndannelse og lede materialet bort fra skjærekniven. Når disse lommene fylles med herdede spåner, kjølevæskeslam eller oksidert materiale, blokkeres den opprinnelige spånutledningsbanen, og spåner tvinges til å sirkulere rundt fræsinnsettingene.
Grunnårsaker til forurensning av spånlommer
Flere faktorer bidrar til overdreven opphopning av spåner rundt fræseskårer. Utilstrekkelig kjølevæskestrøm, feil valg av verktøygeometri, uriktige fremføringshastigheter og uoverensstemmelse mellom spindelhastighet og prosesskrav akselererer alle spånopphopningen i lommene på fræseskårer. Materialer som danner lange spåner, for eksempel visse aluminiumslegeringer og rustfrie stål, skaper naturlig lengre, trådaktige spåner som lettere slår seg rundt fræseskårer. I tillegg produserer sløvskarpe skjærekanters fræseskårer større, uregelmessige spånstykker som klemmes fast i smale lommer og motsetter seg normal spåntransport.
Effektiv overvåking av renhet i spånlommer
Visuelle inspeksjonsrutiner for fræseskårer
Regelmessige visuelle inspeksjoner danner grunnlaget for effektiv vedlikehold av spåkkarper for freser. Operatører bør undersøke spåkkarpeområdene på freser hvert 30. til 60. minutt under produksjonsløp, og lete etter fargeendringer i avleiringene, rustdannelse eller synlige spåkfragmenter som sitter fast i geometrien. En ren spåkkarp rundt freser vil se lys ut og være fri for oksidasjon, mens forurensete spåkkarper viser brune, svarte eller grå skorpeavleiringer. Bruk forstørrelsesverktøy eller boreskopkameraer for å inspisere områder som er vanskelige å se, der spåk ofte gjemmer seg på freser. Dokumenter inspeksjonsfunn i vedlikeholdslogger for å identifisere mønstre og forutsi når neste rengjøringsrunde blir nødvendig for dine freser.
Ytelsesindikatorer som tyder på spåkkarpproblemer
Ytelsesendringer under skjæring er tidlige advarselsignaler på forurensning av spångroper som påvirker freser. Økt vibrasjon, svingemerk på arbeidsstykkene, økende målinger av spindellast og svekket overflatekvalitet indikerer alle at spångropene på freser har blitt kompromittert. Økt verktøybrudd, spesielt kantspalling i stedet for gradvis slitasje, signaliserer ofte at freser utsettes for termisk syklus på grunn av uregelmessig kjølevæskestrøm forårsaket av tilstoppede spångroper. Temperatursensorer på spindler registrerer ofte høyere verdier når freser ikke kan fjerne spån ordentlig. Overvåk disse indikatorene i sanntid ved hjelp av kontrollsystemet til maskinverktøyet ditt for å oppdage spångropperforurensning tidlig, før den skader freserne dine.
Rengjørings- og vedlikeholdsstrategier for freser
Manuelle rengjøringsmetoder for spångroper
Manuell rengjøring forblir den mest tilgjengelige og kostnadseffektive vedlikeholdsmetoden for fresingsinnsatsdeler i de fleste produksjonsmiljøer. Fjern fresingsinnsatsdelene fra holderen og bruk myke messingbørster eller ikke-avrasive nylonbørster for å forsiktig fjerne løse spåner og søppel fra lommekområdene. Dypp fresingsinnsatsdelene i en delrengjøringsløsning som er utformet for maskinvæsker for å oppløse hardnakkede kjølevæskeavleiringer og oksiderte avleiringer. Bruk ultralydrengjøringsbad spesielt for fresingsinnsatsdelene for å nå smale lommegeometrier som håndbørsting ikke effektivt kan nå. Etter rengjøring skyller du fresingsinnsatsdelene grundig med deionisert vann eller aceton og tørker dem fullstendig før du monterer dem på nytt i verktøyholderne. Denne forebyggende vedlikeholdssyklusen for fresingsinnsatsdelene bør utføres hver 5. til 10. verktøybytte eller ukentlig under kontinuerlig produksjon.
Optimalisering av kjølevæssesystem for fresingsinnsatsdelene
Å opprettholde riktig kjølevæskestrøm forhindrer direkte forurensning av spåkkar i freseverktøy ved å sikre at spån fjernes raskere enn de samles. Kontroller at kjølevæstrykket ved verktøyholderen oppfyller produsentens spesifikasjoner for ditt freserverktøy, vanligvis 80–150 PSI for spåkkarrensing. Sjekk kjølevæskefilteranleggene regelmessig, fordi tilstoppede filtre reduserer strømningshastigheten og svekker evnen til å fjerne spån rundt freserverktøy. Høykvalitets bearbeidingsvæsker med sterke våttingsegenskaper hjelper å forhindre at spån fester seg til overflatene i spåkkar på freserverktøy. Planlegg månedlige analyser av kjølevæsken for å overvåke viskositet, forurensningsnivåer og konsentrasjon av tilsetningsstoffer – alle disse faktorene påvirker hvor effektivt kjølevæsken beskytter freserverktøy mot spånsamling.
Forebyggende skifteplan for verktøy
Å etablere forutsigbare utskiftningsintervaller for fræsinnsettinger hindrer situasjoner der sterkt forurensede lommer skader både skjæretøyet og arbeidsstykkets kvalitet. Spor verktøylivsmålinger som total skjæretid, antall produserte deler og kumulativ driftstid under belastning for hver sett fræsinnsettinger. Når fræsinnsettinger nærmer seg 80 prosent av det forutsagte verktøylivet, øk inspeksjonsfrekvensen og reduser intervallene mellom rengjøringsrundene. Å trekke fræsinnsettinger proaktivt før lomme-forurensning blir alvorlig beskytter produksjonsplanen din og sikrer konsekvent overflatekvalitet. For høyvolumproduksjon bør du ha trinnvise utskiftningsplaner der en andel av fræsinnsettingene utskiftes etter faste tidsplaner i stedet for å la verktøyene gå til svikt.
Ofte stilte spørsmål
Hvor ofte bør jeg rengjøre spånlommene på fræsinnsettinger?
Rengjøringsfrekvensen avhenger av materialetype, skjærehastighet og kjølevæskens effektivitet. Insperer fräsinnsettinger hvert 1. til 2. time med kontinuerlig skjæring, og rengjør spennene hver gang synlig avleiring oppstår. Ved bearbeiding av aluminium kan det være nødvendig å rengjøre fräsinnsettinger oftere – hvert 30. til 45. minutt – på grunn av lange spånbildninger. Ved støpejern og lignende materialer kan fräsinnsettinger kreve rengjøring hvert 2. til 4. time. Juster rengjøringsplanen basert på verktøyets ytelsesindikatorer og dine produksjonskrav.
Kan skitne spånsprekker skade fräsinnsettinger permanent?
Sterkt forurensede spånlommer kan føre til permanent skade på fræseskår ved å skape termisk spenning, noe som tvinger opp skjæretemperaturen og trykkfokuseringen. Mens mindre avleiring kan fjernes ved rengjøring, kan utvidede perioder med blokkerte lommer på fræseskår føre til kantspalling, belægningsavskalling eller grunnmaterialebrudd som gjør gjenbruk umulig. Regelmessig vedlikehold av fræseskår forhindrer denne permanente skaden og maksimerer avkastningen på verktøyinvesteringen.
Hvilke rengjøringsløsninger fungerer best for fræseskår?
Bruk bionedbrytelige rengjøringsmidler for deler som er formulert for bearbeidlingsvæsker for å fjerne kjølevæskeavleiring trygt fra freseverktøy uten å skade belegg. Ultralydrengjøringsbader med passende løsninger gir utmerkede resultater for komplekse lommekonstruksjoner på freserverktøy. Unngå sterke løsemidler eller slibende metoder som kan svekke beleggets integritet på belagte freserverktøy. Kontroller alltid produsentens anbefalinger for ditt spesifikke freserverktøy for å sikre at rengjøringsmetodene ikke reduserer verktøyets ytelse eller levetid.
