
 EN
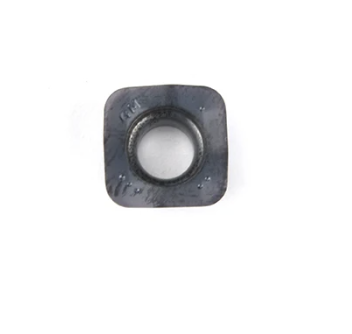
La pulizia delle tasche per trucioli influisce direttamente sulle prestazioni e sulla durata degli inserti di fresatura nelle operazioni di lavorazione ad alta velocità. Quando le tasche per trucioli si intasano a causa di materiale accumulato, residui di refrigerante e frammenti metallici, gli inserti di fresatura perdono la loro efficienza di taglio e possono subire guasti prematuri. Mantenere le tasche per trucioli intorno agli inserti di fresatura perfettamente pulite garantisce prestazioni costanti dell’utensile, riduce le vibrazioni (chatter), minimizza la rottura degli utensili ed estende la vita operativa degli stessi. Per gli impianti produttivi che operano in cicli di produzione continui, questa disciplina manutentiva si traduce direttamente in una maggiore produttività e in costi inferiori per gli utensili.
Un monitoraggio efficace della tasca per trucioli richiede un approccio sistematico che combini ispezione visiva, rilevamento predittivo e protocolli di pulizia programmati. Gli operatori e gli ingegneri degli utensili devono comprendere la relazione tra i modelli di accumulo dei trucioli e le prestazioni di taglio, al fine di identificare i problemi prima che danneggino le placchette per fresatura. Implementando le migliori pratiche nella manutenzione della tasca per trucioli, i produttori possono prevenire guasti degli utensili, migliorare la qualità della finitura superficiale e massimizzare il ritorno sull’investimento negli utensili da taglio di precisione.
Comprensione dell’accumulo di trucioli nella tasca per trucioli delle placchette per fresatura
Come i trucioli si accumulano intorno alle placchette per fresatura
Durante le operazioni di lavorazione, i trucioli metallici generati dalle frese devono uscire rapidamente ed efficacemente dalla zona di taglio. Quando l’evacuazione dei trucioli risulta compromessa, frammenti rimangono intrappolati nella zona delle tasche delle frese, causando diversi problemi. Le tasche per trucioli sulle frese sono geometrie progettate con precisione per controllare la formazione dei trucioli e deviare il materiale lontano dal bordo di taglio. Quando queste tasche si riempiono di trucioli induriti, fango da refrigerante o materiale ossidato, il percorso originale di evacuazione dei trucioli viene ostruito, costringendo i trucioli a ricircolare intorno alle frese.
Cause principali della contaminazione delle tasche per trucioli
Diversi fattori contribuiscono all’accumulo eccessivo di trucioli intorno alle placchette di fresatura. Un flusso insufficiente di refrigerante, una scelta inadeguata della geometria dell’utensile, velocità di avanzamento errate e disallineamenti tra velocità di rotazione del mandrino e parametri di taglio accelerano l’accumulo di trucioli nelle zone delle tasche delle placchette di fresatura. I materiali che generano trucioli lunghi, come alcune leghe di alluminio e acciai inossidabili, producono naturalmente trucioli allungati e filamentosi che si avvolgono più facilmente intorno alle placchette di fresatura. Inoltre, i taglienti usurati delle placchette di fresatura generano frammenti di truciolo più grandi e irregolari, che si incastrano nelle ristrette zone delle tasche e ostacolano il normale processo di evacuazione.
Monitoraggio efficace della pulizia delle tasche per i trucioli
Protocolli di ispezione visiva per le placchette di fresatura
Le ispezioni visive regolari costituiscono la base di una manutenzione efficace delle tasche per le punte fresanti. Gli operatori devono esaminare le aree delle tasche delle punte fresanti ogni 30–60 minuti durante le fasi produttive, ricercando accumuli discoloriti, formazione di ruggine o frammenti di truciolo visibilmente incastrati nella geometria. Una tasca pulita intorno alle punte fresanti apparirà lucente e priva di ossidazione, mentre le tasche contaminate presenteranno depositi crostosi marroni, neri o grigi. Utilizzare strumenti di ingrandimento o telecamere endoscopiche per ispezionare zone di difficile accesso, dove i trucioli si nascondono comunemente sulle punte fresanti. Registrare i risultati delle ispezioni nei registri di manutenzione per identificare schemi ricorrenti e prevedere il momento in cui sarà necessario il prossimo ciclo di pulizia per le punte fresanti.
Indicatori di prestazione che suggeriscono problemi alle tasche
I cambiamenti nelle prestazioni durante le operazioni di taglio costituiscono segnali precoci di contaminazione delle tasche per trucioli che colpisce le placchette per fresatura. Un aumento delle vibrazioni, la presenza di segni di ronzio sui pezzi lavorati, letture crescenti del carico sull’albero motore e un peggioramento della finitura superficiale indicano tutti che le tasche per trucioli sulle placchette per fresatura sono state compromesse. L’aumento improvviso di rotture degli utensili, in particolare scheggiature del tagliente anziché usura graduale, segnala spesso che le placchette per fresatura subiscono cicli termici dovuti a un flusso di refrigerante non uniforme causato da tasche per trucioli ostruite. I sensori di temperatura installati sull’albero motore registrano spesso valori più elevati quando le placchette per fresatura non riescono a evacuare correttamente i trucioli. Monitorare questi indicatori in tempo reale tramite il sistema di controllo della propria macchina utensile permette di rilevare tempestivamente la contaminazione delle tasche prima che danneggi le placchette per fresatura.
Strategie di pulizia e manutenzione per placchette per fresatura
Tecniche di pulizia manuale per tasche per trucioli
La pulizia manuale rimane il metodo di manutenzione più accessibile e conveniente per le placchette di fresatura nella maggior parte degli ambienti produttivi. Rimuovere le placchette di fresatura dal portautensile e utilizzare spazzole in ottone morbido o spazzole in nylon non abrasive per rimuovere delicatamente i trucioli e i detriti allentati dalle zone delle tasche. Immergere le placchette di fresatura in una soluzione detergenti per parti progettata specificamente per i fluidi da taglio, al fine di sciogliere i residui incrostati di refrigerante e gli accumuli ossidati. Utilizzare bagni ad ultrasuoni specificamente concepiti per le placchette di fresatura per raggiungere geometrie di tasca strette che la spazzolatura manuale non riesce a pulire efficacemente. Dopo la pulizia, sciacquare accuratamente le placchette di fresatura con acqua deionizzata o acetone ed asciugarle completamente prima di reinstallarle nei portautensili. Questo ciclo di manutenzione preventiva per le placchette di fresatura deve essere eseguito ogni 5–10 sostituzioni utensile oppure settimanalmente durante la produzione continua.
Ottimizzazione del sistema di refrigerazione per le placchette di fresatura
Mantenere un flusso adeguato di refrigerante previene direttamente la contaminazione delle tasche degli inserti di fresatura, garantendo che i trucioli vengano evacuati più velocemente di quanto si accumulino. Verificare che la pressione del refrigerante sul portautensile rispetti le specifiche del produttore per gli inserti di fresatura utilizzati, tipicamente compresa tra 80 e 150 PSI per il lavaggio delle tasche. Controllare regolarmente i sistemi di filtraggio del refrigerante, poiché filtri intasati riducono le portate, compromettendo l’efficacia dell’evacuazione dei trucioli attorno agli inserti di fresatura. Fluidi da taglio di alta qualità con eccellenti proprietà bagnanti aiutano a prevenire l’adesione dei trucioli alle superfici delle tasche degli inserti di fresatura. Programmare analisi mensili del refrigerante per monitorarne viscosità, livelli di contaminazione e concentrazione di additivi, tutti fattori che influenzano l’efficacia della protezione degli inserti di fresatura dall’accumulo di trucioli.
Pianificazione preventiva della sostituzione degli utensili
Stabilire intervalli prevedibili per la sostituzione delle placchette di fresatura evita situazioni in cui tasche fortemente contaminate danneggiano sia l’utensile da taglio sia la qualità del pezzo lavorato. Registrare le metriche relative alla durata dell’utensile, inclusi il tempo totale di taglio, il numero di pezzi prodotti e le ore cumulative sotto carico per ogni set di placchette di fresatura. Quando le placchette di fresatura raggiungono l’80 percento della durata prevista, aumentare la frequenza delle ispezioni e ridurre gli intervalli tra i cicli di pulizia. Sostituire proattivamente le placchette di fresatura prima che la contaminazione delle tasche diventi grave protegge il programma produttivo e garantisce finiture superficiali costanti. Per la produzione ad alto volume, predisporre piani di sostituzione progressiva, in cui una percentuale di placchette di fresatura viene sostituita secondo scadenze fisse anziché lasciare che gli utensili operino fino al guasto.
Domande frequenti
Con quale frequenza devo pulire le tasche per i trucioli sulle placchette di fresatura?
La frequenza di pulizia dipende dal tipo di materiale, dalle velocità di taglio e dall’efficacia del refrigerante. Ispezionare le placchette per fresatura ogni 1–2 ore di taglio continuo e pulire le tasche non appena si osserva un accumulo visibile. Nella lavorazione dell’alluminio, potrebbe essere necessario pulire le placchette per fresatura con maggiore frequenza, ogni 30–45 minuti, a causa della formazione di trucioli lunghi. Per ghisa e materiali simili, la pulizia delle placchette per fresatura potrebbe essere richiesta ogni 2–4 ore. Adattare il programma di pulizia in base agli indicatori di prestazione degli utensili e ai requisiti produttivi.
Le tasche sporche per i trucioli possono danneggiare permanentemente le placchette per fresatura?
Tasche per trucioli fortemente contaminate possono causare danni permanenti alle placchette di fresatura generando sollecitazioni termiche, innalzando le temperature di taglio e concentrazioni di pressione. Se un leggero accumulo è reversibile mediante pulizia, periodi prolungati con tasche ostruite sulle placchette di fresatura possono provocare scheggiature del tagliente, distacco del rivestimento o frattura del substrato, rendendo le placchette non riutilizzabili. La manutenzione regolare delle placchette di fresatura previene tali danni permanenti e massimizza il ritorno sull’investimento strumentale.
Quali soluzioni detergenti funzionano meglio per le placchette di fresatura?
Utilizzare detergenti per parti biodegradabili formulati specificamente per i fluidi da taglio, in modo da rimuovere in sicurezza i residui di refrigerante sulle placchette di fresatura senza danneggiare i rivestimenti. Le vasche ad ultrasuoni con soluzioni adeguate garantiscono ottimi risultati anche su geometrie complesse delle tasche delle placchette di fresatura. Evitare solventi aggressivi o metodi abrasivi che potrebbero compromettere l’integrità del rivestimento sulle placchette di fresatura rivestite. Consultare sempre le linee guida del produttore relative alle specifiche placchette di fresatura utilizzate, per assicurarsi che i metodi di pulizia non riducano le prestazioni o la durata degli utensili.
