
 EN
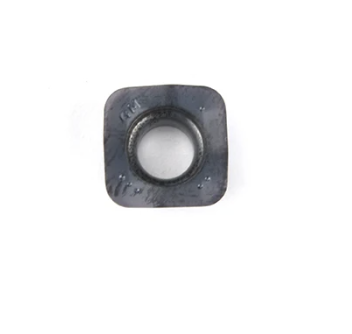
Czystość kieszeni wiórowych ma bezpośredni wpływ na wydajność i trwałość wkładów frezarskich w operacjach frezowania wysokoprędkościowego. Gdy kieszenie wiórowe zatykają się nagromadzonym materiałem, pozostałościami chłodziwa oraz odłamkami metalu, wkłady frezarskie tracą skuteczność cięcia i mogą ulec przedwczesnemu uszkodzeniu. Utrzymanie bezbłędnej czystości kieszeni wiórowych wokół wkładów frezarskich zapewnia stałą wydajność narzędzi, zmniejsza drgania, minimalizuje pękanie narzędzi oraz wydłuża czas ich użytkowania. Dla zakładów produkcyjnych prowadzących ciągłe cykle produkcji ta dyscyplina konserwacyjna przekłada się bezpośrednio na wyższą produktywność i niższe koszty narzędzi.
Skuteczne monitorowanie kieszeni wiórkowych wymaga systemowego podejścia łączącego inspekcję wizualną, czujniki predykcyjne oraz zaplanowane protokoły czyszczenia. Operatorzy i inżynierowie narzędziowi muszą rozumieć związek między wzorami gromadzenia się wiórków a wydajnością skrawania, aby wykrywać problemy jeszcze przed uszkodzeniem frezów frezujących. Wdrażając najlepsze praktyki konserwacji kieszeni wiórkowych, producenci mogą zapobiegać awariom narzędzi, poprawiać jakość powierzchni obrabianej oraz maksymalizować zwrot z inwestycji w precyzyjne narzędzia skrawające.
Zrozumienie gromadzenia się wiórków w kieszeniach wiórkowych frezów frezujących
W jaki sposób wiórki gromadzą się wokół frezów frezujących
Podczas operacji obróbkowych wióry metalowe powstające przy użyciu frezów wstawkowych muszą szybko i skutecznie opuszczać strefę cięcia. Gdy odprowadzanie wiórów ulega zakłóceniu, fragmenty pozostają uwięzione w okolicy kieszeni wiórowych frezów wstawkowych, powodując wiele problemów. Kieszenie wiórowe na frezach wstawkowych to precyzyjnie zaprojektowane geometrie, których zadaniem jest kontrolowanie tworzenia się wiórów oraz kierowanie materiału z dala od krawędzi tnącej. Gdy te kieszenie wypełniają się utwardzonymi wiórami, osadami chłodziwa lub materiałami utlenionymi, pierwotna ścieżka odprowadzania wiórów zostaje zablokowana, co zmusza wióry do krążenia wokół frezów wstawkowych.
Główne przyczyny zanieczyszczenia kieszeni wiórowych
Wiele czynników przyczynia się do nadmiernego gromadzenia się wiórków wokół frezów frezujących. Niewystarczająca podaż chłodziwa, nieodpowiedni dobór geometrii narzędzia, błędne prędkości posuwu oraz niedopasowanie prędkości obrotowej wrzeciona przyspieszają gromadzenie się wiórków w obszarach kieszeni frezów frezujących. Materiały charakteryzujące się długim tworzeniem wiórków, takie jak niektóre stopy aluminium i stale nierdzewne, naturalnie generują dłuższe, smukłe wiórki, które łatwiej owijają się wokół frezów frezujących. Ponadto tępe krawędzie tnące frezów frezujących powodują powstawanie większych, nieregularnych fragmentów wiórków, które zakleszczają się w wąskich przestrzeniach kieszeni i utrudniają ich normalne usuwanie.
Skuteczne monitorowanie czystości kieszeni wiórkowych
Protokoły wizualnej kontroli frezów frezujących
Regularne inspekcje wizualne stanowią podstawę skutecznej konserwacji kieszonek na frezarki do frezów. Operatorzy powinni sprawdzać obszary kieszonek na frezach co 30–60 minut podczas cykli produkcyjnych, zwracając uwagę na zabarwione osadzanie się materiału, powstawanie rdzy lub widoczne fragmenty wiórków utkwięte w geometrii. Czysta kieszeń wokół frezów wygląda jasno i jest wolna od utlenienia, natomiast skażone kieszenie wykazują brązowe, czarne lub szare, skorupiaste osady. Do inspekcji trudno dostępnych obszarów – miejsc, w których wiórki najczęściej się gromadzą na frezach – należy używać narzędzi powiększających lub kamer endoskopowych. Wyniki inspekcji należy dokumentować w dziennikach konserwacyjnych, aby zidentyfikować wzorce i przewidzieć, kiedy kolejny cykl czyszczenia stanie się konieczny dla Twoich frezów.
Wskaźniki wydajności sugerujące problemy z kieszeniami
Zmiany wydajności podczas operacji frezowania stanowią wczesne sygnały ostrzegawcze zanieczyszczenia kieszeni wiórowych wpływającego na wkładki frezarskie. Zwiększona wibracja, ślady drgania na przedmiotach obrabianych, rosnące odczyty obciążenia wrzeciona oraz pogorszenie jakości powierzchni wskazują, że kieszenie wiórowe na wkładkach frezarskich uległy uszkodzeniu. Wzrost liczby pęknięć narzędzi, szczególnie w postaci skruszeń krawędzi zamiast stopniowego zużycia, często sygnalizuje, że wkładki frezarskie doznają cykli termicznych spowodowanych niestabilnym przepływem chłodziwa wynikającym z zablokowanych kieszeni wiórowych. Czujniki temperatury zamontowane na wrzecionach często rejestrują wyższe wartości, gdy wkładki frezarskie nie są w stanie skutecznie usuwać wiórów. Monitoruj te wskaźniki w czasie rzeczywistym za pomocą systemu sterowania maszyny, aby wykryć zanieczyszczenie kieszeni na wczesnym etapie, zanim doprowadzi ono do uszkodzenia wkładek frezarskich.
Strategie czyszczenia i konserwacji wkładek frezarskich
Ręczne techniki czyszczenia kieszeni wiórowych
Ręczne czyszczenie pozostaje najbardziej dostępną i opłacalną metodą konserwacji wkładów frezarskich w większości środowisk produkcyjnych. Usuń wkłady frezarskie z uchwytu i delikatnie usuń luźne wióry oraz zanieczyszczenia z obszarów gniazd za pomocą miękkich szczotek mosiężnych lub nieścierających szczotek z nylonu. Zanurz wkłady frezarskie w roztworze do czyszczenia części przeznaczonym do płynów chłodząco-smarujących, aby rozpuścić uparczy osad chłodziwa oraz utlenione nagromadzenia. Używaj kąpieli ultradźwiękowych specjalnie zaprojektowanych dla wkładów frezarskich, aby dotrzeć do wąskich geometrii gniazd, których nie da się skutecznie oczyścić ręcznie. Po czyszczeniu dokładnie przepłucz wkłady frezarskie wodą zdeminalizowaną lub acetonem i całkowicie je osusz przed ponownym zamontowaniem w uchwytach narzędziowych. Tę cykliczną konserwację wkładów frezarskich należy wykonywać co 5–10 wymian narzędzi lub raz w tygodniu podczas ciągłej produkcji.
Optymalizacja systemu chłodzenia dla wkładów frezarskich
Utrzymanie odpowiedniego przepływu chłodziwa bezpośrednio zapobiega zanieczyszczeniu kieszonek w frezach frezujących, zapewniając szybsze usuwanie wiórków niż ich gromadzenie się. Sprawdź, czy ciśnienie chłodziwa przy uchwycie narzędzia odpowiada specyfikacjom producenta dla używanych frezów frezujących – zwykle wynosi ono od 80 do 150 PSI w przypadku płukania kieszonek. Regularnie kontroluj systemy filtracji chłodziwa, ponieważ zatkane filtry zmniejszają wydajność przepływu i pogarszają zdolność usuwania wiórków wokół frezów frezujących. Wysokiej jakości ciecze obróbkowe o silnych właściwościach zwilżających pomagają zapobiegać przyczepianiu się wiórków do powierzchni kieszonek w frezach frezujących. Przeprowadzaj miesięczną analizę chłodziwa w celu monitorowania lepkości, poziomu zanieczyszczeń oraz stężenia dodatków – wszystkie te czynniki wpływają na skuteczność ochrony frezów frezujących przed nagromadzaniem się wiórków.
Harmonogram zapobiegawczej wymiany narzędzi
Ustalenie przewidywalnych interwałów wymiany wkładów frezarskich zapobiega sytuacjom, w których silnie zanieczyszczone kieszenie uszkadzają zarówno narzędzie skrawające, jak i jakość obrabianego przedmiotu. Śledź metryki trwałości narzędzi, w tym całkowity czas skrawania, liczbę wyprodukowanych części oraz łączną liczbę godzin pracy pod obciążeniem dla każdego zestawu wkładów frezarskich. Gdy wkłady frezarskie zbliżają się do 80 procent przewidywanej trwałości, zwiększ częstotliwość kontroli i skróć odstępy między cyklami czyszczenia. Proaktywna wymiana wkładów frezarskich jeszcze przed zaistnieniem poważnego zanieczyszczenia kieszeni chroni harmonogram produkcji i zapewnia stałą jakość powierzchni. W przypadku produkcji masowej stosuj zaplanowane harmonogramy wymiany, w których określony procent wkładów frezarskich wymienia się w ustalonych odstępach czasu, a nie dopuszcza się do ich zużycia do momentu awarii.
Często zadawane pytania
Jak często należy czyścić kieszenie wiórowe na wkładach frezarskich?
Częstotliwość czyszczenia zależy od rodzaju materiału, prędkości skrawania oraz skuteczności chłodziwa. Sprawdzaj wstawki frezarskie co 1–2 godziny ciągłego skrawania i czyść gniazda za każdym razem, gdy pojawi się widoczne nagromadzenie wiórków. W obróbce aluminium może być konieczne częstsze czyszczenie wstawek frezarskich co 30–45 minut z powodu tworzenia się długich wiórków. W przypadku żeliwa odlewniczego i podobnych materiałów czyszczenie wstawek frezarskich może być wymagane co 2–4 godziny. Dostosuj harmonogramy czyszczenia na podstawie wskaźników wydajności narzędzi oraz swoich wymagań produkcyjnych.
Czy zabrudzone gniazda na wiórki mogą trwale uszkodzić wstawki frezarskie?
Silnie zanieczyszczone kieszenie na wióry mogą spowodować trwałe uszkodzenie wkładów frezarskich poprzez powstawanie naprężeń termicznych, co wymusza wyższe temperatury cięcia oraz skupienie się ciśnień. Choć niewielkie nagromadzenia można usunąć przez czyszczenie, długotrwałe pozostawianie zablokowanych kieszeni w wkładach frezarskich może prowadzić do skruszenia krawędzi, odspojenia powłoki lub pęknięcia podłoża, uniemożliwiając ponowne użycie. Regularne konserwowanie wkładów frezarskich zapobiega takim trwałym uszkodzeniom i maksymalizuje zwrot z inwestycji w narzędzia.
Jakie środki czyszczące najlepiej sprawdzają się przy wkładach frezarskich?
Używaj biodegradowalnych środków do czyszczenia części przeznaczonych do płynów obróbkowych, aby bezpiecznie usuwać pozostałości chłodziwa z frezów frezarskich bez uszkadzania powłok. Łączki ultradźwiękowe z odpowiednimi roztworami zapewniają doskonałe rezultaty przy czyszczeniu skomplikowanych geometrycznych kieszonek na frezach frezarskich. Unikaj agresywnych rozpuszczalników lub metod ściernych, które mogą naruszyć integralność powłok na frezach frezarskich z powłoką. Zawsze sprawdzaj wytyczne producenta dotyczących konkretnych frezów frezarskich, aby upewnić się, że metody czyszczenia nie obniżą wydajności narzędzi ani nie skrócą ich trwałości.
