
 EN
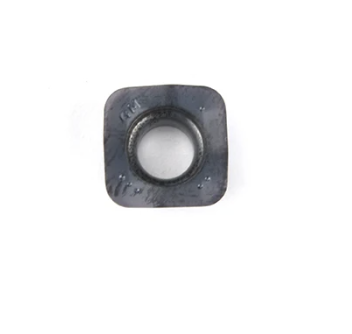
Чистотата на джобовете за стружка директно влияе върху производителността и продължителността на живота на фрезовите пластина при високоскоростни фрезови операции. Когато джобовете за стружка се запушват с натрупани материали, остатъци от охлаждаща течност и метални фрагменти, фрезовите пластина губят ефективността си при рязане и могат да излязат от строя преждевременно. Поддържането на безупречно чисти джобове за стружка около фрезовите пластина осигурява постоянна производителност на инструмента, намалява вибрациите, минимизира счупването на инструмента и удължава експлоатационния му живот. За производствени предприятия, които работят в непрекъснати производствени цикли, тази поддръжка директно се превръща в по-висока продуктивност и по-ниски разходи за режещи инструменти.
Ефективният мониторинг на джобовете за стружка изисква системен подход, който обединява визуална инспекция, предиктивно усещане и графици за периодично почистване. Операторите и инженерите по инструменти трябва да разбират връзката между моделите на натрупване на стружка и резултатите от фрезоването, за да идентифицират проблемите, преди те да повредят фрезовите вмъквания. Чрез прилагане на най-добрите практики за поддръжка на джобовете за стружка производителите могат да предотвратяват повреди на инструментите, да подобряват качеството на повърхностната обработка и да максимизират възвръщаемостта на инвестициите в прецизните режещи инструменти.
Разбиране на натрупването на стружка в джобовете на фрезовите вмъквания
Как стружката се натрупва около фрезовите вмъквания
По време на машинни операции металните стружки, генерирани от фрезовите вставки, трябва бързо и ефективно да напускат зоната на рязане. Когато отвеждането на стружките се наруши, остатъците остават задържани около областта на джобовете за стружки на фрезовите вставки, което предизвиква множество проблеми. Джобовете за стружки на фрезовите вставки са точно проектирани геометрии, предназначени да контролират формирането на стружките и да насочват материала далеч от рязещия ръб. Когато тези джобове се изпълнят със затвърдени стружки, суспензии от охлаждаща течност или оксидирани материали, първоначалният канал за отвеждане на стружките се блокира, принуждавайки стружките да циркулират повторно около фрезовите вставки.
Основни причини за замърсяване на джобовете за стружки
Няколко фактора допринасят за излишното натрупване на стружка около фрезовите пластина. Недостатъчният поток на охлаждащата течност, неподходящият избор на геометрия на инструмента, неправилните подавания и несъответствията в частотата на въртене на шпиндела ускоряват натрупването на стружка в джобовете на фрезовите пластина. Материалите с дълга стружкообразуваща способност, като някои алуминиеви сплави и неръждаеми стомани, естествено образуват по-дълги, нишковидни стружки, които се навиват около фрезовите пластина по-лесно. Освен това затъпените резачни ръбове на фрезовите пластина произвеждат по-големи и нерегулярни стружкови фрагменти, които се заклещват в тесните джобове и пречат на нормалното им отвеждане.
Ефективно наблюдение върху чистотата на джобовете за стружка
Протоколи за визуална инспекция на фрезовите пластина
Редовните визуални инспекции са основата на ефективното поддържане на джобовете за резачи при фрезовани резци. Операторите трябва да проверяват областите около джобовете на фрезовани резци всяка 30–60 минути по време на производствени цикли, като търсят потъмняла натрупвана маса, образуване на ръжда или видими остатъци от стружка, заседнали в геометрията. Чист джоб около фрезовани резци изглежда блестящ и свободен от окисление, докато замърсените джобове показват кафяви, черни или сиви коричести отлагания. Използвайте увеличителни инструменти или камери-бороскопи за инспекция на труднодостъпни области, където често се крият стружките по фрезовани резци. Документирайте резултатите от инспекциите в регистрите за поддръжка, за да установите закономерности и да предвидите кога ще стане необходимо следващото почистване на фрезовани резци.
Показатели на ефективността, сочещи проблеми с джобовете
Промените в производителността по време на рязане служат като ранни предупредителни знаци за замърсяване на стружкоприемниците, което засяга фрезовите пластина. Увеличената вибрация, следи от трептене по обработваните детайли, повишаване на показанията за натоварване на шпиндела и увреждане на повърхностната финишна обработка всички показват, че стружкоприемниците на фрезовите пластина са компрометирани. Рязкото увеличение на случаите на счупване на инструментите, особено чупене на ръбовете вместо постепено износване, често сочи, че фрезовите пластина преживяват термично циклиране поради непостоянно подаване на охлаждащата течност, причинено от запушени стружкоприемници. Датчиците за температура на шпинделите често регистрират по-високи стойности, когато фрезовите пластина не могат да екстрактират стружката правилно. Следете тези индикатори в реално време чрез управляващата система на вашата машинна инструмент, за да засечете замърсяването на стружкоприемниците навреме, преди то да повреди фрезовите ви пластина.
Стратегии за почистване и поддръжка на фрезови пластина
Ръчни методи за почистване на стружкоприемниците
Ръчното почистване остава най-достъпният и икономически ефективен метод за поддръжка на фрезови вмъквания в повечето производствени среди. Извадете фрезовите вмъквания от държателя и използвайте меки медно-цинкови четки или неабразивни нейлонови четки, за да премахнете внимателно свободните стружки и отпадъците от джобовете. Потопете фрезовите вмъквания в разтвор за почистване на части, предназначен за машинни смазочни течности, за да се разтвори заседналата смазка и оксидните отлагания. Използвайте ултразвукови бани специално за фрезови вмъквания, за да достигнете до тесните геометрии на джобовете, които ръчното почистване не може да обхване ефективно. След почистването изплакнете фрезовите вмъквания напълно с деионизирана вода или ацетон и ги изсушете напълно преди повторна инсталация в държателите. Този цикъл на профилактична поддръжка за фрезови вмъквания трябва да се извършва на всеки 5–10 смяни на инструмент или веднъж седмично при непрекъснато производство.
Оптимизация на системата за охлаждане за фрезови вмъквания
Поддържането на правилния поток на охлаждащата течност директно предотвратява замърсяването на джобовете за стружка в фрезовите пластина, като осигурява по-бързо отстраняване на стружката, отколкото нейното натрупване. Проверете дали налягането на охлаждащата течност при държателя на инструмента отговаря на производителските спецификации за вашите фрезови пластина — обикновено 80–150 PSI за измиване на джобовете. Редовно проверявайте системите за филтриране на охлаждащата течност, тъй като запушените филтри намаляват скоростта на потока и увреждат способността за отстраняване на стружката около фрезовите пластина. Висококачествените машинни течности със силни намокрящи свойства помагат да се предотврати прилепването на стружката към повърхностите на джобовете върху фрезовите пластина. Планирайте месечно анализиране на охлаждащата течност, за да следите вискозитета, нивата на замърсяване и концентрацията на добавки — всички те влияят върху ефективността, с която охлаждащата течност предпазва фрезовите пластина от натрупване на стружка.
Предварително планирана подмяна на инструментите
Установяването на предвидими интервали за подмяна на фрезовите вставки предотвратява ситуации, при които силно замърсените джобове повреждат както режещия инструмент, така и качеството на обработваната част. Следете метриките за срок на служба на инструмента, включително общото време на рязане, броя на произведените части и натрупаните часове под товар за всеки комплект фрезови вставки. Когато фрезовите вставки достигнат 80 % от прогнозирания им срок на служба, увеличете честотата на инспекциите и намалете интервалите между циклите на почистване. Превантивното изваждане от употреба на фрезови вставки преди замърсяването на джобовете да стане сериозно пази производствения ви график и осигурява постоянни повърхностни финишни качества. При производство с висок обем поддържайте стадии на планови подмени, при които определен процент от фрезовите вставки се подменят по фиксирани графици, а не се използват до пълното им изчерпване.
Често задавани въпроси
Колко често трябва да почиствам джобовете за стружка на фрезовите вставки?
Честотата на почистване зависи от типа материал, скоростта на рязане и ефективността на охлаждащата течност. Инспектирайте фрезовите вмъквания всеки 1–2 часа непрекъснато рязане и почиствайте джобовете при всяко видимо натрупване. При обработката на алуминий може да се наложи по-често почистване на фрезовите вмъквания — всеки 30–45 минути — поради образуването на дълги стружки. При чугун и подобни материали фрезовите вмъквания може да се нуждаят от почистване всеки 2–4 часа. Настойте графика за почистване според индикаторите за производителност на инструмента и вашите производствени изисквания.
Могат ли замърсените джобове за стружка да повредят фрезовите вмъквания необратимо?
Силно замърсените джобове за стружка могат да причинят постоянни повреди на фрезовите пластина чрез термичен стрес, което води до по-високи температури при рязане и концентрация на налягане. Докато незначителното натрупване може да се отстрани чрез почистване, продължителното използване на фрезови пластина с блокирани джобове може да доведе до люспене на ръбовете, отлепване на покритието или пукане на основата, което прави повторното използване невъзможно. Редовното поддържане на фрезовите пластина предотвратява тези постоянни повреди и максимизира възвръщаемостта на инвестициите в инструментите.
Кои разтвори за почистване дават най-добри резултати за фрезовите пластина?
Използвайте биоразградими почистващи средства за части, формулирани за машинни течности, за безопасно разтваряне на остатъците от охлаждаща течност върху фрезовите вставки, без да се повредят покритията. Ултразвуковите почистващи бани с подходящи разтвори дават отлични резултати при сложните геометрии на джобовете на фрезовите вставки. Избягвайте агресивни разтворители или абразивни методи, които могат да компрометират цялостта на покритията върху покритите фрезови вставки. Винаги консултирайте насоките на производителя за вашите конкретни фрезови вставки, за да гарантирате, че избраните методи за почистване няма да намалят ефективността или продължителността на живота на инструментите.
