
 EN
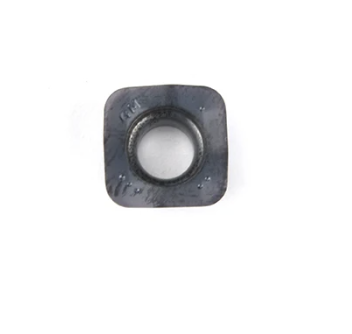
Чистота карманов для стружки напрямую влияет на производительность и срок службы фрезерных пластин при высокоскоростной обработке. Когда карманы для стружки забиваются наросшим материалом, остатками СОЖ и металлическими частицами, фрезерные пластины теряют режущую эффективность и могут преждевременно выйти из строя. Поддержание безупречной чистоты карманов вокруг фрезерных пластин обеспечивает стабильную работу инструмента, снижает вибрации, минимизирует поломки инструмента и увеличивает срок эксплуатации режущих инструментов. Для производственных предприятий, работающих в непрерывном цикле, такая дисциплина в обслуживании напрямую повышает производительность и снижает затраты на инструмент.
Эффективный контроль карманов для стружки требует системного подхода, объединяющего визуальный осмотр, прогнозирующую диагностику и регламентированные процедуры очистки. Операторы и инженеры по инструментам должны понимать взаимосвязь между характером накопления стружки и показателями резания, чтобы выявлять проблемы до того, как они приведут к повреждению фрезерных пластин. Внедрение передовых методов обслуживания карманов для стружки позволяет производителям предотвращать отказы инструментов, улучшать качество поверхности обработки и максимизировать отдачу от инвестиций в прецизионные режущие инструменты.
Понимание накопления стружки в карманах фрезерных пластин
Как стружка накапливается вокруг фрезерных пластин
Во время механической обработки металлические стружки, образующиеся при фрезеровании с помощью фрезерных вставок, должны быстро и эффективно удаляться из зоны резания. Если удаление стружки нарушается, её фрагменты остаются захваченными в области карманов фрезерных вставок, вызывая множество проблем. Карманы для стружки на фрезерных вставках представляют собой точно спроектированные геометрические формы, предназначенные для контроля формирования стружки и отвода материала от режущей кромки. Когда эти карманы заполняются затвердевшей стружкой, шламом охлаждающей жидкости или окисленным материалом, первоначальный путь удаления стружки блокируется, и стружка вынуждена циркулировать вокруг фрезерных вставок.
Основные причины загрязнения карманов для стружки
Несколько факторов способствуют чрезмерному накоплению стружки вокруг фрезерных пластин. Недостаточный поток охлаждающей жидкости, неправильный выбор геометрии инструмента, ошибочные значения подачи и несоответствие частоты вращения шпинделя ускоряют образование стружки в карманах фрезерных пластин. Материалы, образующие длинную стружку, например некоторые алюминиевые сплавы и нержавеющие стали, естественным образом формируют более протяжённые, тягучие стружки, которые легче наматываются на фрезерные пластины. Кроме того, затупленные режущие кромки фрезерных пластин производят более крупные и неправильные фрагменты стружки, которые застревают в узких карманах и нарушают нормальные пути эвакуации.
Эффективный контроль чистоты карманов для стружки
Протоколы визуального осмотра фрезерных пластин
Регулярные визуальные осмотры составляют основу эффективного обслуживания карманов для твердосплавных фрезерных пластин. Операторы должны осматривать области карманов твердосплавных фрезерных пластин каждые 30–60 минут в ходе производственных циклов, выявляя потемневшие отложения, образование ржавчины или видимые осколки стружки, застрявшие в геометрии пластины. Чистый карман вокруг твердосплавной фрезерной пластины выглядит ярким и свободным от окисления, тогда как загрязнённые карманы демонстрируют коричневые, чёрные или серые корковые отложения. Для осмотра труднодоступных участков, где стружка обычно скапливается на твердосплавных фрезерных пластинах, используйте увеличительные инструменты или эндоскопические камеры. Фиксируйте результаты осмотров в журналах технического обслуживания, чтобы выявить закономерности и спрогнозировать момент, когда следующий цикл очистки станет необходимым для ваших твердосплавных фрезерных пластин.
Показатели производительности, указывающие на проблемы с карманами
Изменения в производительности при фрезеровании служат ранними признаками загрязнения карманов для стружки, влияющими на токарные пластины. Увеличение вибрации, следы дребезжания на обрабатываемых деталях, рост показаний нагрузки на шпинделе и ухудшение качества поверхности указывают на то, что карманы для стружки на токарных пластинах повреждены. Резкий рост случаев поломки инструмента — особенно сколов режущей кромки, а не постепенного износа — часто свидетельствует о термоциклировании токарных пластин из-за нестабильного потока охлаждающей жидкости, вызванного засорёнными карманами для стружки. Датчики температуры на шпинделях зачастую регистрируют более высокие значения, когда токарные пластины не могут эффективно удалять стружку. Отслеживайте эти признаки в режиме реального времени с помощью системы управления станком, чтобы выявить загрязнение карманов на ранней стадии до того, как оно приведёт к повреждению токарных пластин.
Стратегии очистки и технического обслуживания токарных пластин
Ручные методы очистки карманов для стружки
Ручная очистка остаётся наиболее доступным и экономически эффективным методом технического обслуживания фрезерных пластин в большинстве производственных сред. Извлеките фрезерные пластины из держателя и аккуратно удалите ослабленные стружки и загрязнения из карманов с помощью мягких латунных щёток или неабразивных нейлоновых щёток. Погрузите фрезерные пластины в раствор для очистки деталей, предназначенный для технологических жидкостей, чтобы растворить стойкие отложения СОЖ и окисленные наслоения. Для очистки фрезерных пластин используйте ультразвуковые ванны — они позволяют достичь узких геометрий карманов, недоступных для ручной щёточной очистки. После очистки тщательно промойте фрезерные пластины деионизированной водой или ацетоном и полностью высушите их перед повторной установкой в инструментальные держатели. Такой цикл профилактического обслуживания фрезерных пластин следует выполнять каждые 5–10 замен инструмента или раз в неделю при непрерывном производстве.
Оптимизация системы подачи СОЖ для фрезерных пластин
Поддержание надлежащего потока охлаждающей жидкости напрямую предотвращает загрязнение карманов режущих пластин фрезерных инструментов, обеспечивая более быстрое удаление стружки по сравнению с её накоплением. Убедитесь, что давление охлаждающей жидкости на держателе инструмента соответствует техническим требованиям производителя ваших фрезерных пластин — обычно от 80 до 150 PSI для промывки карманов. Регулярно проверяйте системы фильтрации охлаждающей жидкости, поскольку засорённые фильтры снижают расход и ухудшают способность охлаждающей жидкости удалять стружку из зоны фрезерных пластин. Высококачественные технологические жидкости с сильными смачивающими свойствами помогают предотвратить прилипание стружки к поверхностям карманов фрезерных пластин. Проводите ежемесячный анализ охлаждающей жидкости для контроля вязкости, уровня загрязнения и концентрации присадок — все эти параметры влияют на эффективность защиты фрезерных пластин от накопления стружки.
Плановая замена инструмента в профилактических целях
Установление предсказуемых интервалов замены токарных пластин предотвращает ситуации, при которых сильно загрязнённые карманы повреждают как режущий инструмент, так и качество обрабатываемой детали. Отслеживайте метрики срока службы инструмента, включая общее время резания, количество произведённых деталей и суммарные часы работы под нагрузкой для каждого комплекта токарных пластин. Когда срок службы токарных пластин приближается к 80 % расчётного значения, увеличьте частоту контрольных проверок и сократите интервалы между циклами очистки. Превентивная замена токарных пластин до того, как загрязнение карманов станет серьёзным, защищает график производства и обеспечивает стабильное качество поверхностей. Для высокопроизводительного серийного производства применяйте поэтапные планы замены: определённый процент токарных пластин заменяется по фиксированному графику, а не по принципу «до полного износа».
Часто задаваемые вопросы
Как часто следует очищать карманы для стружки на токарных пластинах?
Частота очистки зависит от типа материала, скорости резания и эффективности охлаждающей жидкости. Осматривайте фрезерные пластины каждые 1–2 часа непрерывного резания и очищайте карманы при появлении видимых отложений. При обработке алюминия может потребоваться более частая очистка фрезерных пластин — каждые 30–45 минут — из-за образования длинных стружек. При обработке чугуна и подобных материалов фрезерные пластины могут нуждаться в очистке каждые 2–4 часа. Корректируйте график очистки на основе показателей производительности инструмента и ваших производственных требований.
Может ли загрязнение карманов для стружки привести к необратимому повреждению фрезерных пластин?
Сильно загрязнённые карманы для стружки могут вызвать необратимое повреждение фрезерных пластин за счёт возникновения термических напряжений, повышения температуры резания и концентрации давления. Хотя незначительное образование налёта удаляется при очистке, длительная эксплуатация фрезерных пластин с заблокированными карманами может привести к сколам режущей кромки, отслаиванию покрытия или разрушению основы, что делает их непригодными к повторному использованию. Регулярное обслуживание фрезерных пластин предотвращает такое необратимое повреждение и максимизирует возврат инвестиций в инструмент.
Какие растворы для очистки наиболее эффективны для фрезерных пластин?
Используйте биоразлагаемые очистители деталей, разработанные специально для технологических жидкостей, чтобы безопасно растворять остатки охлаждающей жидкости на фрезерных пластинах без повреждения покрытий. Ультразвуковые ванны с подходящими растворами обеспечивают отличные результаты при очистке сложных карманов на фрезерных пластинах. Избегайте агрессивных растворителей или абразивных методов, которые могут нарушить целостность покрытия на покрытых фрезерных пластинах. Всегда сверяйтесь с рекомендациями производителя для ваших конкретных фрезерных пластин, чтобы убедиться, что выбранные методы очистки не снизят производительность инструмента или его срок службы.
