
 EN
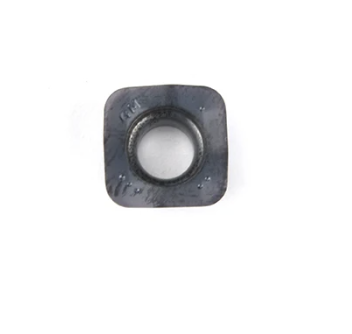
Çip ceplerinin temizliği, yüksek hızda tornalama işlemlerinde freze uçlarının performansı ve ömrü üzerinde doğrudan etki yaratır. Çip cepleri, biriken malzeme, soğutma sıvısı kalıntısı ve metal parçacıklarıyla tıkandığında freze uçları kesme verimlerini kaybeder ve erken arızalanma yaşayabilir. Freze uçlarının çevresindeki çip ceplerinin kusursuz şekilde temiz tutulması, araç performansının tutarlı olmasını sağlar, titreşimi azaltır, araç kırılmasını en aza indirir ve kesici araçlarınızın kullanım ömrünü uzatır. Sürekli üretim döngüleri yürüten imalat tesisleri için bu bakım disiplini doğrudan daha yüksek verimlilik ve daha düşük araç maliyetleri anlamına gelir.
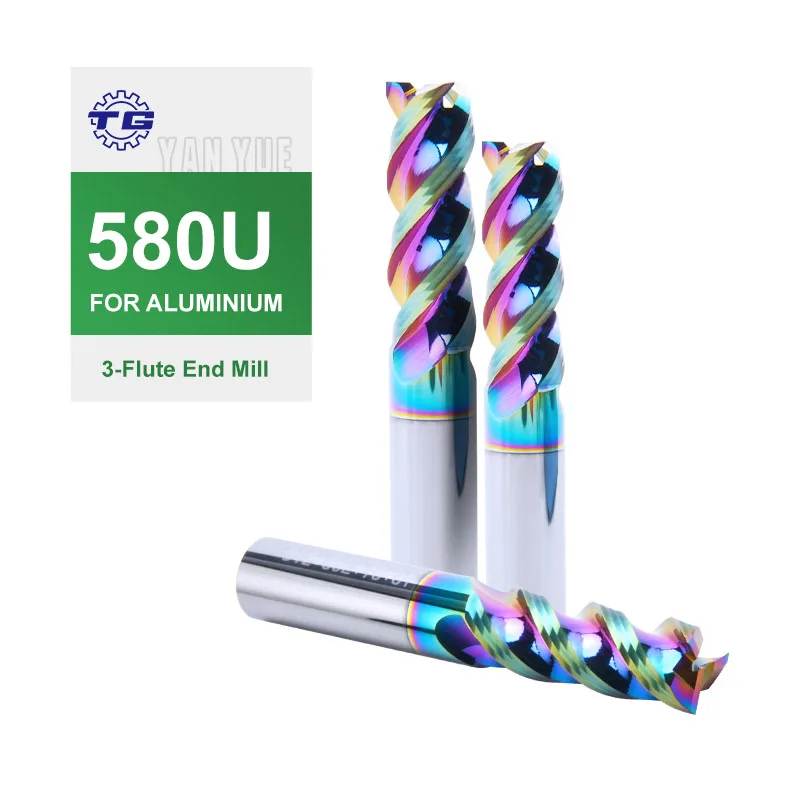
Etkili çip cebesi izleme, görsel inceleme, tahmine dayalı algılama ve planlı temizlik protokolleriyle birleştirilmiş sistematik bir yaklaşım gerektirir. Operatörler ve takım mühendisleri, kesme performansı ile çip birikimi desenleri arasındaki ilişkiyi anlayarak, freze uçlarını hasara uğratmadan önce sorunları tespit edebilmelidir. Çip cebesi bakımında en iyi uygulamaları uygulayarak üreticiler, takım arızalarını önleyebilir, yüzey kalitesini iyileştirebilir ve hassas kesme takımlarına yapılan yatırımın getirisini maksimize edebilir.
Freze Uçlarında Çip Cebi Birikimini Anlamak
Çipler Freze Uçlarının Etrafında Nasıl Birikir
Freze uçları ile yapılan işlemenin sırasında oluşan metal talaşlarının kesme bölgesinden hızlı ve verimli bir şekilde uzaklaşması gerekir. Talaş atımı engellendiğinde, parçacıklar freze uçlarının cep bölgesinde sıkışır ve çok sayıda soruna neden olur. Freze uçlarındaki talaş cepleri, talaş oluşumunu kontrol etmek ve malzemeyi kesme kenarından uzaklaştırmak amacıyla özel olarak tasarlanmış geometrilerdir. Bu cepler sertleşmiş talaşlar, soğutma sıvısı çamuru veya oksitlenmiş malzemeyle dolduğunda orijinal talaş atım yolu tıkanır ve talaşların freze uçları etrafında tekrar dolaşmasına neden olur.
Talaş Cebi Kirliliğinin Kök Nedenleri
Çok sayıda faktör, freze uçlarında aşırı talaş birikimine neden olur. Yetersiz soğutma akışı, uygun olmayan takım geometrisi seçimi, yanlış ilerleme hızları ve iş mili devir sayısı uyumsuzlukları, freze uçlarının cep bölgelerinde talaş birikimini hızlandırır. Belirli alüminyum alaşımları ve paslanmaz çelikler gibi uzun talaş oluşturan malzemeler doğal olarak daha uzun ve ip şeklinde talaşlar üretir; bu talaşlar freze uçlarının etrafında daha kolay sarılır. Ayrıca, freze uçlarındaki körelmiş kesici kenarlar, dar cep alanlarına sıkışan ve normal tahliye desenlerine direnen daha büyük, düzensiz talaş parçaları oluşturur.
Talaş Cebi Temizliğinin Etkin İzlenmesi
Freze Uçları İçin Görsel Denetim Protokolleri
Düzenli görsel denetimler, freze uçları için çip ceplerinin etkili bakımının temelini oluşturur. Operatörler, üretim süreçleri sırasında freze uçlarının cebe alanlarını her 30 ila 60 dakikada bir incelemelidir; bunun amacı, renk değişimi gösteren birikintileri, pas oluşumunu veya freze uçlarının geometrisine takılmış görünür çip parçalarını tespit etmektir. Freze uçlarının çevresindeki temiz bir cep parlak ve oksidasyondan arınmış görünürken, kirli cepler kahverengi, siyah veya gri kabuklu birikintiler gösterir. Çiplerin freze uçlarında gizlendiği, gözle zor görülen alanları incelemek için büyüteç araçları veya boru içi kameraları kullanın. Denetim bulgularını bakım kayıtlarına kaydederek desenleri belirleyin ve freze uçlarınız için bir sonraki temizlik döngüsünün ne zaman gerekli olacağını öngörün.
Cep Sorunlarını Gösteren Performans Göstergeleri
Kesme işlemlerindeki performans değişiklikleri, freze uçlarında talaş ceplerinin kirlenmesine bağlı erken uyarı işaretleridir. Artan titreşim, iş parçalarında çatlamış izler, yükselen iş mili yükü okumaları ve yüzey kalitesinde bozulma, freze uçlarındaki talaş ceplerinin etkilenmeye başladığını gösterir. Özellikle kenar çatlaması şeklinde gerçekleşen kesici takım kırılmalarının artması, tıkandığı için soğutma akışkanının tutarsız akışına bağlı olarak freze uçlarının termal çevrim yaşamaya başladığını gösterir. Talaşların doğru şekilde tahliye edilememesi durumunda iş mili üzerindeki sıcaklık sensörleri genellikle daha yüksek değerler kaydeder. Bu belirtileri, freze uçlarınızı hasara uğratmadan önce talaş ceplerindeki kirlenmeyi erken tespit edebilmeniz için makine tezgahınızın kontrol sistemiyle gerçek zamanlı olarak izleyin.
Freze Uçları İçin Temizlik ve Bakım Stratejileri
Talaş Cepleri İçin Elle Temizleme Teknikleri
Elle temizlik, çoğu üretim ortamında freze uçlarının bakımında en erişilebilir ve maliyet açısından en verimli yöntemdir. Freze uçlarını tutucudan çıkarın ve yumuşak pirinç fırçalar veya aşındırıcı olmayan naylon fırçalar kullanarak cep alanlarından gevşek talaşları ve kalıntıları nazikçe kaldırın. İnatçı soğutma sıvısı çamuru ve oksitlenmiş birikintileri çözmek için freze uçlarını işlenebilir sıvılar için tasarlanmış bir parça temizleme çözeltisinde bekletin. Freze uçları için özel olarak tasarlanmış ultrasonik temizleme banyolarını, elle fırçalamanın etkili olmadığı dar cep geometrilerine ulaşmak amacıyla kullanın. Temizlemeden sonra freze uçlarını deiyonize su veya asetonla iyice durulayın ve yeniden takım tutucularına takmadan önce tamamen kurutun. Bu önleyici bakım döngüsü, freze uçları için her 5 ila 10 takım değişimi ya da sürekli üretim sırasında haftalık olarak uygulanmalıdır.
Freze Uçları İçin Soğutma Sistemi Optimizasyonu
Doğru soğutma akışkanı akışını sağlamak, talaşların birikmeden daha hızlı dışarı atılmasını sağlayarak freze uçlarının kesme ceplerinde kirlenmesini doğrudan önler. Soğutma akışkanı basıncının, freze uçlarınız için üretici tarafından belirtilen değerleri karşıladığını, genellikle ceplerin temizlenmesi için 80–150 PSI aralığında olduğunu doğrulayın. Tıkanmış filtreler akış hızını azaltarak freze uçlarının çevresindeki talaş atma kapasitesini düşürdüğü için soğutma filtre sistemlerini düzenli olarak kontrol edin. Güçlü ıslatma özellikleri olan yüksek kaliteli işlenebilirlik sıvıları, freze uçlarının kesme ceplerinin yüzeylerine talaş yapışmasını önlemeye yardımcı olur. Soğutma akışkanının viskozitesini, kirlilik seviyelerini ve katkı maddesi konsantrasyonunu izlemek amacıyla aylık soğutma akışkanı analizi planlayın; bu parametrelerin hepsi, soğutma akışkanının freze uçlarını talaş birikiminden koruma başarısını etkiler.
Önleyici Takım Değişimi Planlaması
Freze kesici uçlarının öngörülebilir değiştirme aralıklarının belirlenmesi, aşırı kirli yuvaların hem kesici takımın hem de iş parçasının kalitesini bozmasına neden olan durumları önler. Her freze kesici ucu seti için toplam kesme süresi, üretilen parça sayısı ve yük altında geçen birikimli saat gibi takım ömrü ölçümlerini takip edin. Freze kesici uçları tahmini takım ömrünün %80'ine yaklaştığında, denetim sıklığını artırın ve temizleme döngüleri arasındaki aralığı kısaltın. Yuva kirliliği ciddi hâle gelmeden önce freze kesici uçları proaktif olarak devreden çıkarmak üretim programınızı korur ve yüzey pürüzlülüğünü tutarlı tutar. Yüksek hacimli üretimde, kesici uçları tamamen aşınana kadar kullanmak yerine, belirli bir oranındaki freze kesici uçların sabit zamanlarda değiştirildiği aşama bazlı değiştirme planları oluşturun.
SSS
Freze kesici uçlardaki talaş yuvalarını ne sıklıkta temizlemeliyim?
Temizleme sıklığı, malzeme türüne, kesme hızlarına ve soğutma sıvısının etkinliğine bağlıdır. Freze uçlarını sürekli kesme işlemi sırasında her 1 ila 2 saatte bir kontrol edin ve görünür bir birikim oluştuğunda çakma yuvalarını temizleyin. Alüminyum işlenmesinde, uzun talaş oluşumu nedeniyle freze uçlarının daha sık temizlenmesi gerekebilir; bu süre genellikle 30 ila 45 dakikadır. Dökme demir ve benzeri malzemelerde freze uçlarının temizlenmesi her 2 ila 4 saatte bir gerekebilir. Temizleme programınızı kesici takımın performans göstergelerine ve üretim ihtiyaçlarınıza göre ayarlayın.
Kirli talaş yuvaları freze uçlarını kalıcı olarak hasara uğratabilir mi?
Aşırı kirli çip cepleri, termal gerilime neden olarak freze uçlarına kalıcı hasar verebilir; bu da kesme sıcaklıklarını ve basınç yoğunluklarını artırır. Küçük miktarlarda birikim, temizlikle geri döndürülebilir olsa da, freze uçlarındaki ceplerin uzun süre tıkanık kalması kenar çatlamasına, kaplama soyulmasına veya alt tabaka kırılmasına yol açabilir ve uçların yeniden kullanılmasını engeller. Freze uçlarının düzenli bakımı, bu kalıcı hasarı önler ve takım yatırımınızın getirisini maksimize eder.
Freze uçları için en iyi temizleme çözümleri nelerdir?
Kesici uçlarda kaplama bütünlüğünü bozmadan soğutma sıvısı kalıntısını güvenle çözme amacıyla tornalama sıvıları için formüle edilmiş biyolojik olarak parçalanabilen parça temizleyicileri kullanın. Kesici uçların karmaşık cep geometrileri için uygun çözelti içeren ultrasonik temizleme banyoları, mükemmel sonuçlar sağlar. Kaplamalı kesici uçlarda kaplama bütünlüğünü tehlikeye atan sert çözücüler veya aşındırıcı yöntemlerden kaçının. Kesici uçlarınızın performansını veya ömrünü azaltmayacak temizleme yöntemlerini garanti etmek için her zaman üretici kılavuzlarına başvurun.
