
 EN
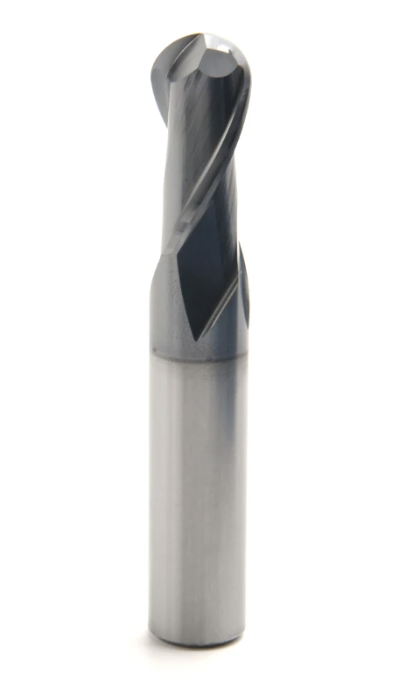
Luft- og romfartstilvirkning krever absolutt presisjon. Hver produsert komponent må oppfylle strenge toleranser og overflatekvalitetsspesifikasjoner som direkte påvirker flysikkerheten, drivstoffeffektiviteten og levetiden til komponentene. Valget av skjæreværktøy avgjør grunnleggende om luft- og romfartsdeler oppfyller disse kritiske kravene, og et høypresist cnc-fræserverktøy er ett av de viktigste verktøyene i moderne luft- og romfartstilvirkning. Å forstå hvorfor kvaliteten på et cnc-fræserverktøy direkte korrelerer med en bedre komponentoverflate krever en analyse av forholdet mellom verktøygeometri, materialvitenskap og maskineringssammenhenger innen luft- og romfart.
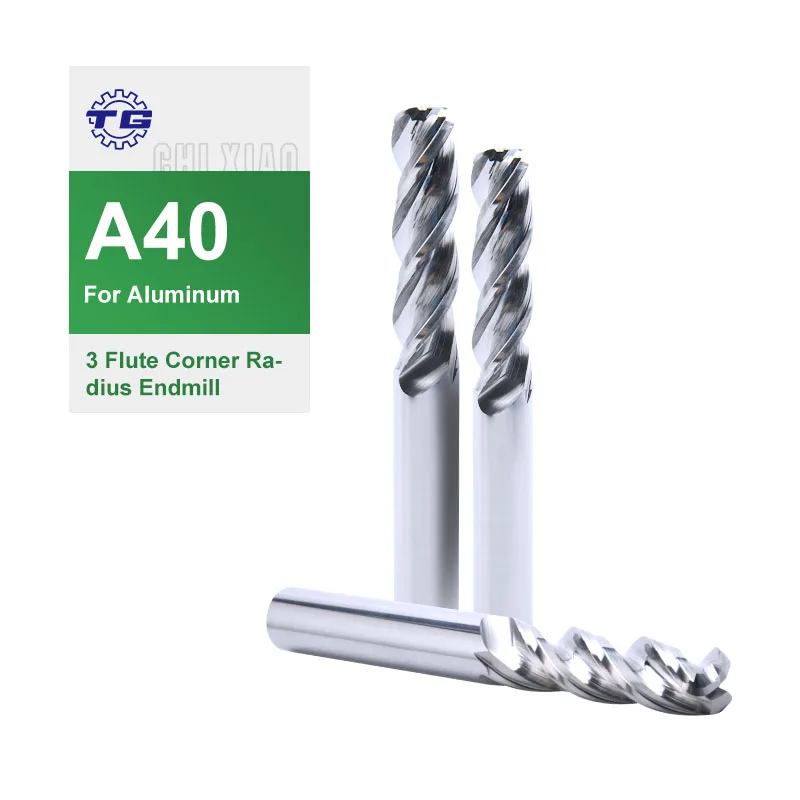
Luft- og romfartskomponenter representerer den høyeste nivået av produksjonsutfordringer. Titanlegeringer, aluminiumssuperlegeringer og nikkelbaserte materialer krever skjæreværktøy som er utviklet for ekstreme forhold. En CNC-endemill som er spesialdesignet for luft- og romfartsapplikasjoner leverer kantgeometrien, materialekomposisjonen og beløps-teknologien som trengs for å produsere feilfrie overflater på disse kravfulle legeringene. Uten riktig verktøyvalg står produsenter ovenfor overflatefeil, dimensjonelle inkonsistenser og kostbare omgjøringsarbeider som utsetter både tidsplanen og lønnsomheten.
Presis verktøygeometri og overflatekvalitet
Hvordan spiralformen påvirker overflatekvaliteten i luft- og romfart
Fløytegeometrien til et CNC-fræsverktøy påvirker direkte kvaliteten på overflaten som etterlates på bearbeidede luftfartsdeler. Luftfartskomponenter krever ofte overflatefinisher på Ra 0,8 mikrotommel eller bedre – en spesifikasjon som krever verktøypresisjon målt i titusendels tommer. Et CNC-fræsverktøy med nøyaktig slipte fløyter, optimaliserte spånutløpsbaner og nøye utformede angreps- og avløpsvinkler gir renere snitt med minimal dannelse av oppbygd skjærkant. Spesielt spiller hjørneradien på et CNC-fræsverktøy en avgjørende rolle i ferdigbearbeidingsoperasjoner der skjærekniven må gå over smidig uten å forårsake mikroskopisk revning eller spenningsmerker på arbeidsstykket.
Når en CNC-fræser arbeider ved optimalt spindelhastighet og fremføringshastighet, gir den kontrollerte skårfang en forutsigbar spåndannelse og varmefordeling. Luft- og romfartstilvirkere velger CNC-fræsere med optimalt justerte heliksvinkler, fordi disse reduserer vibrasjoner og svingninger – to faktorer som umiddelbart svekker overflatekvaliteten. En CNC-fræser med overlegen kantgeometri beholder også sin skjæreevne lengre, noe som reduserer verktøyslitasje som ellers ville påvirke konsekvensen i overflatekvaliteten gjennom hele produksjonsløpet. Denne konsekvensen er uunnværlig i luft- og romfart, der hver enkelt komponent i et parti må fungere identisk.
Materialvalg i karbidbaserte CNC-fræsere
Underlagmaterialet i en CNC-fræser bestemmer grunnleggende dens skjæreprestasjon på luftfartslegeringer. Fast karbid-CNC-fræsere overgår verktøy av hurtigstål med stor margin i luftfartsapplikasjoner. Karbid beholder hardheten sin ved de høye temperaturene som oppstår under hurtigfræsing av titan og superlegeringer, mens verktøy av hurtigstål blir myke og slites raskt under samme forhold. En CNC-fræser laget av premiumkarbidkvaliteter, ofte med kobolttilsetninger for økt slagfasthet, tåler termisk sjokk og avbrutte snitt som er vanlige i luftfartsfesteapplikasjoner. Denne holdbarheten gjenspeiles direkte i en konsekvent overflatekvalitet, siden en sløvende CNC-fræser umiddelbart begynner å produsere overflatefeil og dimensjonale avvik.
Belægnings-teknologi og kompatibilitet med luftfartsmaterialer
Avanserte belægninger på presisjons-CNC-fræsere
Moderne CNC-fræserverktøy har flerlagsbelag som er utviklet for å takle spesifikke utfordringer knyttet til luftfartsmaterialer. Titaniumlegeringer viser ekstrem kjemisk affinitet til ubelagt karbid, en fenomen kalt «galling», som fører til katastrofal verktøyslitasje og overflatebeskadigelse. En CNC-fræser med spesialisert belægning av titaniumnitrid, aluminiumoksid eller kromnitrid hindrer denne adhesjonen og holder skjærekanten skarp gjennom hele fræseprosessen. Belægningen på en CNC-fræser virker også som en termisk barriere og beskytter karbidunderlaget mot termisk sjokk ved fræsing av nikkelbaserte superlegeringer, der temperaturen i skjæresonen kan overstige 1000 grader Celsius. Luftfartstilvirkere velger spesifikt CNC-fræseralternativer med dokumentert belægningsytelse på sine spesifikke legeringsfamilier, fordi overflatekvaliteten avhenger kritisk av stabiliteten til denne belægningen.
Tykkelsen og adhesjonskvaliteten til en CNC-fraseverkbelegg avgjør hvor lenge verktøyet beholder sin kantgeometri for overflatebehandling. Luft- og romfartproduksjon innebär ofte avslutningspass der dimensjonell nøyaktighet og overflatekvalitet er viktigere enn materialefrakoblingshastigheten. En CNC-fraseverk med et robust belegg tåler disse avslutningspassene uten å utvikle mikrospalling som fører til overflatekrats, verktøymerker eller dimensjonelle inkonsistenser. Premiumleverandører av CNC-fraseverk investerer i avanserte beleggsprosesser som sikrer jevn beleggfordeling over alle skårflater og kanter, og eliminerer svake punkter der beleggsvikter kan begynne.
Valg av CNC-fraseverkbelegg for spesifikke luft- og romfartlegeringer
Ulike luftfartsmaterialer krever ulike belægningsstrategier for CNC-fråser. Aluminiumkomponenter tåler mer aggressive skjæreparametere, så en CNC-frås for aluminium bruker tynnere, lavere friksjonsbelægninger som er optimalisert for spåntransport. Bearbeiding av titanlegeringer krever en CNC-frås med hardere, tykkere belægninger som kan tåle den kjemiske reaktiviteten og arbeidsforhardende oppførselen til disse metallene. Bearbeiding av superlegeringer krever en CNC-frås utviklet med varmebestandige belægninger som beholder sin hardhet selv ved stigende skjæretemperaturer. Luftfartsanlegg som bearbeider flere legeringstyper holder separate lager av CNC-fråser, der hver type er optimalisert for sitt bestemte bruksområde. Å blande verktøytyper eller bruke en generell CNC-frås på ulike materialer fører nesten alltid til redusert overflatekvalitet, fordi ingen enkelt verktøy kan prestere optimalt på så forskjellige materialgrupper.
Spindelhastighet, fremføringshastighet og ytelsesdynamikk for CNC-fråser
Optimalisering av skjærep parametere for ferdigkvalitet
Luft- og romfartsanlegg oppnår overlegen komponentfinish ved å tilpasse sine CNC-fraseverktøy til optimaliserte skjærep parametere. Et høypresisjons-CNC-fraseverktøy presterer bare like godt som spindelhastigheten og fremføringshastigheten tillater. Moderne luft- og romfarts-CNC-maskiner har stive spindler og servostyrte akser som muliggjør høyhastighets-, lavfremføringens avslutningspasser som gir overflater på luft- og romfartsnivå. Når operatører velger et CNC-fraseverktøy og fastsetter riktige skjærep parametere, skaper de forutsigbare, gjentakelige skjærbetingelser som sikrer dimensjonstoleranse og overflatekvalitet konsekvent. Denne forutsigbarheten er det som skiller bruken av CNC-fraseverktøy for luft- og romfart fra generell maskinering.
Vibrasjonskontroll påvirker direkte om en CNC-fræser oppnår den overflatekvaliteten som luft- og romfart kraver. CNC-maskiner for luft- og romfart bruker verktøyfester med nøyaktig løpfeilgrense, ofte mindre enn 0,0005 tommer, fordi løpfeil får CNC-fræseren til å vibrere og etterlate merker på arbeidsstykkets overflate. Når verktøyløpfeil kombineres med spindelens eksentrisitet og utilstrekkelig fastspenning av arbeidsstykket, gir selv en toppmoderne CNC-fræser bare en gjennomsnittlig overflatekvalitet. Bedrifter innen luft- og romfart investerer kraftig i vedlikehold av spindler, presisjonsverktøyfester og stive fester for å sikre at CNC-fræserverktøyene deres yter på det nivået de er utformet for. Denne infrastrukturinvesteringen er uunnværlig hvis en CNC-fræser skal levere resultater av luft- og romfartsklasse.
Avsluttningspass og overflateintegritet
Mange luft- og romfartskomponenter krever dedikerte ferdigbearbeidingspass ved bruk av en spesialisert CNC-fræser som er utvalgt strengt for overflategenerering, ikke for massefjerning av materiale. Disse ferdigbearbeidingspassene med CNC-fræsere bruker ofte grunne snittdybder og lavere fremføringshastigheter for å generere overflater uten underoverflatelig hardning eller spenninger. En CNC-fræser som er optimalisert for ferdigbearbeiding fjerner minimalt materiale, men skaper overflater med eksepsjonell glatthet og metallurgisk integritet. Overflaten som produseres av en presis CNC-fræser under ferdigbearbeidingspass viser ingen oppbygd kant, ingen revner og ingen verktøymerker, og oppfyller de kravfulla visuelle og mikroskopiske inspeksjonskriteriene som luft- og romfartskomponenter må tilfredsstille. Denne fokuseringen på ferdigbearbeiding forklarer hvorfor luft- og romfartsprodusenter holder separate verktøyinventarer og hvorfor én enkelt CNC-fræser ikke kan utføre både grovbearbeiding og ferdigbearbeiding effektivt.
Ofte stilte spørsmål
Hvorfor slites en CNC-fræser raskere ved bearbeiding av luft- og romfartslegeringer sammenlignet med vanlig stål?
Luft- og romfartslegeringer genererer ekstrem varme og viser kjemisk reaktivitet som angriper uskyttede skjærekanters. Titanium gjennomgår alvorlig arbeidsforhårdning under skjæring, og nikkelbaserte superlegeringer beholder styrken sin selv ved skjæresone-temperaturer som overstiger 1000 grader Celsius. En CNC-fræser møter disse forholdene kontinuerlig, noe som fører til termisk sjokk, kjemisk diffusjon inn i karbidsubstratet og akselerert kantslitasje. Belagninger og geometrier for CNC-fræsere av luft- og romfartsgrad er utviklet for å tåle akkurat disse spesifikke belastningene – belastninger som en CNC-fræser designet for generell maskinering ikke ville klare effektivt.
Hvordan påvirker hjørneradius på en CNC-fræser overflatekvaliteten til luft- og romfartskomponenter?
Kantens radius på en CNC-fræser bestemmer, hvordan verktøyet overgår mellom skjærekantene, og påvirker overflatekvaliteten på plane og kurvede flater. En CNC-fræser med nøyaktig utformet kantens radius gir jevnere overgang mellom flatene og reduserer mikrofineringsmerkene som oppstår når radiusgeometrien er inkonsekvent. Luft- og romfartskomponenter har ofte strenge krav til kantens radius, fordi dette påvirker luftstrømmen og spenningskonsentrasjonen i konstruksjonen. Presisjons-CNC-fræsverktøy beholder en konstant kantens radius gjennom hele sin levetid, slik at hver produsert komponent opprettholder en jevn overflatekvalitet.
Kan én enkelt CNC-fræser brukes både til grov- og ferdigbearbeiding av luft- og romfartskomponenter?
I praksis fører bruk av én enkelt CNC-fræser for både grov- og finbearbeiding til kompromisser i begge operasjonene. Grovbearbeidingspass genererer annen spåndannelse, andre skjæretemperaturer og annen verktøybelastning enn finbearbeidingspass, og en CNC-fræser som er optimalisert for én operasjon presterer svakt under den andre. Luft- og romfartstilvirkerne bruker separate verktøysett, med én CNC-fræser for grov fjerning av materiale og en annen for presis finbearbeiding. Denne spesialiseringen sikrer at hver CNC-fræser opererer innenfor sine konstruksjonsparametere, noe som bevarer skjærgeometrien og beleggets integritet for å levere bedre resultater i sin tenkte rolle.
Innholdsfortegnelse
- Presis verktøygeometri og overflatekvalitet
- Belægnings-teknologi og kompatibilitet med luftfartsmaterialer
- Spindelhastighet, fremføringshastighet og ytelsesdynamikk for CNC-fråser
-
Ofte stilte spørsmål
- Hvorfor slites en CNC-fræser raskere ved bearbeiding av luft- og romfartslegeringer sammenlignet med vanlig stål?
- Hvordan påvirker hjørneradius på en CNC-fræser overflatekvaliteten til luft- og romfartskomponenter?
- Kan én enkelt CNC-fræser brukes både til grov- og ferdigbearbeiding av luft- og romfartskomponenter?
