
 EN
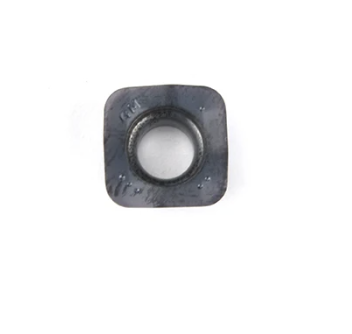
De schoonheid van de spaanvakken heeft direct invloed op de prestaties en levensduur van freesinvoegstukken bij hogesnelheidsbewerkingen. Wanneer spaanvakken verstopt raken met aangekoekte materiaal, koelvloeistofresten en metalen fragmenten, verliezen freesinvoegstukken hun snijefficiëntie en kunnen ze vroegtijdig defect raken. Het handhaven van onberispelijke spaanvakken rondom freesinvoegstukken zorgt voor consistente gereedschapsprestaties, vermindert trillingen, minimaliseert gereedschapsbreuk en verlengt de levensduur van uw snijgereedschappen. Voor productiefaciliteiten die continue productiecyclus uitvoeren, vertaalt deze onderhoudsdisципipline zich direct in een hogere productiviteit en lagere gereedschapskosten.
Effectief bewaken van de spaanpocket vereist een systematische aanpak die visuele inspectie, voorspellende sensortechnologie en geplande reinigingsprotocollen combineert. Operators en gereedschapstechnici moeten het verband begrijpen tussen patronen van spaanophoping en snijprestaties om problemen te detecteren voordat ze de freesinvoegsels beschadigen. Door best practices voor onderhoud van de spaanpocket toe te passen, kunnen fabrikanten gereedschapsfalen voorkomen, de kwaliteit van de oppervlakteafwerking verbeteren en het rendement op investeringen in precisiesnijgereedschap maximaliseren.
Begrip van spaanophoping in de spaanpocket van freesinvoegsels
Hoe spaan zich rond freesinvoegsels ophoopt
Tijdens bewerkingsprocessen moeten de door freesinvoegsels geproduceerde metaalspanen snel en efficiënt het snijgebied verlaten. Wanneer de afvoer van spanen wordt belemmerd, blijven fragmenten vastzitten rond het vakgebied van de freesinvoegsels, wat diverse problemen veroorzaakt. Spanvakken op freesinvoegsels zijn nauwkeurig geconstrueerde geometrieën die zijn ontworpen om de vorming van spanen te beheersen en materiaal van de snijkant weg te leiden. Wanneer deze vakken zich vullen met geharde spanen, koelmiddelslib of geoxideerd materiaal, wordt het oorspronkelijke spanafvoerpad geblokkeerd, waardoor spanen gedwongen worden om rond de freesinvoegsels te recirculeren.
Oorzaken van vervuiling van spanvakken
Verschillende factoren dragen bij aan een overmatige ophoping van spaanders rond freesinvoegstukken. Onvoldoende koelvloeistofstroming, onjuiste keuze van gereedschapsgeometrie, verkeerde voedingssnelheden en ongelijkheid tussen spindelsnelheid en aanbevolen snelheid versnellen allemaal de spaanderophoping in de zakgebieden van freesinvoegstukken. Materialen die lange spaanders vormen, zoals bepaalde aluminiumlegeringen en roestvrij staal, produceren van nature langere, sliertachtige spaanders die zich gemakkelijker rond freesinvoegstukken wikkelen. Bovendien veroorzaken botte snijkanten op freesinvoegstukken grotere, onregelmatige spaanderfragmenten die zich vastzetten in smalle zakruimtes en zich verzetten tegen normale afvoerpatronen.
Effectief toezicht houden op de schoonmaak van spaanderzakken
Visuele inspectieprotocollen voor freesinvoegstukken
Regelmatige visuele inspecties vormen de basis voor een effectief onderhoud van de spaanvakken van freesinvoegstukken. Operators moeten de spaanvakken van freesinvoegstukken elke 30 tot 60 minuten tijdens productieruns controleren op verkleurde afzettingen, roestvorming of zichtbare spaanfragmenten die vastzitten in de geometrie. Een schone spaanruimte rondom freesinvoegstukken ziet er glanzend en vrij van oxidatie uit, terwijl vervuilde spaanruimten bruine, zwarte of grijze korstachtige afzettingen vertonen. Gebruik vergrootglas of boroscopische camera’s om moeilijk toegankelijke gebieden te inspecteren waar spaanders zich vaak verschuilen op freesinvoegstukken. Documenteer de inspectiebevindingen in onderhoudslogboeken om patronen te herkennen en te voorspellen wanneer de volgende reinigingscyclus noodzakelijk wordt voor uw freesinvoegstukken.
Prestatie-indicatoren die op spaanvakproblemen wijzen
Prestatieveranderingen bij freesbewerkingen dienen als vroege waarschuwingssignalen voor vervuiling van de spaanvakken die invloed heeft op freesplaten. Verhoogde trillingen, klettermerken op werkstukken, stijgende asbelastingswaarden en verslechtering van de oppervlakteafwerking wijzen allemaal op een aangetaste staat van de spaanvakken op de freesplaten. Een toename van gereedschapsbreuk, met name randafbrokkeling in plaats van geleidelijke slijtage, duidt vaak op thermische cycli die de freesplaten ondergaan door ongelijkmatige koelvloeistofstroming als gevolg van verstopte spaanvakken. Temperatuursensoren op de as registreren vaak hogere waarden wanneer de freesplaten spaan niet adequaat kunnen afvoeren. Bewaak deze indicatoren in real time via het besturingssysteem van uw bewerkingsmachine om vervuiling van de spaanvakken vroegtijdig te detecteren, voordat deze uw freesplaten beschadigt.
Reinigings- en onderhoudsstrategieën voor freesplaten
Handmatige reinigingstechnieken voor spaanvakken
Handmatig reinigen blijft de meest toegankelijke en kosteneffectieve onderhoudsmethode voor freesinvoegen in de meeste productieomgevingen. Verwijder de freesinvoegen uit de houder en gebruik zachte messingborstels of niet-schurende nylonborstels om losse spaanders en vuil zachtjes uit de zakgebieden te verwijderen. Laat de freesinvoegen weken in een onderdelenreinigingsoplossing die specifiek is ontworpen voor bewerkingsvloeistoffen, om hardnekkige koelvloeistofslib en geoxideerde afzettingen op te lossen. Gebruik ultrasone reinigingsbaden specifiek voor freesinvoegen om nauwe zakgeometrieën te bereiken die met handmatig borstelen niet effectief kunnen worden gereinigd. Spoel de freesinvoegen na het reinigen grondig af met gedemineraliseerd water of aceton en droog ze volledig voordat u ze opnieuw in de gereedschapshouders installeert. Deze preventieve onderhoudscyclus voor freesinvoegen dient elke 5 tot 10 gereedschapswisselingen of wekelijks tijdens continue productie te plaatsvinden.
Optimalisatie van het koelvloeistofsysteem voor freesinvoegen
Het handhaven van een juiste koelvloeistofstroming voorkomt direct verontreiniging van de spaanruimte op freesinstellingen, doordat spaanafvoer sneller verloopt dan de ophoping ervan. Controleer of de koelvloeistofdruk bij de gereedschaphouder voldoet aan de specificaties van de fabrikant voor uw freesinstellingen, meestal 80 tot 150 PSI voor spoeling van de spaanruimte. Controleer regelmatig de koelvloeistoffiltersystemen, omdat verstopte filters de stroomsnelheid verminderen en daardoor de spaanafvoercapaciteit rondom de freesinstellingen verlagen. Hoogwaardige bewerkingsvloeistoffen met sterke bevochtigingseigenschappen helpen voorkomen dat spaan hecht aan de oppervlakken van de spaanruimte op freesinstellingen. Plan maandelijks een analyse van de koelvloeistof om viscositeit, verontreinigingsniveaus en additiefconcentratie te monitoren; al deze factoren beïnvloeden hoe goed de koelvloeistof freesinstellingen beschermt tegen spaanophoping.
Voorkomende vervangingsschema’s voor gereedschap
Het vaststellen van voorspelbare vervangingsintervallen voor freesinvoegstukken voorkomt situaties waarbij sterk vervuilde uitsparingen zowel het snijgereedschap als de werkstukkwaliteit beschadigen. Houd metrische gegevens over de levensduur van het gereedschap bij, zoals de totale snijtijd, het aantal geproduceerde onderdelen en de cumulatieve uren onder belasting voor elke set freesinvoegstukken. Wanneer freesinvoegstukken 80 procent van hun voorspelde levensduur hebben bereikt, verhoog dan de frequentie van inspecties en verkort de intervallen tussen reinigingscycli. Het proactief vervangen van freesinvoegstukken voordat de vervuiling van de uitsparingen ernstig wordt, beschermt uw productieschema en waarborgt consistente oppervlakteafwerking. Voor productie in grote volumes handhaaf gefaseerde vervangingsplannen, waarbij een percentage van de freesinvoegstukken op vaste tijdstippen wordt vervangen in plaats van gereedschap tot aan het falen te laten draaien.
Veelgestelde vragen
Hoe vaak moet ik de spaanuitwisselingsruimten op freesinvoegstukken reinigen?
De reinigingsfrequentie hangt af van het materiaaltype, de freesnelheden en de effectiviteit van de koelvloeistof. Controleer de freesinvoegstukken elke 1 tot 2 uur continu frezen en reinig de uitsparingen zodra zichtbare afzettingen optreden. Bij het bewerken van aluminium kan vaker reinigen van de freesinvoegstukken nodig zijn — elke 30 tot 45 minuten — vanwege de vorming van lange spaanders. Bij gietijzer en soortgelijke materialen kan reiniging van de freesinvoegstukken elke 2 tot 4 uur nodig zijn. Pas de reinigingschema’s aan op basis van indicatoren voor gereedschapsprestaties en uw productievereisten.
Kunnen vuile spaanderuitsparingen de freesinvoegstukken permanent beschadigen?
Zwaar vervuilde spaanruimten kunnen blijvende schade aan freesgereedschappen veroorzaken door thermische spanning te genereren, wat leidt tot hogere snijtemperaturen en geconcentreerde druk. Hoewel lichte afzettingen via reiniging weer verwijderd kunnen worden, kan langdurig gebruik van freesgereedschappen met verstopte spaanruimten leiden tot randafbrokkeling, coatingafbladdering of ondergrondbreuk, waardoor hergebruik onmogelijk wordt. Regelmatig onderhoud van freesgereedschappen voorkomt deze blijvende schade en maximaliseert het rendement op de gereedschapsinvestering.
Welke reinigingsoplossingen werken het beste voor freesgereedschappen?
Gebruik biologisch afbreekbare onderdelenreinigers die specifiek zijn geformuleerd voor bewerkingsvloeistoffen om koelvloeistofrestanten op freesgereedschappen veilig te verwijderen, zonder de coating te beschadigen. Ultrasone reinigbaden met geschikte oplossingen geven uitstekende resultaten bij complexe zakgeometrieën op freesgereedschappen. Vermijd agressieve oplosmiddelen of schurende methoden die de integriteit van de coating op gecoate freesgereedschappen kunnen aantasten. Raadpleeg altijd de richtlijnen van de fabrikant voor uw specifieke freesgereedschappen om te waarborgen dat de reinigingsmethoden de prestaties of levensduur van het gereedschap niet verminderen.
