
 EN
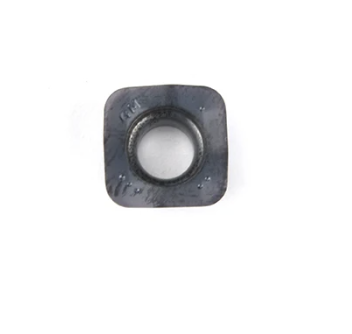
चिप जेब की सफाई मिलिंग इन्सर्ट्स के उच्च-गति मशीनिंग ऑपरेशन में प्रदर्शन और जीवनकाल को सीधे प्रभावित करती है। जब चिप जेब निर्मित सामग्री, कूलेंट अवशेष और धातु के टुकड़ों से अवरुद्ध हो जाती हैं, तो मिलिंग इन्सर्ट्स अपनी कटिंग दक्षता खो देते हैं और उनमें पूर्व-समय विफलता आ सकती है। मिलिंग इन्सर्ट्स के चारों ओर चिप जेब को निर्मल बनाए रखना उपकरण के स्थिर प्रदर्शन को सुनिश्चित करता है, कंपन को कम करता है, उपकरण के टूटने को न्यूनतम करता है और आपके कटिंग उपकरणों के संचालन जीवन को बढ़ाता है। लगातार उत्पादन चक्र चलाने वाली विनिर्माण सुविधाओं के लिए, यह रखरखाव अनुशासन सीधे उच्च उत्पादकता और कम उपकरण लागत में अनुवादित होता है।
प्रभावी चिप पॉकेट निगरानी के लिए दृश्य निरीक्षण, भविष्यवाणी आधारित संवेदन और नियोजित सफाई प्रोटोकॉल को संयुक्त रूप से अपनाने वाली एक व्यवस्थित दृष्टिकोण की आवश्यकता होती है। ऑपरेटर और टूल इंजीनियरों को कटिंग प्रदर्शन और चिप संचयन पैटर्न के बीच के संबंध को समझना आवश्यक है, ताकि वे मिलिंग इंसर्ट्स को क्षतिग्रस्त करने से पहले समस्याओं की पहचान कर सकें। चिप पॉकेट रखरखाव में उत्तम प्रथाओं को लागू करके, निर्माता औजार विफलताओं को रोक सकते हैं, सतह के फ़िनिश की गुणवत्ता में सुधार कर सकते हैं और प्रिसिज़न कटिंग टूल्स में निवेश पर अधिकतम रिटर्न प्राप्त कर सकते हैं।
मिलिंग इंसर्ट्स में चिप पॉकेट संचयन को समझना
मिलिंग इंसर्ट्स के चारों ओर चिप्स कैसे जमा होती हैं
मशीनिंग के दौरान, मिलिंग इंसर्ट्स द्वारा उत्पन्न धातु के चिप्स को कटिंग ज़ोन से तेज़ी से और कुशलता से बाहर निकलना चाहिए। जब चिप निकास क्षमता कमज़ोर हो जाती है, तो टुकड़े मिलिंग इंसर्ट्स के पॉकेट क्षेत्र के आसपास फँसे रह जाते हैं, जिससे कई समस्याएँ उत्पन्न होती हैं। मिलिंग इंसर्ट्स पर चिप पॉकेट्स सटीक रूप से डिज़ाइन किए गए ज्यामितीय आकार होते हैं, जो चिप निर्माण को नियंत्रित करने और सामग्री को कटिंग एज से दूर निर्देशित करने के लिए बनाए गए हैं। जब ये पॉकेट कठोर चिप्स, कूलेंट की गाद या ऑक्सीकृत सामग्री से भर जाते हैं, तो मूल चिप निकास मार्ग अवरुद्ध हो जाता है, जिससे चिप्स मिलिंग इंसर्ट्स के चारों ओर पुनर्चक्रित होने को मजबूर होते हैं।
चिप पॉकेट दूषण के मूल कारण
कई कारक मिलिंग इंसर्ट्स के चारों ओर अत्यधिक चिप संचय के लिए ज़िम्मेदार हैं। अपर्याप्त कूलेंट प्रवाह, गलत उपकरण ज्यामिति का चयन, गलत फीड दरें और स्पिंडल गति का असंगत होना — ये सभी मिलिंग इंसर्ट्स के पॉकेट क्षेत्रों में चिप संचय को तेज़ करते हैं। कुछ एल्यूमीनियम मिश्र धातुओं और स्टेनलेस स्टील जैसी लंबी चिप निर्माण वाली सामग्रियाँ प्राकृतिक रूप से लंबे, धागे जैसे चिप बनाती हैं, जो मिलिंग इंसर्ट्स के चारों ओर आसानी से लिपट जाते हैं। इसके अतिरिक्त, मिलिंग इंसर्ट्स पर कुंद कटिंग एज़ बड़े, अनियमित चिप टुकड़ों का उत्पादन करते हैं, जो संकरे पॉकेट स्थानों में फँस जाते हैं और सामान्य निकास पैटर्न का विरोध करते हैं।
चिप पॉकेट की सफ़ाई की प्रभावी निगरानी
मिलिंग इंसर्ट्स के लिए दृश्य निरीक्षण प्रोटोकॉल
नियमित दृश्य निरीक्षण मिलिंग इंसर्ट्स के चिप पॉकेट रखरखाव की प्रभावी आधारशिला हैं। ऑपरेटरों को उत्पादन चलाने के दौरान प्रत्येक ३० से ६० मिनट के अंतराल पर मिलिंग इंसर्ट्स के पॉकेट क्षेत्रों का निरीक्षण करना चाहिए, जिसमें रंग परिवर्तित जमाव, जंग का निर्माण या ज्यामिति में फँसे दृश्यमान चिप अवशेषों की खोज की जाए। मिलिंग इंसर्ट्स के चारों ओर स्वच्छ पॉकेट चमकदार और ऑक्सीकरणमुक्त दिखाई देगा, जबकि दूषित पॉकेट भूरे, काले या धूसर क्रस्टी जमाव दिखाते हैं। मिलिंग इंसर्ट्स पर चिप्स के आमतौर पर छिपे रहने वाले कठिन-दृश्य क्षेत्रों का निरीक्षण करने के लिए आवर्धन उपकरणों या बोरस्कोप कैमरों का उपयोग करें। अपने मिलिंग इंसर्ट्स के लिए अगले सफाई चक्र के समय की भविष्यवाणी करने और पैटर्न की पहचान करने के लिए निरीक्षण के नतीजों को रखरखाव लॉग में दर्ज करें।
पॉकेट समस्याओं का संकेत देने वाले प्रदर्शन संकेतक
कटिंग ऑपरेशन में प्रदर्शन में बदलाव मिलिंग इंसर्ट्स पर चिप पॉकेट के दूषित होने के शुरुआती संकेत होते हैं। कार्य-वस्तुओं पर बढ़ी हुई कंपन, चैटर निशान, स्पिंडल लोड पाठ्यांक में वृद्धि और सतह के फिनिश में गिरावट — ये सभी संकेत इस बात के हैं कि मिलिंग इंसर्ट्स के चिप पॉकेट क्षतिग्रस्त हो गए हैं। उपकरण के टूटने में तेज़ी, विशेष रूप से किनारे के छोटे-छोटे टुकड़े टूटना (ग्रेडुअल वियर के बजाय), अक्सर इस बात का संकेत होता है कि मिलिंग इंसर्ट्स अवरुद्ध चिप पॉकेट्स के कारण असमान कूलेंट प्रवाह से होने वाले थर्मल साइकिलिंग का अनुभव कर रहे हैं। जब मिलिंग इंसर्ट्स चिप्स को ठीक से निकाल नहीं पाते, तो स्पिंडल पर लगे तापमान सेंसर अक्सर उच्च मान दर्ज करते हैं। अपने मशीन टूल के नियंत्रण प्रणाली का उपयोग करके इन संकेतों की वास्तविक समय में निगरानी करें, ताकि चिप पॉकेट के दूषित होने को जल्दी पहचाना जा सके और मिलिंग इंसर्ट्स को क्षति पहुँचने से पहले ही रोका जा सके।
मिलिंग इंसर्ट्स के लिए सफाई और रखरखाव की रणनीतियाँ
चिप पॉकेट्स के लिए हस्तचालित सफाई तकनीकें
हाथ से सफाई अधिकांश उत्पादन वातावरणों में मिलिंग इन्सर्ट्स के लिए सबसे सुलभ और लागत-प्रभावी रखरखाव विधि बनी हुई है। मिलिंग इन्सर्ट्स को होल्डर से निकालें और नरम पीतल के ब्रश या गैर-क्षरणकारी नायलॉन ब्रश का उपयोग करके जेब के क्षेत्रों से ढीले चिप्स और कचरे को हल्के से हटाएँ। मशीनिंग द्रवों के लिए डिज़ाइन किए गए भाग सफाई घोल में मिलिंग इन्सर्ट्स को भिगोएँ ताकि जमे हुए कूलेंट के कीचड़ और ऑक्सीकृत जमाव को घोला जा सके। मिलिंग इन्सर्ट्स के लिए विशेष अल्ट्रासोनिक सफाई बाथ का उपयोग करें, जो हाथ से ब्रश करने से प्रभावी ढंग से प्रवेश नहीं कर पाने वाले संकरे जेब ज्यामिति तक पहुँच सकते हैं। सफाई के बाद, मिलिंग इन्सर्ट्स को डीआयऑनाइज़्ड पानी या एसीटोन से अच्छी तरह से धोएँ और उन्हें पूरी तरह सूखने दें, फिर उन्हें टूल होल्डर में पुनः स्थापित करें। यह निवारक रखरखाव चक्र मिलिंग इन्सर्ट्स के लिए प्रत्येक ५ से १० टूल परिवर्तन या लगातार उत्पादन के दौरान साप्ताहिक आधार पर किया जाना चाहिए।
मिलिंग इन्सर्ट्स के लिए कूलेंट प्रणाली का अनुकूलन
उचित कूलेंट प्रवाह को बनाए रखना सीधे तौर पर मिलिंग इंसर्ट्स पर चिप पॉकेट दूषण को रोकता है, क्योंकि यह सुनिश्चित करता है कि चिप्स का निकास उनके जमा होने की तुलना में तेज़ी से हो। अपने मिलिंग इंसर्ट्स के लिए निर्माता द्वारा निर्दिष्ट कूलेंट दबाव की जाँच करें—आमतौर पर पॉकेट फ्लशिंग के लिए ८० से १५० PSI होता है। कूलेंट फ़िल्टर प्रणालियों की नियमित जाँच करें, क्योंकि अवरुद्ध फ़िल्टर प्रवाह दर को कम कर देते हैं, जिससे मिलिंग इंसर्ट्स के आसपास चिप निकास क्षमता कमज़ोर हो जाती है। मज़बूत वेटिंग गुणों वाले उच्च-गुणवत्ता वाले मशीनिंग द्रव चिप्स के मिलिंग इंसर्ट्स के पॉकेट सतहों से चिपिट होने को रोकने में सहायता करते हैं। कूलेंट की श्यानता, दूषण स्तर और एडिटिव सांद्रता की निगरानी के लिए मासिक कूलेंट विश्लेषण की योजना बनाएँ—ये सभी कारक मिलिंग इंसर्ट्स को चिप जमाव से बचाने में कूलेंट की क्षमता को प्रभावित करते हैं।
निवारक टूल प्रतिस्थापन निर्धारित कार्यक्रम
मिलिंग इंसर्ट्स के लिए भविष्य में अनुमानित प्रतिस्थापन अंतराल स्थापित करना उन परिस्थितियों को रोकता है जहाँ गंभीर रूप से दूषित पॉकेट्स न केवल कटिंग टूल को, बल्कि कार्य-टुकड़े की गुणवत्ता को भी क्षति पहुँचाते हैं। प्रत्येक मिलिंग इंसर्ट सेट के लिए कुल कटिंग समय, उत्पादित भागों की संख्या और लोड के तहत संचयी घंटों सहित टूल लाइफ मेट्रिक्स को ट्रैक करें। जब मिलिंग इंसर्ट्स अपने अनुमानित टूल लाइफ के ८० प्रतिशत के करीब पहुँच जाते हैं, तो निरीक्षण की आवृत्ति बढ़ाएँ और सफाई चक्रों के बीच के अंतराल को कम कर दें। पॉकेट दूषण गंभीर होने से पहले मिलिंग इंसर्ट्स को सक्रिय रूप से निष्क्रिय करना आपके उत्पादन कार्यक्रम की रक्षा करता है और सतत सतह समाप्ति को बनाए रखता है। उच्च-मात्रा उत्पादन के लिए, एक चरणबद्ध प्रतिस्थापन योजना बनाए रखें जिसमें मिलिंग इंसर्ट्स का एक प्रतिशत निश्चित अनुसूचियों के अनुसार प्रतिस्थापित किया जाता है, न कि टूल्स को विफलता तक चलाया जाता हो।
अक्सर पूछे जाने वाले प्रश्न
मैं मिलिंग इंसर्ट्स पर चिप पॉकेट्स की सफाई कितनी बार करूँ?
सफ़ाई की आवृत्ति सामग्री के प्रकार, कटिंग की गति और कूलेंट की प्रभावशीलता पर निर्भर करती है। लगातार कटिंग के प्रत्येक 1 से 2 घंटे के बाद मिलिंग इन्सर्ट्स का निरीक्षण करें और जब भी दृश्यमान जमाव दिखाई दे, उनके पॉकेट्स की सफ़ाई करें। एल्युमीनियम मशीनिंग में, लंबे चिप्स के निर्माण के कारण, मिलिंग इन्सर्ट्स की सफ़ाई प्रत्येक 30 से 45 मिनट में अधिक बार करने की आवश्यकता हो सकती है। कास्ट आयरन और समान सामग्रियों के लिए, मिलिंग इन्सर्ट्स की सफ़ाई प्रत्येक 2 से 4 घंटे में करने की आवश्यकता हो सकती है। उपकरण के प्रदर्शन संकेतकों और आपकी उत्पादन आवश्यकताओं के आधार पर सफ़ाई के समय-सारणी को समायोजित करें।
क्या गंदे चिप पॉकेट्स मिलिंग इन्सर्ट्स को स्थायी रूप से क्षतिग्रस्त कर सकते हैं?
गहरे दूषित चिप पॉकेट्स मिलिंग इंसर्ट्स को स्थायी क्षति पहुँचा सकते हैं, क्योंकि वे तापीय तनाव पैदा करते हैं, जिससे कटिंग तापमान और दबाव सांद्रता बढ़ जाती है। जबकि हल्की जमावट को सफाई के माध्यम से उलटा किया जा सकता है, मिलिंग इंसर्ट्स पर अवरुद्ध पॉकेट्स के साथ लंबे समय तक काम करने से किनारे के टूटने, कोटिंग के अलग होने या सब्सट्रेट के फटने जैसी समस्याएँ हो सकती हैं, जिससे उनका पुनः उपयोग असंभव हो जाता है। मिलिंग इंसर्ट्स का नियमित रखरखाव इस स्थायी क्षति को रोकता है और उपकरण निवेश के लौटाव को अधिकतम करता है।
मिलिंग इंसर्ट्स के लिए कौन-से सफाई घोल सबसे अच्छे काम करते हैं?
मशीनिंग द्रवों के लिए निर्मित जैव-निम्नीकृत होने वाले भाग सफाई उत्पादों का उपयोग करें, जो मिलिंग इंसर्ट्स पर कूलेंट अवशेष को सुरक्षित रूप से घोलते हैं बिना कोटिंग को क्षतिग्रस्त किए। उचित विलयनों के साथ अल्ट्रासोनिक सफाई बाथ मिलिंग इंसर्ट्स पर जटिल पॉकेट ज्यामिति के लिए उत्कृष्ट परिणाम प्रदान करते हैं। कठोर विलायकों या कार्बर्सिव विधियों से बचें, जो लेपित मिलिंग इंसर्ट्स पर कोटिंग की अखंडता को समाप्त कर सकते हैं। अपने विशिष्ट मिलिंग इंसर्ट्स के लिए निर्माता के दिशानिर्देशों को सदैव संदर्भित करें, ताकि सुनिश्चित किया जा सके कि सफाई विधियाँ उपकरण के प्रदर्शन या आयु को कम न करें।
