
 EN
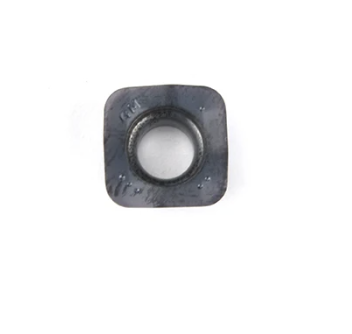
La limpieza de los bolsillos para virutas afecta directamente el rendimiento y la durabilidad de las plaquitas de fresado en operaciones de mecanizado de alta velocidad. Cuando los bolsillos para virutas se obstruyen con material acumulado, residuos de refrigerante y fragmentos metálicos, las plaquitas de fresado pierden su eficiencia de corte y pueden sufrir fallos prematuros. Mantener los bolsillos para virutas alrededor de las plaquitas de fresado en condiciones impecables garantiza un rendimiento constante de la herramienta, reduce las vibraciones, minimiza la rotura de la herramienta y prolonga la vida útil de sus herramientas de corte. Para instalaciones manufactureras que operan ciclos de producción continuos, esta disciplina de mantenimiento se traduce directamente en una mayor productividad y menores costos de herramientas.
Un monitoreo eficaz del bolsillo de virutas requiere un enfoque sistemático que combine la inspección visual, la detección predictiva y los protocolos programados de limpieza. Los operadores y los ingenieros de herramientas deben comprender la relación entre los patrones de acumulación de virutas y el rendimiento de corte para identificar problemas antes de que dañen las plaquitas de fresado. Al aplicar las mejores prácticas en el mantenimiento del bolsillo de virutas, los fabricantes pueden prevenir fallos de herramientas, mejorar la calidad del acabado superficial y maximizar el retorno de la inversión en herramientas de corte de precisión.
Comprensión de la acumulación de virutas en el bolsillo de las plaquitas de fresado
Cómo se acumulan las virutas alrededor de las plaquitas de fresado
Durante las operaciones de mecanizado, las virutas metálicas generadas por las plaquitas de fresado deben salir rápidamente y con eficiencia de la zona de corte. Cuando la evacuación de virutas se ve comprometida, fragmentos permanecen atrapados alrededor del área de la cavidad de las plaquitas de fresado, causando múltiples problemas. Las cavidades para virutas en las plaquitas de fresado son geometrías diseñadas con precisión para controlar la formación de virutas y dirigir el material lejos del borde de corte. Cuando estas cavidades se llenan de virutas endurecidas, lodo de refrigerante u óxidos, la trayectoria original de evacuación de virutas queda obstruida, obligando a que las virutas recirculen alrededor de las plaquitas de fresado.
Causas fundamentales de la contaminación de las cavidades para virutas
Varios factores contribuyen a la acumulación excesiva de virutas alrededor de las plaquitas de fresado. Un flujo inadecuado de refrigerante, una selección inapropiada de la geometría de la herramienta, velocidades de avance incorrectas y desajustes entre la velocidad de giro del husillo y las condiciones de corte aceleran la acumulación de virutas en las zonas de las cavidades de las plaquitas de fresado. Los materiales que generan virutas largas, como ciertas aleaciones de aluminio y aceros inoxidables, producen naturalmente virutas alargadas y filamentosa que se enrollan con mayor facilidad alrededor de las plaquitas de fresado. Además, los filos de corte desafilados en las plaquitas de fresado generan fragmentos de viruta más grandes e irregulares que se alojan en los espacios estrechos de las cavidades y resisten los patrones normales de evacuación.
Supervisión eficaz de la limpieza de las cavidades de viruta
Protocolos de inspección visual para plaquitas de fresado
Las inspecciones visuales regulares constituyen la base de un mantenimiento eficaz de los alojamientos de virutas para las plaquitas de fresado. Los operarios deben examinar las zonas de los alojamientos de las plaquitas de fresado cada 30 a 60 minutos durante las series de producción, buscando acumulaciones descoloridas, formación de óxido o fragmentos visibles de virutas atrapados en la geometría. Un alojamiento limpio alrededor de las plaquitas de fresado se verá brillante y libre de oxidación, mientras que los alojamientos contaminados presentarán depósitos incrustados de color marrón, negro o gris. Utilice herramientas de aumento o cámaras de endoscopio para inspeccionar zonas de difícil acceso donde las virutas suelen ocultarse en las plaquitas de fresado. Registre los hallazgos de la inspección en los registros de mantenimiento para identificar patrones y predecir cuándo será necesario el próximo ciclo de limpieza de sus plaquitas de fresado.
Indicadores de rendimiento que sugieren problemas en los alojamientos
Los cambios en el rendimiento durante las operaciones de corte sirven como señales tempranas de advertencia de la contaminación de los bolsillos para virutas, lo que afecta a las plaquitas de fresado. Un aumento de las vibraciones, marcas de vibración en las piezas mecanizadas, lecturas crecientes de la carga del husillo y una degradación del acabado superficial indican todos que los bolsillos para virutas de las plaquitas de fresado se han visto comprometidos. Los picos de rotura de herramientas, especialmente el descascaramiento de los filos en lugar del desgaste gradual, suelen señalar que las plaquitas de fresado experimentan ciclos térmicos debido a un flujo de refrigerante inconsistente causado por bolsillos obstruidos. Los sensores de temperatura instalados en los husillos suelen registrar valores más altos cuando las plaquitas de fresado no pueden evacuar adecuadamente las virutas. Supervise estos indicadores en tiempo real mediante el sistema de control de su máquina-herramienta para detectar la contaminación de los bolsillos lo antes posible, antes de que dañe sus plaquitas de fresado.
Estrategias de limpieza y mantenimiento para plaquitas de fresado
Técnicas manuales de limpieza para bolsillos para virutas
La limpieza manual sigue siendo el método de mantenimiento más accesible y rentable para las plaquitas de fresado en la mayoría de los entornos productivos. Retire las plaquitas de fresado del portaherramientas y utilice cepillos de latón suave o cepillos de nailon no abrasivos para eliminar suavemente las virutas sueltas y los residuos de las zonas de las ranuras. Sumerja las plaquitas de fresado en una solución limpiadora para piezas diseñada específicamente para fluidos de mecanizado, con el fin de disolver los residuos persistentes de refrigerante y las capas oxidadas acumuladas. Utilice baños de limpieza ultrasónica especialmente concebidos para plaquitas de fresado, capaces de alcanzar geometrías estrechas de ranuras que los cepillados manuales no pueden limpiar eficazmente. Tras la limpieza, enjuague completamente las plaquitas de fresado con agua desionizada o acetona y séquelas por completo antes de volver a instalarlas en los portaherramientas. Este ciclo preventivo de mantenimiento para plaquitas de fresado debe realizarse cada 5 a 10 cambios de herramienta o semanalmente durante la producción continua.
Optimización del sistema de refrigerante para plaquitas de fresado
Mantener un flujo adecuado de refrigerante evita directamente la contaminación de los alojamientos de virutas en las plaquitas de fresado, al garantizar que las virutas se evacúen más rápido de lo que se acumulan. Verifique que la presión del refrigerante en el portaherramientas cumpla con las especificaciones del fabricante para sus plaquitas de fresado, normalmente entre 80 y 150 PSI para el lavado de alojamientos. Revise periódicamente los sistemas de filtros de refrigerante, ya que los filtros obstruidos reducen las tasas de flujo y deterioran la capacidad de evacuación de virutas alrededor de las plaquitas de fresado. Los fluidos de mecanizado de alta calidad, con excelentes propiedades humectantes, ayudan a prevenir la adherencia de virutas a las superficies de los alojamientos de las plaquitas de fresado. Programe análisis mensuales del refrigerante para supervisar su viscosidad, niveles de contaminación y concentración de aditivos, factores todos ellos que afectan la eficacia con la que el refrigerante protege las plaquitas de fresado frente a la acumulación de virutas.
Programación preventiva de sustitución de herramientas
Establecer intervalos predecibles de sustitución para las plaquitas de fresado evita situaciones en las que bolsillos gravemente contaminados dañen tanto la herramienta de corte como la calidad de la pieza. Registre métricas de vida útil de la herramienta, incluido el tiempo total de corte, el número de piezas producidas y las horas acumuladas bajo carga para cada conjunto de plaquitas de fresado. Cuando las plaquitas de fresado alcancen el 80 % de su vida útil prevista, aumente la frecuencia de inspección y reduzca los intervalos entre ciclos de limpieza. Retirar proactivamente las plaquitas de fresado antes de que la contaminación de los bolsillos se vuelva grave protege su programa de producción y mantiene acabados superficiales consistentes. Para producción de alto volumen, mantenga planes de sustitución escalonados, en los que un porcentaje de plaquitas de fresado se reemplace según horarios fijos, en lugar de dejar que las herramientas fallen por desgaste.
Preguntas frecuentes
¿Con qué frecuencia debo limpiar los bolsillos de virutas en las plaquitas de fresado?
La frecuencia de limpieza depende del tipo de material, de las velocidades de corte y de la eficacia del refrigerante. Inspeccione las plaquitas de fresado cada 1 a 2 horas de corte continuo y limpie las cavidades siempre que aparezca acumulación visible. En el mecanizado de aluminio, puede ser necesario limpiar con mayor frecuencia las plaquitas de fresado cada 30 a 45 minutos debido a la formación de virutas largas. En fundición gris y materiales similares, las plaquitas de fresado pueden requerir limpieza cada 2 a 4 horas. Ajuste los horarios de limpieza según los indicadores de rendimiento de la herramienta y sus requisitos de producción.
¿Pueden dañar de forma permanente las cavidades obstruidas por virutas las plaquitas de fresado?
Los bolsillos de las plaquitas de fresado severamente contaminados pueden causar daños permanentes al generar tensiones térmicas, lo que obliga a temperaturas de corte más altas y concentraciones de presión. Aunque la acumulación leve es reversible mediante limpieza, los períodos prolongados con bolsillos obstruidos en las plaquitas de fresado pueden provocar astillamiento del borde, deslaminación del recubrimiento o fractura del sustrato, impidiendo su reutilización. El mantenimiento regular de las plaquitas de fresado evita este daño permanente y maximiza el retorno de la inversión en herramientas.
¿Qué soluciones de limpieza son las más eficaces para las plaquitas de fresado?
Utilice limpiadores de piezas biodegradables formulados específicamente para fluidos de mecanizado para disolver de forma segura los residuos de refrigerante en las plaquitas de fresado sin dañar sus recubrimientos. Los baños de limpieza ultrasónica con soluciones adecuadas ofrecen excelentes resultados en geometrías complejas de cavidades en las plaquitas de fresado. Evite disolventes agresivos o métodos abrasivos que puedan comprometer la integridad del recubrimiento en las plaquitas de fresado recubiertas. Consulte siempre las instrucciones del fabricante correspondientes a sus plaquitas de fresado específicas para garantizar que los métodos de limpieza no reduzcan el rendimiento ni la vida útil de la herramienta.
