
 EN
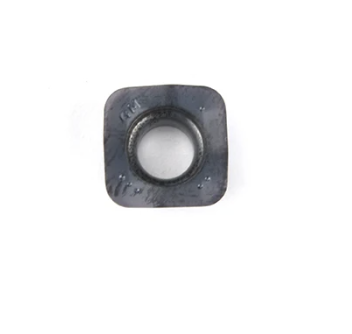
Die Sauberkeit der Spannuten beeinflusst unmittelbar die Leistung und Lebensdauer von Fräseinsetzen bei Hochgeschwindigkeitsfräsarbeiten. Wenn sich die Spannuten mit aufgebautem Material, Kühlmittelrückständen und Metallfragmenten verstopfen, verlieren Fräseinsetze ihre Schnittleistung und können vorzeitig ausfallen. Die Aufrechterhaltung makelloser Spannuten um Fräseinsetze gewährleistet eine konsistente Werkzeugleistung, verringert das Auftreten von Regenschwingungen (Chatter), minimiert Werkzeugbrüche und verlängert die Einsatzdauer Ihrer Schneidwerkzeuge. Für Fertigungsstätten mit kontinuierlichen Produktionszyklen führt diese Wartungsdisziplin direkt zu einer höheren Produktivität und geringeren Werkzeugkosten.
Eine wirksame Überwachung der Spannuten erfordert einen systematischen Ansatz, der visuelle Inspektion, vorausschauende Sensorik und geplante Reinigungsprotokolle kombiniert. Bediener und Werkzeugingenieure müssen den Zusammenhang zwischen Spanansammlungsmustern und Schnittleistung verstehen, um Probleme zu erkennen, bevor sie Fräseinsetze beschädigen. Durch die Anwendung bewährter Verfahren zur Wartung der Spannuten können Hersteller Werkzeugausfälle verhindern, die Oberflächenqualität verbessern und die Rendite für hochpräzise Schneidwerkzeuge maximieren.
Spanansammlung in Fräseinsetzen verstehen
Wie sich Späne um Fräseinsetze ansammeln
Während der Zerspanungsvorgänge müssen die durch Fräseinsätze erzeugten Metallspäne schnell und effizient aus der Schnittzone entfernt werden. Wenn die Späneabfuhr beeinträchtigt ist, bleiben Spänestücke im Bereich der Spänetaschen der Fräseinsätze stecken und verursachen mehrere Probleme. Spänetaschen an Fräseinsätzen sind präzise konstruierte Geometrien, die zur Steuerung der Spanbildung und zur Ableitung des Materials vom Schneidrand dienen. Wenn diese Taschen mit verhärteten Spänen, Kühlschmierstoffschlamm oder oxidiertem Material gefüllt sind, wird der ursprüngliche Späneabfuhrpfad blockiert, wodurch die Späne gezwungen werden, sich erneut um die Fräseinsätze zu bewegen.
Ursachen für die Kontamination von Spänetaschen
Mehrere Faktoren tragen zur übermäßigen Spanansammlung um Fräseinsetze bei. Eine unzureichende Kühlmittelzufuhr, eine falsche Auswahl der Werkzeuggeometrie, inkorrekte Vorschubgeschwindigkeiten sowie Unstimmigkeiten bei der Spindeldrehzahl beschleunigen die Spanansammlung in den Taschenbereichen von Fräseinsetzen. Werkstoffe mit langen Spanbildungsmerkmalen – wie bestimmte Aluminiumlegierungen und nichtrostende Stähle – erzeugen naturgemäß längere, fadenförmige Späne, die sich leichter um Fräseinsetze wickeln. Zudem führen stumpfe Schneiden an Fräseinsetzen zu größeren, unregelmäßigen Spanfragmenten, die sich in engen Taschenräumen verkanten und dem normalen Abtransport entgegenwirken.
Effektive Überwachung der Sauberkeit der Spanentaschen
Visuelle Inspektionsprotokolle für Fräseinsetze
Regelmäßige Sichtkontrollen bilden die Grundlage einer wirksamen Wartung der Spannuten bei Fräseinsetzen. Die Bediener sollten die Spannutenbereiche der Fräseinsetze alle 30 bis 60 Minuten während der Fertigung überprüfen und auf Verfärbungen, Rostbildung oder sichtbare Späne suchen, die in der Geometrie stecken. Eine saubere Spannut um Fräseinsetze erscheint hell und frei von Oxidation, während kontaminierte Spannuten braune, schwarze oder graue krustige Ablagerungen aufweisen. Nutzen Sie Lupen oder Endoskope, um schwer zugängliche Bereiche zu inspizieren, in denen sich Späne bei Fräseinsetzen häufig verstecken. Dokumentieren Sie die Ergebnisse der Inspektionen in Wartungsprotokollen, um Muster zu erkennen und vorherzusagen, wann der nächste Reinigungszyklus für Ihre Fräseinsetze erforderlich wird.
Leistungsindikatoren, die auf Spannutprobleme hindeuten
Leistungsänderungen bei Zerspanvorgängen dienen als Frühwarnsignale für eine Verunreinigung der Spannuten, die Fräseinlagen beeinträchtigt. Erhöhte Vibrationen, Rattermarken an Werkstücken, steigende Spindellastwerte sowie eine Verschlechterung der Oberflächenqualität weisen alle darauf hin, dass die Spannuten an Fräseinlagen beschädigt sind. Ein Anstieg von Werkzeugbrüchen – insbesondere Kantenabplatzungen statt allmählichem Verschleiß – signalisiert häufig, dass Fräseinlagen thermischen Wechselbelastungen ausgesetzt sind, verursacht durch eine unregelmäßige Kühlmittelzufuhr infolge verstopfter Spannuten. Temperatursensoren an den Spindeln zeigen oft höhere Werte an, wenn Fräseinlagen Späne nicht ordnungsgemäß evakuieren können. Überwachen Sie diese Indikatoren in Echtzeit mithilfe des Steuerungssystems Ihrer Werkzeugmaschine, um eine Verunreinigung der Spannuten frühzeitig zu erkennen, bevor sie Ihre Fräseinlagen beschädigt.
Reinigungs- und Wartungsstrategien für Fräseinlagen
Manuelle Reinigungstechniken für Spannuten
Die manuelle Reinigung bleibt die zugänglichste und kostengünstigste Wartungsmethode für Fräseinlagen in den meisten Fertigungsumgebungen. Entfernen Sie die Fräseinlagen aus dem Halter und verwenden Sie weiche Messingbürsten oder nicht abrasive Nylonbürsten, um lose Späne und Schmutz vorsichtig aus den Taschenbereichen zu entfernen. Tauchen Sie die Fräseinlagen in eine Reinigungslösung für Maschinenflüssigkeiten ein, um hartnäckigen Kühlschmierstoffschlamm und oxidierte Ablagerungen aufzulösen. Verwenden Sie Ultraschallreinigungsbäder speziell für Fräseinlagen, um enge Taschengeometrien zu erreichen, die mit Handbürsten nicht wirksam gereinigt werden können. Spülen Sie die Fräseinlagen nach der Reinigung gründlich mit entionisiertem Wasser oder Aceton ab und trocknen Sie sie vollständig, bevor Sie sie wieder in die Werkzeughalter einbauen. Dieser präventive Wartungszyklus für Fräseinlagen sollte alle 5 bis 10 Werkzeugwechsel oder wöchentlich bei kontinuierlicher Fertigung durchgeführt werden.
Kühlschmierstoff-Systemoptimierung für Fräseinlagen
Die Aufrechterhaltung eines ordnungsgemäßen Kühlmittelflusses verhindert direkt die Verunreinigung der Spannuten an Fräseinsetzen, indem sichergestellt wird, dass Späne schneller abgeführt werden, als sie sich ansammeln. Stellen Sie sicher, dass der Kühlmitteldruck am Werkzeughalter den Herstellerangaben für Ihre Fräseinsetze entspricht – typischerweise 80 bis 150 PSI für die Spülfunktion der Spannuten. Prüfen Sie die Kühlmittelfiltersysteme regelmäßig, da verstopfte Filter die Durchflussraten verringern und dadurch die Fähigkeit zur Späneabfuhr im Bereich der Fräseinsetze beeinträchtigen. Hochwertige Zerspanungsflüssigkeiten mit starken Benetzungseigenschaften tragen dazu bei, die Haftung von Spänen an den Spannutenoberflächen der Fräseinsetze zu verhindern. Planen Sie monatliche Kühlmittelanalysen ein, um Viskosität, Verunreinigungsgrade und Zusatzstoffkonzentration zu überwachen – all diese Parameter beeinflussen, wie gut das Kühlmittel die Fräseinsetze vor Späneansammlung schützt.
Vorbeugende Werkzeugwechselplanung
Die Festlegung vorhersehbarer Austauschintervalle für Fräseinlagen verhindert Situationen, bei denen stark verschmutzte Taschen sowohl das Schneidwerkzeug als auch die Werkstückqualität beschädigen. Verfolgen Sie Kennzahlen zur Werkzeuglebensdauer, darunter Gesamtschneidzeit, Anzahl gefertigter Teile und kumulierte Betriebsstunden unter Last für jede Fräseinlage. Sobald Fräseinlagen 80 Prozent ihrer prognostizierten Lebensdauer erreichen, erhöhen Sie die Häufigkeit von Inspektionen und verkürzen Sie die Intervalle zwischen Reinigungsdurchgängen. Ein proaktiver Austausch von Fräseinlagen, bevor die Taschenverschmutzung gravierend wird, schützt Ihren Produktionsplan und gewährleistet gleichbleibende Oberflächenqualität. Für Hochvolumenfertigung empfiehlt sich ein gestaffelter Austauschplan, bei dem ein bestimmter Prozentsatz der Fräseinlagen nach festen Zeitplänen – statt bis zum Versagen – ausgetauscht wird.
FAQ
Wie häufig sollte ich Späne-Taschen an Fräseinlagen reinigen?
Die Reinigungshäufigkeit hängt vom Materialtyp, den Schnittgeschwindigkeiten und der Wirksamkeit des Kühlschmierstoffs ab. Prüfen Sie Fräsplatten alle 1 bis 2 Stunden kontinuierlichen Schneidens und reinigen Sie die Spannuten bei sichtbarem Aufbau. Bei der Aluminiumbearbeitung kann eine häufigere Reinigung der Fräsplatten alle 30 bis 45 Minuten erforderlich sein, da sich lange Späne bilden. Bei Gusseisen und ähnlichen Materialien können Fräsplatten alle 2 bis 4 Stunden gereinigt werden müssen. Passen Sie die Reinigungsintervalle anhand von Werkzeugleistungsindikatoren und Ihren Produktionsanforderungen an.
Können verschmutzte Spannuten Fräsplatten dauerhaft beschädigen?
Schwer verschmutzte Spannuten können dauerhafte Schäden an Fräswerkzeugen verursachen, indem sie thermische Spannungen erzeugen und höhere Schnitttemperaturen sowie Druckkonzentrationen erzwingen. Während geringfügige Ablagerungen durch Reinigung rückgängig gemacht werden können, führt eine längere Zeit mit verstopften Nuten an Fräswerkzeugen zu Kantenabplatzungen, Beschichtungsdelamination oder Substratbrüchen, die eine Wiederverwendung unmöglich machen. Eine regelmäßige Wartung von Fräswerkzeugen verhindert diesen dauerhaften Schaden und maximiert die Rendite der Werkzeuginvestition.
Welche Reinigungslösungen eignen sich am besten für Fräswerkzeuge?
Verwenden Sie biologisch abbaubare Reinigungsmittel für Maschinenflüssigkeiten, die speziell zur schonenden Entfernung von Kühlschmierstoff-Rückständen auf Fräseinsetzen entwickelt wurden, ohne Beschichtungen zu beschädigen. Ultraschallreinigungsbäder mit geeigneten Lösungen liefern hervorragende Ergebnisse bei komplexen Taschengeometrien auf Fräseinsetzen. Vermeiden Sie aggressive Lösemittel oder abrasive Verfahren, die die Integrität der Beschichtung auf beschichteten Fräseinsetzen beeinträchtigen könnten. Konsultieren Sie stets die Herstelleranleitungen für Ihre spezifischen Fräseinsetze, um sicherzustellen, dass die gewählten Reinigungsverfahren die Werkzeugleistung oder Lebensdauer nicht beeinträchtigen.
