
 EN
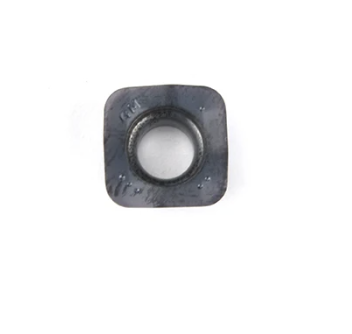
A limpeza dos bolsos para cavacos afeta diretamente o desempenho e a durabilidade das pastilhas de fresamento em operações de usinagem de alta velocidade. Quando os bolsos para cavacos ficam entupidos com material acumulado, resíduos de refrigerante e fragmentos metálicos, as pastilhas de fresamento perdem sua eficiência de corte e podem sofrer falha prematura. Manter bolsos para cavacos imaculados ao redor das pastilhas de fresamento garante um desempenho constante da ferramenta, reduz vibrações (chatter), minimiza quebras de ferramentas e prolonga a vida útil operacional de suas ferramentas de corte. Para instalações industriais que operam ciclos contínuos de produção, essa disciplina de manutenção se traduz diretamente em maior produtividade e menores custos com ferramentas.
O monitoramento eficaz do bolsão de cavaco exige uma abordagem sistemática que combine inspeção visual, detecção preditiva e protocolos programados de limpeza. Operadores e engenheiros de ferramentas devem compreender a relação entre os padrões de acúmulo de cavaco e o desempenho de corte para identificar problemas antes que danifiquem as pastilhas de fresamento. Ao implementar as melhores práticas na manutenção do bolsão de cavaco, os fabricantes podem prevenir falhas de ferramentas, melhorar a qualidade do acabamento superficial e maximizar o retorno sobre o investimento em ferramentas de corte de precisão.
Compreendendo o Acúmulo de Cavaco no Bolsão de Pastilhas de Fresamento
Como os Cavacos se Acumulam ao Redor das Pastilhas de Fresamento
Durante operações de usinagem, as aparas de metal geradas pelas pastilhas de fresamento devem sair rapidamente e com eficiência da zona de corte. Quando a evacuação das aparas fica comprometida, fragmentos permanecem retidos na região dos canais de aparas das pastilhas de fresamento, causando diversos problemas. Os canais de aparas nas pastilhas de fresamento são geometrias projetadas com precisão para controlar a formação das aparas e direcionar o material para longe da aresta de corte. Quando esses canais se enchem com aparas endurecidas, lama de refrigerante ou material oxidado, o caminho original de evacuação das aparas fica obstruído, forçando as aparas a recircular ao redor das pastilhas de fresamento.
Causas fundamentais da contaminação dos canais de aparas
Vários fatores contribuem para o acúmulo excessivo de cavacos ao redor das pastilhas de fresamento. Fluxo inadequado de refrigerante, seleção incorreta da geometria da ferramenta, taxas de avanço inadequadas e desajustes entre a velocidade do eixo-árvore e a velocidade de corte aceleram a acumulação de cavacos nas áreas dos bolsos das pastilhas de fresamento. Materiais com características de formação de cavacos longos, como certas ligas de alumínio e aços inoxidáveis, geram naturalmente cavacos mais longos e fibrosos, que se enrolam mais facilmente ao redor das pastilhas de fresamento. Além disso, arestas de corte desgastadas nas pastilhas de fresamento produzem fragmentos de cavacos maiores e irregulares, que se alojam nos espaços estreitos dos bolsos e resistem aos padrões normais de evacuação.
Monitoramento Efetivo da Limpeza dos Bolsos de Cavacos
Protocolos de Inspeção Visual para Pastilhas de Fresamento
Inspeções visuais regulares constituem a base da manutenção eficaz dos bolsos para pastilhas de fresamento. Os operadores devem examinar as áreas dos bolsos das pastilhas de fresamento a cada 30 a 60 minutos durante as operações de produção, procurando acúmulos descoloridos, formação de ferrugem ou fragmentos de cavaco visivelmente alojados na geometria. Um bolso limpo ao redor das pastilhas de fresamento apresenta-se brilhante e livre de oxidação, enquanto bolsos contaminados exibem depósitos crostosos marrom, preto ou cinza. Utilize ferramentas de ampliação ou câmeras de boroscópio para inspecionar áreas de difícil visualização, onde os cavacos costumam se acumular nas pastilhas de fresamento. Registre as observações nas fichas de manutenção para identificar padrões e prever quando o próximo ciclo de limpeza se tornará necessário para suas pastilhas de fresamento.
Indicadores de Desempenho que Sugerem Problemas nos Bolsos
Mudanças no desempenho durante operações de usinagem servem como sinais de alerta precoce de contaminação dos bolsos de cavaco que afetam as pastilhas de fresamento. Aumento de vibração, marcas de trinca nas peças usinadas, leituras crescentes de carga no eixo-árvore e degradação do acabamento superficial indicam todos que os bolsos de cavaco nas pastilhas de fresamento ficaram comprometidos. Picos de quebra de ferramentas, especialmente lascamento de borda em vez de desgaste gradual, frequentemente sinalizam que as pastilhas de fresamento estão sofrendo ciclagem térmica devido a fluxo inconsistente de refrigerante causado por bolsos de cavaco obstruídos. Sensores de temperatura nos eixos-árvore frequentemente registram valores mais altos quando as pastilhas de fresamento não conseguem evacuar adequadamente os cavacos. Monitore esses indicadores em tempo real usando o sistema de controle da sua máquina-ferramenta para detectar cedo a contaminação dos bolsos antes que ela danifique suas pastilhas de fresamento.
Estratégias de Limpeza e Manutenção para Pastilhas de Fresamento
Técnicas Manuais de Limpeza para Bolsos de Cavaco
A limpeza manual continua sendo o método de manutenção mais acessível e economicamente eficaz para placas de fresamento na maioria dos ambientes produtivos. Remova as placas de fresamento do porta-ferramenta e utilize escovas de latão macio ou escovas de náilon não abrasivas para remover suavemente cavacos soltos e resíduos das áreas dos bolsos. Mergulhe as placas de fresamento numa solução limpadora de peças especificamente formulada para fluidos de usinagem, a fim de dissolver lamas teimosas de refrigerante e depósitos oxidados. Utilize banhos ultrassônicos especificamente concebidos para placas de fresamento, capazes de alcançar geometrias estreitas dos bolsos que a escovação manual não consegue penetrar com eficácia. Após a limpeza, enxágue completamente as placas de fresamento com água desionizada ou acetona e seque-as totalmente antes de reinstalá-las nos porta-ferramentas. Este ciclo de manutenção preventiva para placas de fresamento deve ser realizado a cada 5 a 10 trocas de ferramenta ou semanalmente durante a produção contínua.
Otimização do Sistema de Refrigerante para Placas de Fresamento
Manter um fluxo adequado de refrigerante impede diretamente a contaminação do bolsão da ferramenta em inserts de fresamento, garantindo que as aparas sejam evacuadas mais rapidamente do que se acumulam. Verifique se a pressão do refrigerante no porta-ferramenta atende às especificações do fabricante para seus inserts de fresamento, normalmente entre 80 e 150 PSI para limpeza dos bolsões. Inspecione regularmente os sistemas de filtro de refrigerante, pois filtros entupidos reduzem as taxas de fluxo, prejudicando a capacidade de evacuação de aparas ao redor dos inserts de fresamento. Fluidos de usinagem de alta qualidade com fortes propriedades umectantes ajudam a prevenir a aderência de aparas às superfícies dos bolsões dos inserts de fresamento. Agende análises mensais do refrigerante para monitorar viscosidade, níveis de contaminação e concentração de aditivos — todos fatores que afetam o quão bem o refrigerante protege os inserts de fresamento contra acúmulo de aparas.
Agendamento Preventivo de Substituição de Ferramentas
Estabelecer intervalos previsíveis de substituição para as pastilhas de fresamento evita situações em que cavidades severamente contaminadas danifiquem tanto a ferramenta de corte quanto a qualidade da peça usinada. Acompanhe métricas de vida útil da ferramenta, incluindo tempo total de corte, número de peças produzidas e horas acumuladas sob carga para cada conjunto de pastilhas de fresamento. Quando as pastilhas de fresamento atingirem cerca de 80 por cento de sua vida útil prevista, aumente a frequência de inspeção e reduza os intervalos entre ciclos de limpeza. Substituir proativamente as pastilhas de fresamento antes que a contaminação das cavidades se torne severa protege seu cronograma de produção e mantém acabamentos superficiais consistentes. Para produção em alta volumetria, mantenha planos de substituição escalonados, nos quais uma porcentagem das pastilhas de fresamento é substituída segundo cronogramas fixos, em vez de operar as ferramentas até a falha.
Perguntas Frequentes
Com que frequência devo limpar as cavidades de cavaco nas pastilhas de fresamento?
A frequência de limpeza depende do tipo de material, das velocidades de corte e da eficácia do fluido de corte. Inspecione as pastilhas de fresamento a cada 1 a 2 horas de corte contínuo e limpe os recessos sempre que houver acúmulo visível. Na usinagem de alumínio, pode ser necessário limpar as pastilhas de fresamento com mais frequência, a cada 30 a 45 minutos, devido à formação de cavacos longos. Para ferro fundido e materiais semelhantes, as pastilhas de fresamento podem exigir limpeza a cada 2 a 4 horas. Ajuste os intervalos de limpeza com base nos indicadores de desempenho da ferramenta e nos seus requisitos de produção.
Recessos sujos de cavacos podem danificar permanentemente as pastilhas de fresamento?
Bolsos de cavaco severamente contaminados podem causar danos permanentes às pastilhas de fresamento, gerando tensões térmicas, forçando temperaturas de corte mais elevadas e concentrações de pressão. Embora a acumulação leve possa ser revertida por meio de limpeza, períodos prolongados com bolsos obstruídos nas pastilhas de fresamento podem levar a lascamentos na aresta, deslaminação do revestimento ou fratura do substrato, impedindo a reutilização. A manutenção regular das pastilhas de fresamento evita esses danos permanentes e maximiza o retorno sobre o investimento em ferramentas.
Quais soluções de limpeza funcionam melhor para pastilhas de fresamento?
Utilize limpadores de peças biodegradáveis formulados especificamente para fluidos de usinagem, a fim de dissolver com segurança os resíduos de refrigerante nas pastilhas de fresamento sem danificar os revestimentos. Banhos ultrassônicos com soluções adequadas proporcionam excelentes resultados em geometrias complexas de cavidades nas pastilhas de fresamento. Evite solventes agressivos ou métodos abrasivos que possam comprometer a integridade dos revestimentos em pastilhas de fresamento revestidas. Consulte sempre as orientações do fabricante para as suas pastilhas de fresamento específicas, garantindo que os métodos de limpeza não reduzam o desempenho ou a vida útil da ferramenta.
