
 EN
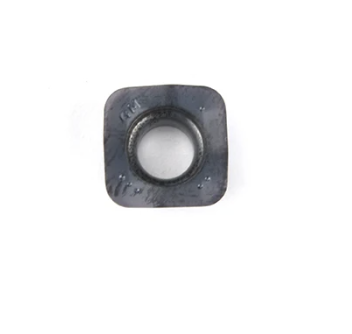
チップポケットの清掃状態は、高速切削加工におけるミーリングインサートの性能および寿命に直接影響します。チップポケット内に切屑の付着、冷却液の残留物、金属片などが詰まると、ミーリングインサートの切削効率が低下し、早期の破損を招く可能性があります。ミーリングインサート周辺のチップポケットを常に清潔に保つことで、工具性能の安定性が確保され、振動(チャッタ)が抑制され、工具の破損が減少し、切削工具の使用可能寿命が延びます。連続生産を実施する製造現場では、こうした保守管理が直ちに生産性の向上と工具コストの削減につながります。
切粉ポケットの効果的な監視には、目視点検、予測センシング、および定期的な清掃手順を組み合わせた体系的なアプローチが必要です。作業者および工具エンジニアは、切粉の堆積パターンと切削性能との関係を理解し、ミーリングインサートに損傷を与える前に問題を特定できるようになる必要があります。切粉ポケットの保守に関するベストプラクティスを実施することで、工具の破損を防ぎ、表面粗さの品質を向上させ、高精度切削工具への投資対効果を最大化できます。
ミーリングインサートにおける切粉ポケットの堆積メカニズムの理解
ミーリングインサート周辺への切粉の堆積プロセス
切削加工中に、フライス刃先から発生する切屑は、切断部から迅速かつ効率的に排出される必要があります。切屑の排出が妨げられると、破片がフライス刃先のポケット周辺に滞留し、さまざまな問題を引き起こします。フライス刃先のチップポケットは、切屑の形成を制御し、材料を切削刃から遠ざけるために精密に設計された形状です。これらのポケットに硬化した切屑や冷却液のスラッジ、酸化物などが詰まると、本来の切屑排出経路が閉塞し、切屑がフライス刃先周辺で再循環するようになります。
チップポケット汚染の根本原因
フライス刃先周辺に切屑が過剰に堆積する原因はいくつかあります。冷却液の流量不足、工具形状の不適切な選定、送り速度の設定ミス、主軸回転数と加工条件の不整合などは、いずれもフライス刃先のポケット部における切屑の堆積を加速させます。アルミニウム合金やステンレス鋼などの一部の材料は、長尺状の切屑を形成しやすく、その結果、フライス刃先に巻き付きやすくなります。また、刃先が摩耗して切れ味が低下すると、大きめで不規則な切屑片が生成され、これが狭いポケット部に詰まり、通常の排出経路から抜けにくくなります。
ポケット部の切屑堆積状況を効果的に監視する
フライス刃先の目視点検手順
チップポケットのメンテナンスにおいて、定期的な目視点検は最も基本的かつ重要な手法です。作業者は、生産稼働中に30~60分ごとにフライス用インサートのポケット部を点検し、変色した堆積物、錆の発生、あるいはポケットの形状に挟まった切屑の有無を確認します。正常なポケットは明るく、酸化が見られず清潔な状態ですが、汚染されたポケットには茶色・黒色・灰色の硬い付着物が現れます。特に切屑がたまりやすい、肉眼では確認しづらい部位については、拡大鏡やボアスコープカメラなどを用いて点検を行ってください。点検結果は保守記録に記録し、傾向を把握して、次回の清掃タイミングを予測できるようにしましょう。
ポケットに問題がある可能性を示す性能指標
切削作業中の性能変化は、フライス用インサートのチップポケットの詰まりを早期に察知するための警告サインです。振動の増加、加工物表面へのチャターマークの出現、主軸負荷の上昇、仕上げ面の粗さ悪化などは、すべてフライス用インサートのチップポケットが機能不全に陥っていることを示しています。特にエッジの欠け(徐々に進行する摩耗ではなく)による工具破損の急増は、チップポケットの詰まりにより冷却液の供給が不安定になり、熱サイクルが発生していることを示すことが多いです。また、主軸に取り付けられた温度センサーの値が高くなることも、チップの排出が不十分な状態にあることの間接的な証拠となります。これらの兆候を、工作機械の制御装置を用いてリアルタイムで監視し、チップポケットの詰まりを早期に検出し、フライス用インサートの損傷を未然に防ぎましょう。
フライス用インサートの清掃・保守対策
チップポケットの手作業清掃方法
手作業による清掃は、ほとんどの生産現場において、ミーリングインサートのメンテナンス方法として最も容易かつコスト効率の高い手段です。インサートをホルダーから取り外し、柔らかい真鍮製ブラシまたは非研磨性のナイロン製ブラシで、ポケット部に付着した切り屑や異物を優しく除去します。頑固な切削油スラッジや酸化堆積物を溶解させるためには、工作機械用切削油に対応したパーツクリーナー液にインサートを浸漬します。さらに、手作業でのブラッシングでは十分に届かない狭いポケット形状にも対応できるよう、インサート専用の超音波洗浄槽を活用します。洗浄後は、脱イオン水またはアセトンで十分にすすぎ、完全に乾燥させてからホルダーに再装着してください。この予防保全サイクルは、5~10回の工具交換ごと、あるいは連続生産の場合は週1回の実施が推奨されます。
ミーリングインサート向け切削油システムの最適化
適切な冷却液の流れを維持することで、切屑が蓄積するよりも速く排出されるようになり、フライス刃先のチップポケットへの汚染を直接防ぐことができます。フライス刃先用ツールホルダーにおける冷却液圧力が、メーカー仕様(通常、ポケット洗浄には80~150 PSI)を満たしているか確認してください。また、詰まったフィルターは流量を低下させ、フライス刃先周辺での切屑排出能力を損なうため、冷却液フィルター系を定期的に点検しましょう。濡れ性に優れた高品質な加工油は、フライス刃先のポケット表面への切屑付着を防ぐのに有効です。冷却液の粘度、汚染度、添加剤濃度を月1回分析し、これらが切屑の堆積からフライス刃先を守る冷却液の性能に与える影響をモニタリングしてください。
予防的工具交換スケジュール
フライス用インサートの交換時期を予測可能にすることで、チップポケットが重度に汚染されて切削工具や加工物の品質を損なう状況を未然に防げます。各フライス用インサートセットについて、総切削時間、加工部品数、負荷下での累積運転時間といった工具寿命指標を記録・管理してください。インサートの予測寿命の約80%に達した時点で、検査頻度を高め、チップポケットの清掃間隔を短縮します。ポケットの汚染が深刻化する前に、インサートを計画的に交換することで、生産スケジュールの安定化と表面粗さの均一性を確保できます。大量生産では、工具を故障まで使い切るのではなく、一定割合のインサートを固定スケジュールで段階的に交換する計画をあらかじめ立てておきましょう。
よくある質問
フライス用インサートのチップポケットは、どのくらいの頻度で清掃すればよいですか?
清掃頻度は、材料の種類、切削速度、および切削油の効果によって異なります。連続切削開始後1~2時間ごとにフライス用インサートを点検し、チップポケットに目視で堆積物が確認された時点で直ちに清掃してください。アルミニウム加工では、長尺チップが発生しやすいため、30~45分ごとのより頻繁な清掃が必要になる場合があります。鋳鉄やそれに類似する材料では、清掃間隔は2~4時間となることがあります。工具の性能指標(たとえば、切削抵抗の増加、表面粗さの悪化、異音の発生など)や生産要件に応じて、清掃スケジュールを適宜調整してください。
汚れたチップポケットは、フライス用インサートに永久的な損傷を与える可能性がありますか?
重度に汚染されたチップポケットは、熱応力を発生させ、切削温度および圧力集中を高めることで、ミーリングインサートに永久的な損傷を与える可能性があります。軽微な堆積物は清掃によって除去可能ですが、ミーリングインサートのポケットが長期間にわたり閉塞した状態が続くと、刃先の欠け、コーティングの剥離、あるいは基材の亀裂といった損傷を引き起こし、再使用ができなくなることがあります。ミーリングインサートの定期的なメンテナンスにより、こうした永久的な損傷を防ぎ、工具投資のリターンを最大化できます。
ミーリングインサートの清掃には、どのような洗浄液が最も効果的ですか?
フライス用インサートの冷却液残留物を安全に除去するには、切削油向けに開発された生分解性のパーツクリーナーをご使用ください。これにより、コーティングを損なうことなく残留物を溶解できます。複雑なポケット形状を持つフライス用インサートには、適切な洗浄液を用いた超音波洗浄槽が非常に効果的です。コーティングされたフライス用インサートでは、コーティングの耐久性を損なう可能性のある強力な溶剤や研磨性の洗浄方法は避けてください。ご使用のフライス用インサートのメーカーが提供する取扱説明書を必ずご確認のうえ、工具の性能や寿命を低下させない洗浄方法をお選びください。
