
 EN
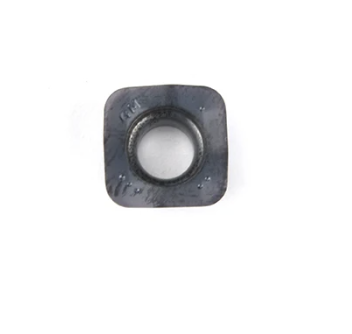
칩 포켓의 청결도는 고속 가공 작업에서 밀링 인서트의 성능과 수명에 직접적인 영향을 미친다. 칩 포켓에 절삭 부스러기, 냉각제 잔여물, 금속 조각 등이 쌓이면 밀링 인서트의 절삭 효율이 저하되고 조기 파손이 발생할 수 있다. 밀링 인서트 주변의 칩 포켓을 항상 깨끗하게 유지하면 공구 성능이 안정적으로 유지되며, 진동(차터)이 줄고, 공구 파손 위험이 낮아지며, 절삭 공구의 사용 수명도 연장된다. 연속 생산 사이클을 운영하는 제조 시설에서는 이러한 정비 관행이 곧 높은 생산성과 낮은 공구 비용으로 이어진다.
효과적인 칩 포켓 모니터링을 위해서는 시각 점검, 예측 센싱, 정기적 청소 절차를 결합한 체계적인 접근이 필요하다. 운영자와 공구 엔지니어는 칩 축적 패턴과 절삭 성능 간의 관계를 이해하여 밀링 인서트에 손상을 줄 수 있는 문제를 사전에 식별해야 한다. 칩 포켓 유지 관리 분야의 모범 사례를 도입함으로써 제조업체는 공구 고장을 방지하고, 표면 마감 품질을 향상시키며, 정밀 절삭 공구에 대한 투자 수익률을 극대화할 수 있다.
밀링 인서트에서의 칩 포켓 축적 현상 이해
밀링 인서트 주변에서 칩이 쌓이는 방식
가공 작업 중 밀링 인서트에 의해 생성된 금속 칩은 절삭 영역에서 신속하고 효율적으로 배출되어야 한다. 칩 배출이 저해되면 조각들이 밀링 인서트의 포켓 부위 주변에 갇히게 되어 여러 가지 문제를 유발한다. 밀링 인서트의 칩 포켓은 칩 형성을 제어하고 재료를 절삭 날끝에서 멀리 이동시키도록 정밀하게 설계된 기하학적 구조이다. 이러한 포켓이 경화된 칩, 냉각제 슬러지 또는 산화된 물질로 채워지면 원래의 칩 배출 경로가 차단되어 칩이 밀링 인서트 주변으로 재순환하게 된다.
칩 포켓 오염의 근본 원인
여러 요인이 밀링 인서트 주변의 칩 과잉 축적을 유발한다. 냉각제 흐름 부족, 부적절한 공구 형상 선택, 잘못된 피드 속도, 그리고 스핀들 회전 속도 불일치는 모두 밀링 인서트의 포켓 영역 내 칩 축적을 가속화한다. 특정 알루미늄 합금 및 스테인리스강과 같이 긴 칩 형성 특성을 지닌 재료는 자연스럽게 더 길고 실처럼 늘어지는 칩을 생성하여 밀링 인서트를 감싸기 쉬워진다. 또한, 날카로움이 떨어진 밀링 인서트 절삭날은 크고 불규칙한 칩 조각을 만들어 좁은 포켓 공간에 끼어들게 하며, 정상적인 배출 패턴을 방해한다.
칩 포켓 청결도 효과적으로 모니터링하기
밀링 인서트에 대한 시각 검사 절차
정기적인 시각 점검은 밀링 인서트의 칩 포켓 관리에 있어 효과적인 기초를 이룬다. 작업자는 생산 공정 중 30분에서 60분마다 밀링 인서트의 포켓 부위를 점검하여 변색된 퇴적물, 녹 발생 여부, 또는 형상 내에 끼어 있는 가시적인 칩 조각을 확인해야 한다. 깨끗한 밀링 인서트 포켓은 산화 없이 반짝이며 밝게 보이는 반면, 오염된 포켓은 갈색, 검정색 또는 회색의 딱딱한 퇴적물을 보인다. 칩이 자주 숨어 있는 밀링 인서트의 접근하기 어려운 부위는 확대 도구나 보어스코프 카메라를 사용해 점검한다. 점검 결과는 정비 로그에 기록하여 패턴을 파악하고, 밀링 인서트의 다음 세정 주기를 예측한다.
포켓 문제를 시사하는 성능 지표
절삭 작업 중 성능 변화는 밀링 인서트의 칩 포켓 오염을 조기에 경고하는 신호이다. 진동 증가, 가공물 표면에 나타나는 떨림 자국, 스핀들 부하 측정치 상승, 표면 마감 품질 저하 등은 모두 밀링 인서트의 칩 포켓이 손상되었음을 나타낸다. 특히 절단날의 미세한 파손(점진적 마모가 아닌)이 급격히 증가하는 경우, 막힌 칩 포켓으로 인해 냉각제 유량이 불안정해지면서 밀링 인서트가 열 순환에 노출되고 있음을 시사한다. 칩을 적절히 배출하지 못하는 밀링 인서트는 스핀들 온도 센서에서 종종 더 높은 온도 값을 기록한다. 이러한 징후들을 공작기계 제어 시스템을 통해 실시간으로 모니터링하여, 밀링 인서트가 손상되기 전에 칩 포켓 오염을 조기에 탐지해야 한다.
밀링 인서트를 위한 세정 및 정비 전략
칩 포켓을 위한 수동 세정 기법
수동 세척은 대부분의 생산 환경에서 밀링 인서트 유지보수를 위한 가장 접근 용이하고 비용 효율적인 방법이다. 밀링 인서트를 홀더에서 제거한 후 부드러운 황동 브러시나 비마모성 나일론 브러시로 포켓 영역의 느슨한 칩과 이물질을 조심스럽게 제거한다. 기계 가공 유체용으로 설계된 부품 세정제 용액에 밀링 인서트를 담가 끈적끈적한 냉각유 슬러지와 산화된 퇴적물을 용해시킨다. 밀링 인서트 전용 초음파 세정 장치를 사용하여 손으로 브러싱하기 어려운 좁은 포켓 형상까지 깊숙이 청소한다. 세척 후에는 탈이온수 또는 아세톤으로 밀링 인서트를 완전히 헹구고, 도구 홀더에 재설치하기 전에 완전히 말린다. 이러한 예방 정비 주기는 밀링 인서트마다 5~10회 도구 교체 시 또는 연속 생산 시 매주 실시해야 한다.
밀링 인서트용 냉각유 시스템 최적화
적절한 냉각제 흐름을 유지하면 밀링 인서트의 칩 포켓 오염을 직접적으로 방지할 수 있다. 이는 칩이 축적되는 속도보다 빠르게 배출되도록 보장하기 때문이다. 밀링 인서트에 사용하는 도구 홀더에서 냉각제 압력이 제조사 사양을 충족하는지 확인하라. 일반적으로 포켓 세척에는 80~150 PSI가 필요하다. 냉각제 필터 시스템을 정기적으로 점검하라. 막힌 필터는 유량을 감소시켜 밀링 인서트 주변의 칩 배출 능력을 저하시킨다. 강한 윤활 특성을 지닌 고품질 기계 가공 유체는 밀링 인서트 포켓 표면에 칩이 부착되는 것을 방지한다. 냉각제 점도, 오염 수준, 첨가제 농도를 모니터링하기 위해 매월 냉각제 분석을 실시하라. 이러한 요소들은 모두 냉각제가 밀링 인서트를 칩 축적으로부터 보호하는 능력에 영향을 미친다.
예방적 공구 교체 일정 관리
밀링 인서트의 예측 가능한 교체 주기를 설정하면, 심하게 오염된 포켓으로 인해 절삭 공구와 가공물 품질이 모두 손상되는 상황을 방지할 수 있다. 각 밀링 인서트 세트에 대해 총 절삭 시간, 생산 부품 수, 누적 하중 작동 시간 등 공구 수명 지표를 기록한다. 밀링 인서트의 예측 수명이 80퍼센트에 도달할 때는 검사 빈도를 높이고 청소 주기를 단축한다. 포켓 오염이 심각해지기 전에 밀링 인서트를 사전에 교체하면 생산 일정을 보호하고 표면 마감 품질을 일관되게 유지할 수 있다. 대량 생산의 경우, 공구를 고장 날 때까지 사용하는 대신 정해진 일정에 따라 일정 비율의 밀링 인서트를 단계적으로 교체하는 계획을 수립하여 운영한다.
자주 묻는 질문
밀링 인서트의 칩 포켓은 얼마나 자주 청소해야 하나요?
청소 빈도는 재료 종류, 절삭 속도, 냉각제 효율성에 따라 달라집니다. 연속 절삭 시 1~2시간마다 밀링 인서트를 점검하고, 칩 포켓에 눈에 보이는 칩이 쌓일 때마다 청소하세요. 알루미늄 가공의 경우 긴 칩 형성으로 인해 30~45분마다 밀링 인서트를 더 자주 청소해야 할 수 있습니다. 주철 및 유사 재료의 경우 밀링 인서트를 2~4시간마다 청소해야 할 수 있습니다. 도구 성능 지표와 생산 요구 사항에 따라 청소 일정을 조정하세요.
더러운 칩 포켓이 밀링 인서트를 영구적으로 손상시킬 수 있나요?
심하게 오염된 칩 포켓은 열 응력을 유발하여 밀링 인서트에 영구적인 손상을 초래할 수 있으며, 이는 절삭 온도 상승과 압력 집중을 야기한다. 경미한 누적 오염은 세정으로 복구할 수 있으나, 밀링 인서트의 포켓이 장기간 차단된 상태로 방치되면 날끝 깨짐, 코팅 탈락 또는 기판 균열 등이 발생해 재사용이 불가능해진다. 밀링 인서트의 정기적인 관리는 이러한 영구 손상을 방지하고 공구 투자 수익을 극대화한다.
밀링 인서트에 가장 효과적인 세정 용액은 무엇인가?
절삭유에 특화된 생분해성 부품 세정제를 사용하여 밀링 인서트 상의 냉각제 잔여물을 코팅을 손상시키지 않고 안전하게 제거하세요. 적절한 용액을 사용한 초음파 세정조는 복잡한 포켓 형상의 밀링 인서트에 탁월한 세정 효과를 제공합니다. 코팅된 밀링 인서트의 코팅 무결성을 해칠 수 있는 강력한 용매나 연마 방식은 피해야 합니다. 항상 귀하의 특정 밀링 인서트에 대한 제조사 지침을 확인하여 선택한 세정 방법이 공구 성능이나 수명을 저하시키지 않도록 하세요.
