
 EN
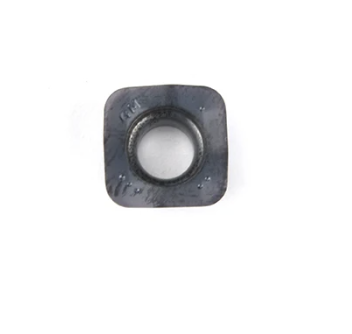
نَظَافَة جيب الرُّقاق تؤثِّرُ تأثيرًا مباشِرًا على أداء وعُمر قواطع التفريز في عمليات التشغيل عالي السرعة. وعند انسداد جيوب الرُّقاق بالمواد المتراكمة وبقايا المبرِّد والشظايا المعدنية، تنخفض كفاءة قواطع التفريز في القطع وقد تتعرَّض للفشل المبكر. ويضمن الحفاظُ على نظافةٍ تامَّةٍ لجيوب الرُّقاق المحيطة بقواطع التفريز أداءً ثابتًا للأدوات، ويقلِّل الاهتزازات (التشويش)، ويحدُّ من كسر الأدوات، ويمدُّ من عمر أدوات القطع التشغيلية. وللمصانع التي تعمل بنظام إنتاجٍ مستمرٍ، فإن هذه الممارسة الصيانية تُحقِّق مباشرةً زيادةً في الإنتاجية وانخفاضًا في تكاليف الأدوات.
يتطلب مراقبة جيب الرقائق بفعالية اتباع نهج منهجي يجمع بين الفحص البصري، والاستشعار التنبؤي، وبروتوكولات التنظيف المجدولة. ويجب على المشغلين ومهندسي الأدوات أن يفهموا العلاقة بين أنماط تراكم الرقائق وأداء القطع لتحديد المشكلات قبل أن تتسبب في تلف إدخالات الطحن. وبتطبيق أفضل الممارسات في صيانة جيوب الرقائق، يمكن للمصنّعين منع فشل الأدوات، وتحسين جودة التشطيب السطحي، وتحقيق أقصى عائد استثماري على أدوات القطع الدقيقة.
فهم تراكم الرقائق في إدخالات الطحن
كيف تتراكم الرقائق حول إدخالات الطحن
أثناء عمليات التشغيل الآلي، يجب أن تخرج رقائق المعدن الناتجة عن أدوات التفريز بسرعة وكفاءة من منطقة القطع. وعندما تتعطل عملية إخراج الرقائق، تبقى الشظايا عالقة حول منطقة الجيوب في أدوات التفريز، مما يتسبب في مشكلات متعددة. وتُصمَّم جيوب الرقائق في أدوات التفريز بدقة هندسية لضبط تشكُّل الرقائق وتوجيه المادة بعيدًا عن حافة القطع. وعند امتلاء هذه الجيوب برقائق مصلبة أو طين التبريد أو مواد مؤكسدة، يصبح المسار الأصلي لإخراج الرقائق مسدودًا، ما يجبر الرقائق على التدوُّل حول أدوات التفريز.
الأسباب الجذرية لتلوث جيوب الرقائق
تُسهم عوامل عدّة في تراكم الرقائق بشكل مفرط حول أدوات التفريز. وتشمل هذه العوامل تدفّق المبرّد غير الكافي، واختيار هندسة الأداة بشكل غير مناسب، ومعدلات التغذية الخاطئة، وعدم توافق سرعة المحور الدوار، وكلُّها تُسرّع من تراكم الرقائق في المناطق الجيبية لأدوات التفريز. كما أن المواد التي تشكّل رقائق طويلة — مثل بعض سبائك الألومنيوم والصلب المقاوم للصدأ — تُنتج بطبيعتها رقائق أطول وأكثر ليونةً، ما يجعلها تلتفّ بسهولةٍ حول أدوات التفريز. إضافةً إلى ذلك، فإن حواف القطع البالية لأدوات التفريز تُنتج رقائق أكبر وغير منتظمة الشكل، تعلق في الفراغات الضيّقة للجيوب وتعرقل أنماط الإخراج الطبيعية.
مراقبة نظافة الجيوب الرقائقية بكفاءة
بروتوكولات الفحص البصري لأدوات التفريز
تُشكِّل الفحوصات البصرية الدورية أساس الصيانة الفعالة لجيوب الرقائق في إدخالات التفريز. ويجب على المشغلين فحص مناطق الجيوب في إدخالات التفريز كل ٣٠ إلى ٦٠ دقيقة أثناء دورات الإنتاج، مع الانتباه إلى التراكمات المُغَيَّرة اللون، أو تكوُّن الصدأ، أو بقايا رقائق مرئية عالقة في هندسة الإدخال. وستبدو الجيوب النظيفة حول إدخالات التفريز لامعة وخالية من الأكسدة، بينما تظهر الجيوب الملوثة رواسب قشرية بنية أو سوداء أو رمادية. واستخدم أدوات التكبير أو كاميرات المناظير الداخلية لفحص المناطق التي يصعب رؤيتها والتي تتجمع فيها الرقائق عادةً على إدخالات التفريز. ووثِّق نتائج الفحص في سجلات الصيانة لتحديد الأنماط والتنبؤ بالوقت الذي ستلزم فيه دورة تنظيف جديدة لإدخالات التفريز الخاصة بك.
مؤشرات الأداء التي تشير إلى وجود مشاكل في الجيوب
تُعَدُّ التغيُّرات في الأداء أثناء عمليات القطع إشارات تحذيرية مبكرة تدلُّ على تلوث جيوب الرُّقاق في أدوات الطحن. وتشمل هذه الإشارات ازدياد الاهتزاز، وظهور علامات الاهتزاز (التشويش) على قطع العمل، وارتفاع قراءات حمل المغزل، وتدهور جودة التشطيب السطحي، وكلُّها تشير إلى أن جيوب الرُّقاق في أدوات الطحن قد تضرَّرت. كما أن تزايد حالات كسر الأدوات، وبخاصة تفتُّت الحواف بدلًا من التآكل التدريجي، يُعدُّ مؤشرًا شائعًا على تعرض أدوات الطحن لدورات حرارية ناتجة عن تدفق غير منتظم لمادة التبريد بسبب انسداد جيوب الرُّقاق. وغالبًا ما تسجِّل أجهزة استشعار الحرارة المركَّبة على المغازل قيمًا أعلى عندما لا تستطيع أدوات الطحن إخراج الرُّقاق بشكلٍ سليم. ويجب مراقبة هذه المؤشرات في الوقت الفعلي باستخدام نظام التحكم في آلة التصنيع للكشف المبكر عن تلوث الجيوب قبل أن يتسبَّب في تلف أدوات الطحن.
استراتيجيات تنظيف وصيانة أدوات الطحن
تقنيات التنظيف اليدوي لجيوب الرُّقاق
تظل عملية التنظيف اليدوي أبسط طريقة صيانةً وأقلها تكلفةً لأدوات التفريز في معظم بيئات الإنتاج. اخلع أدوات التفريز من الحامل واستخدم فُرَش النحاس اللينة أو فُرَش النايلون غير الكاشطة لتنظيف الرقائق والشوائب السائبة بلطف من مناطق الجيوب. انقع أدوات التفريز في محلول منظِّف قطع معدنية مصمم خصيصًا لسوائل التشغيل لإذابة الرواسب العنيدة للسوائل المبرِّدة والتراكم المؤكسد. استخدم حمامات التنظيف بالموجات فوق الصوتية المخصصة لأدوات التفريز للوصول إلى هندسة الجيوب الضيقة التي لا يمكن للفرش اليدوية اختراقها بكفاءة. وبعد التنظيف، اشطف أدوات التفريز جيدًا بماء معزول كهربائيًّا أو الأسيتون وجفِّفها تمامًا قبل إعادة تركيبها في حاملي الأدوات. ويجب إجراء هذه الدورة الوقائية لصيانة أدوات التفريز كل ٥ إلى ١٠ تغييرات للأداة أو مرة أسبوعيًّا أثناء الإنتاج المستمر.
تحسين نظام السوائل المبرِّدة لأدوات التفريز
يمنع تدفق سائل التبريد المناسب بشكل مباشر تلوث جيب الشفرة أثناء التشغيل بالقطع، وذلك من خلال ضمان إزالة الرقائق بسرعة أكبر من معدل تراكمها. وتأكد من أن ضغط سائل التبريد عند حامل الأداة يتوافق مع المواصفات المحددة من قِبل الشركة المصنِّعة لشفرات التشغيل بالقطع، والتي تتراوح عادةً بين ٨٠ و١٥٠ رطل لكل بوصة مربعة (PSI) لغرض غسل الجيوب. وافحص أنظمة مرشحات سائل التبريد بانتظام، لأن انسداد المرشحات يؤدي إلى خفض معدلات التدفق، ما يُضعف القدرة على إزالة الرقائق حول شفرات التشغيل بالقطع. كما تساعد سوائل التشغيل عالية الجودة ذات خصائص الترطيب القوية في منع التصاق الرقائق بأسطح الجيوب في شفرات التشغيل بالقطع. وخطط لتحليل سائل التبريد شهريًّا لمراقبة اللزوجة ومستويات التلوث وتركيز الإضافات، إذ تؤثر كلٌّ من هذه العوامل في مدى فعالية حماية سائل التبريد لشفرات التشغيل بالقطع من تراكم الرقائق.
جدولة استبدال الأدوات الوقائية
تحديد فترات استبدال متوقعة لقطع التفريز يمنع حدوث حالات تؤدي فيها الجيوب الملوثة بشدة إلى إتلاف أداة القطع وجودة القطعة المشغولة. راقب مقاييس عمر الأداة، بما في ذلك مجموع وقت القطع، وعدد القطع المنتجة، والساعات التراكمية تحت الحمل لكل مجموعة من قطع التفريز. وعندما تقترب قطع التفريز من ٨٠٪ من عمر الأداة المتوقع، زد تكرار عمليات الفحص وقلل الفترات بين دورات التنظيف. واستبدال قطع التفريز بشكل استباقي قبل أن تتفاقم تلوث الجيوب يحمي جدول الإنتاج الخاص بك ويضمن ثبات التشطيب السطحي. وفي الإنتاج عالي الحجم، احتفظ بخطط استبدال مرحلية يتم فيها استبدال نسبة مئوية من قطع التفريز وفق جداول ثابتة بدلًا من تشغيل الأدوات حتى الفشل.
الأسئلة الشائعة
ما التكرار الموصى به لتنظيف جيوب الرُّشَّاش على قطع التفريز؟
تَتَوَلَّدُ تَكْرَارِيَّةُ التَّنْظِيفِ مِنْ نَوْعِ المَادَّةِ وَسُرْعَةِ القَصِّ وَفَعَالِيَّةِ المُبَرِّدِ. فَتَحَقَّقْ مِنْ أَدَوَاتِ التَّشْكِيلِ كُلَّ سَاعَةٍ إِلَى سَاعَتَيْنِ مِنَ القَصِّ المُتَوَاصِلِ، وَنَظِّفْ الجُيوبَ فَورَ ظُهُورِ أَيِّ تَرَسُّبٍ مَرْئِيٍّ. وَفِي تَشْغِيلِ الأَلُومِينِيُومِ، يَجِبُ تَنْظِيفُ أَدَوَاتِ التَّشْكِيلِ بِتَكْرَارٍ أَكْثَرَ، وَذَلِكَ كُلَّ ٣٠ إِلَى ٤٥ دَقِيقَةً، لِتَشَكُّلِ الرُّقَاقَاتِ الطَّوِيلَةِ. أَمَّا فِي حَالَةِ الحَدِيدِ المَسبُوكِ وَالمَوَادِ المُشَابِهَةِ، فَقَدْ تَحْتَاجُ أَدَوَاتُ التَّشْكِيلِ إِلَى التَّنْظِيفِ كُلَّ سَاعَتَيْنِ إِلَى أَرْبَعِ سَاعَاتٍ. وَعَدِّلْ جَدْوَلَ التَّنْظِيفِ وَفْقًا لِمُؤَشِّرَاتِ أَداءِ الأَدَاةِ وَمُتَطَلَّبَاتِ إِنْتَاجِكَ.
هَلْ يُمْكِنُ لأَلْوَاثِ الجُيوبِ المُحْمَّلَةِ بِالرُّقَاقَاتِ أَنْ تُسَبِّبَ ضَرَرًا دَائِمًا لأَدَوَاتِ التَّشْكِيلِ؟
يمكن أن تؤدي جيوب الرقائق الملوثة بشدة إلى تلف دائم في أدوات التفريز من خلال إحداث إجهاد حراري، مما يجبر على ارتفاع درجات حرارة القطع وتركيزات الضغط. وبينما يمكن عكس التراكم الطفيف عن طريق التنظيف، فإن ترك الجيوب مسدودة لفترات طويلة على أدوات التفريز قد يؤدي إلى تآكل الحواف أو انفصال الطلاء أو تشقق المادة الأساسية، ما يمنع إعادة الاستخدام. ويمنع الصيانة الدورية لأدوات التفريز هذا التلف الدائم ويزيد من العائد على استثمار الأدوات.
ما هي محاليل التنظيف الأنسب لأدوات التفريز؟
استخدم منظفات الأجزاء القابلة للتحلل الحيوي المصممة خصيصًا لسوائل التشغيل لإذابة بقايا سوائل التبريد على إدخالات الطحن بأمان دون الإضرار بالطلاءات. وتُوفِّر حمامات التنظيف بالموجات فوق الصوتية مع المحاليل المناسبة نتائج ممتازة في تنظيف هندسات الجيوب المعقدة على إدخالات الطحن. وتجنَّب المذيبات القاسية أو الطرق الكاشطة التي قد تُضعف سلامة الطلاء على إدخالات الطحن المطلية. واستشر دائمًا إرشادات الشركة المصنِّعة الخاصة بإدخالات الطحن التي تستخدمها لضمان أن طرق التنظيف لن تقلِّل من أداء الأداة أو عمرها الافتراضي.
