
 EN
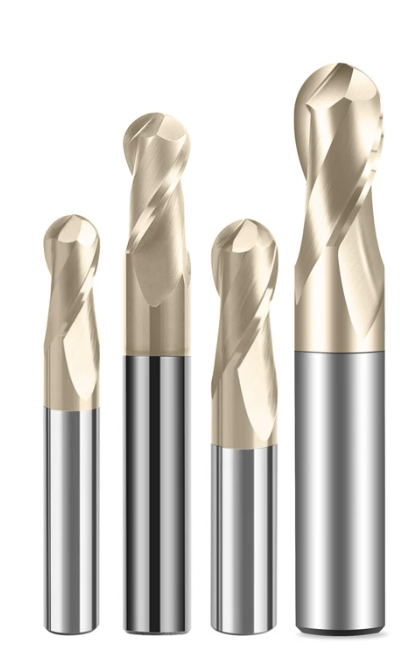
Velg den riktige cnc end mill er fortsatt ett av de viktigste valgene i moderne maskinbearbeidingsoperasjoner. Antallet skjær («flutes») påvirker direkte skjæreprestasjonen, overflatekvaliteten, verktøyets levetid og produksjonseffektiviteten. Mange produsenter sliter med å avgjøre om en 2-skjær-, 3-skjær- eller 4-skjær- cnc end mill passer best til deres spesifikke anvendelse, noe som fører til suboptimal verktøyvalg, økte kostnader og redusert delkvalitet. Å forstå hvordan skjærgemetrien påvirker maskinbearbeidingsprosessen er avgjørende for å optimalisere gjennomstrømningen og oppnå konsekvente resultater over ulike materialer og skjæretilstander.
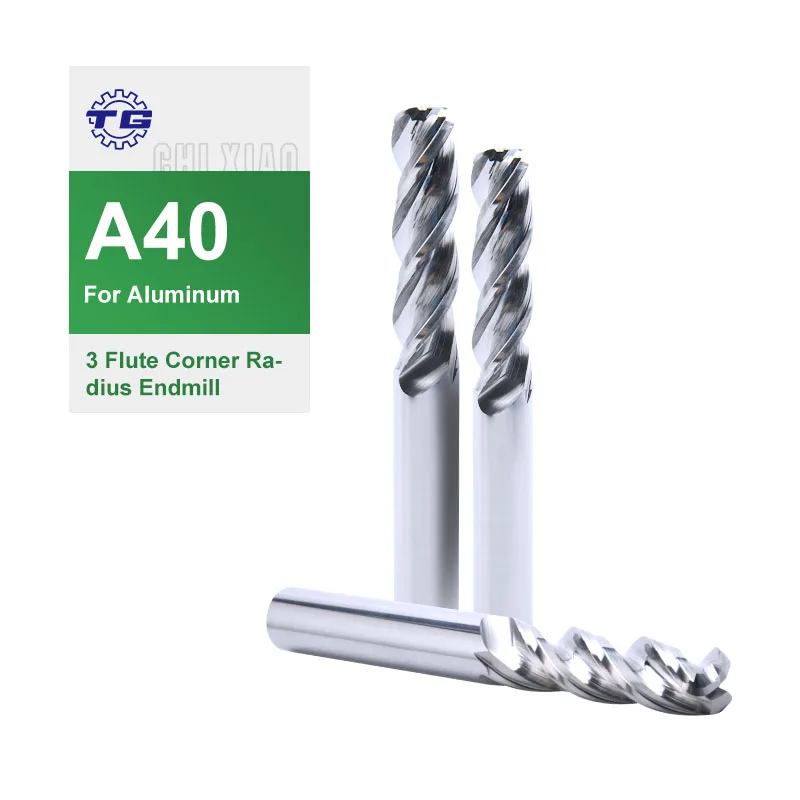
Forholdet mellom antall skjær («flutes») og maskinbearbeidingsprestasjon strekker seg langt forbi teoretiske spesifikasjonsark. Hver cnc end mill design representerer en balanse mellom spånhastighet, fordeling av skjærekraft, verktøyavbøying og materialefjerningshastigheter. Industrielle operasjoner krever en systematisk tilnærming til valg av spårtall basert på materialegenskaper, spindelhastighetskapasitet, fremføringshastigheter og krav til overflatekvalitet. Denne veiledningen undersøker de kritiske faktorene som styrer cnc end mill spårtallsvalg og gir praktiske rammeverk for beslutningstaking til produsenter som opererer i ulike industrier og produksjonsscenarier.
Forståelse av ytelsesegenskaper knyttet til spårtall
Hvordan spårgeometri påvirker skjærehandlingen
Spårtall formar grunnleggende hvordan et cnc end mill verktøy interagerer med arbeidsstykkematerialet. Et 2-spår cnc end mill verktøy har større spårrurom, noe som tillater aggressiv spånfjerning og høyere fremføringshastigheter i myke materialer som aluminium og plast. Færre skjærekanter betyr at hver spår utsettes for lavere skjærekraft per tenner, noe som reduserer verktøyavbøying og vibrasjoner ved avbrutte skjæringer. Omvendt gir et 4-spår cnc end mill fordeler skjærende belastninger over flere skjærkanter, noe som muliggjør høyere spindelhastigheter og finere overflatekvalitet i herdet stål og støpejern. Den cnc end mill med mellomliggende antall skjærkanter befinner seg i det praktiske midtpunktet og tilbyr balansert ytelse på tvers av materialkategorier og spindelhastighetsområder som er tilgjengelige på standard maskinverktøy.
Materialebortføringshastighet og spånlasteroptimalisering
Hvert cnc end mill virker under spånlasterbegrensninger som bestemmes av antall skjærkanter og materialets sammensetning. En 3-skjærkantet cnc end mill representerer den mest allsidige konfigurasjonen for generell produksjon, fordi den håndterer moderat til høy fremdriftshastighet samtidig som den opprettholder akseptabel overflatekvalitet. Spånlaster per tenne påvirker direkte verktøyets levetid og dimensjonelle nøyaktighet; å overbelaste en cnc end mill akselererer sideflateslitasje og termisk nedbrytning, mens utilstrekkelig utnyttelse reduserer produktiviteten uten å forlenge verktøyets levetid i proporsjonal grad. Produsenter som velger en cnc end mill må beregne optimale spånlaster basert på materialehardhet, verktøybelægning, skjærehastighet og maskinstivhet. Denne beregningen sikrer at cnc end mill virker innenfor sitt optimale ytelsesområde i stedet for å bli tvunget inn i suboptimale skjæringstilstander.
Applikasjonsstyrt utvalgsrammeverk
Anvendelser med aluminium og myke materialer
Bearbeiding av aluminium og lignende myke materialer foretrekker vanligvis 2- eller 3-skjærende cnc end mill konfigurasjoner. Lavere antall skjær gjør det mulig å fjerne spån raskere, noe som hindrer materieakkumulering som fører til sløving av verktøyet og overflatefeil i ikke-jernholdige metaller. En 2-skjærende cnc end mill er svært egnet for høyhastighetsavslutningsoperasjoner på aluminium og gir rene kanter samt minimal termisk spenning. Når produksjonen krever høyere mengde gjennomstrømning med moderat krav til overflatekvalitet, gir en 3-skjærende cnc end mill bedre balanse, siden den tillater høyere spindelhastigheter som er typiske for moderne CNC-maskiner, samtidig som den opprettholder rimelige verktøyavstander. Valget mellom 2-skjærende og 3-skjærende cnc end mill designer avhenger til slutt av din maskins spindelhastighetsområde og om overflatekvalitet eller rask materialefjerning har høyest prioritet i din operasjon.
Anvendelser for stål og herdet materiale
Maskinering av rustfritt stål, karbonstål og støpejern krever vanligvis et høyere antall skjær fordi disse materialene genererer større skjærekrefter og varme. Et 3-skjær- eller 4-skjær- cnc end mill fordeler mekanisk spenning mer jevnt over skjærekanter, utvider verktøyets levetid og forbedrer overflatekvaliteten. Designet med 4 skjær cnc end mill presterer spesielt godt ved ferdigbearbeiding der dimensjonell nøyaktighet og overflatetopografi er viktigst, siden de ekstra skjærene øker stivheten og reduserer vibrasjoner fra svinging. Når produksjonshastigheten krever høyere fremføringshastigheter ved bearbeiding av stål, er et robust 3-skjær- cnc end mill representer ofte det praktiske optimale, ved å balansere produksjonsvolumet med håndterlige skjærekrefter på CNC-utstyr av mellomklasse. Hardt materiale og avbrutte skjæremønstre favoriserer på samme måte høyere fløyttall, fordi den delte belastningsfordelingen absorberer plutselige kraftspisser uten katastrofal verktøyfeil.
Praktiske valgkriterier og ytelsesoptimalisering
Maskinens stivhet og spindelhastighetskapasitet
Din CNC-maskins spesifikasjoner avgjør direkte hvilken cnc end mill fløyttelling fungerer optimalt i ditt miljø. Eldre eller mindre stive maskiner krever typisk lavere fløyttall, fordi en 2-fløyted cnc end mill genererer mindre radial skjærekraft, noe som reduserer vibrasjoner og følsomhet for løpfeil. Omvendt tillater moderne, stive fræsemaskiner med presisjonsskruer full utnyttelse av høyere fløyttall cnc end mill som maksimerer produktivitet og overflatekvalitet. Spindelhastighetsområdet påvirker også valget; høyhastighets-spindler (10 000+ RPM) favoriserer 4-fløytede eller 5-fløytede cnc end mill konfigurasjoner, mens konvensjonelle spindler (3 000–6 000 RPM) vanligvis presterer bedre med 2- eller 3-skår cnc end mill verktøy. Å kombinere spindelkapasitet og skårtall feilaktig fører til ineffektivitet; et 4-skår cnc end mill ved utilstrekkelig RPM blir underbrukt, mens et 2-skår verktøy som roterer ved maksimal hastighet kan kaste bort maskinens potensial.
Overflatekvalitet og verktøyavlengning
Krav til overflatekvalitet utgjør en annen avgjørende beslutningsfaktor ved valg av din cnc end mill konfigurasjon. Et cnc end mill med flere skår gir finere overflatestruktur fordi hvert skår fjerner mindre materiale per omdreining, noe som gir jevnere fremføring og grunnere verktøymarker. Det 4-skår cnc end mill utmerker seg i presisjonsavslutning der Ra-verdier under 0,8 mikrotommel er avgjørende for etterfølgende montering eller estetisk utseende. Omvendt tolererer grovarbeid 2-skår cnc end mill tilnærmingen fordi rask materialefjerning rettferdiggjør aksept av grovere overflatestruktur. Verktøyavlengning øker med lengre utstikkavstand og færre skår; et 3-skår cnc end mill tilbyr rimelig avbøyingkontroll for generelle oppgaver, mens kritiske toleranseapplikasjoner som krever nøyaktig posisjonering kanskje krever den stivere 4-skåringsdesignet. Materialtykkelse, skjæredybde og bredden på skjæringen inngår alle i denne avbøyingberegningen når du ferdigstiller ditt cnc end mill spesifikasjon.
Ofte stilte spørsmål
Hvor mange skåringer bør jeg bruke for generell bearbeiding?
En 3-skåring cnc end mill er det mest allsidige valget for generell produksjon, fordi den passer til et bredt spekter av materialer, spindelhastigheter og skjæreforhold. Dette antallet skåringer balanserer effektivitet ved materialefjerning med kvaliteten på overflatebehandlingen, samtidig som den er tolerant mot justeringsvariabler og maskinbegrensninger som ofte forekommer i allsidige verksteder.
Hvordan påvirker spindelhastighet valget av skåringer på min CNC-fræser?
Spindelhastigheten påvirker optimalt antall skåringer omvendt; høyere spindelhastigheter (over 8 000 RPM) favoriserer 4-skåringer cnc end mill designer som utnytter rask verktøyrotasjon, mens lavere hastigheter (under 4 000 RPM) fungerer bedre med 2-skår-konfigurasjoner som genererer lavere skjærekrefter per tenne. Å tilpasse spindelkapasiteten til maskinen din til passende cnc end mill skårgeometri sikrer effektiv verktøybruk og konsekvent produktivitet.
Kan jeg bruke samme CNC-fräserskårantall for alle materialer?
Ulike materialer krever ulike cnc end mill skårantall for optimal ytelse; myke materialer som aluminium profitterer av 2-skår-designer med rask spånavføring, mens hardere materialer som stål krever 3-skår- eller 4-skår- cnc end mill konfigurasjoner som fordeler skjærekreftene jevnere og forbedrer verktøyets levetid over et bredt spekter av materialegenskaper.
